
Przed magazynowaniem: kontrola wyglądu, etykiet, pakowanie i przekazanie
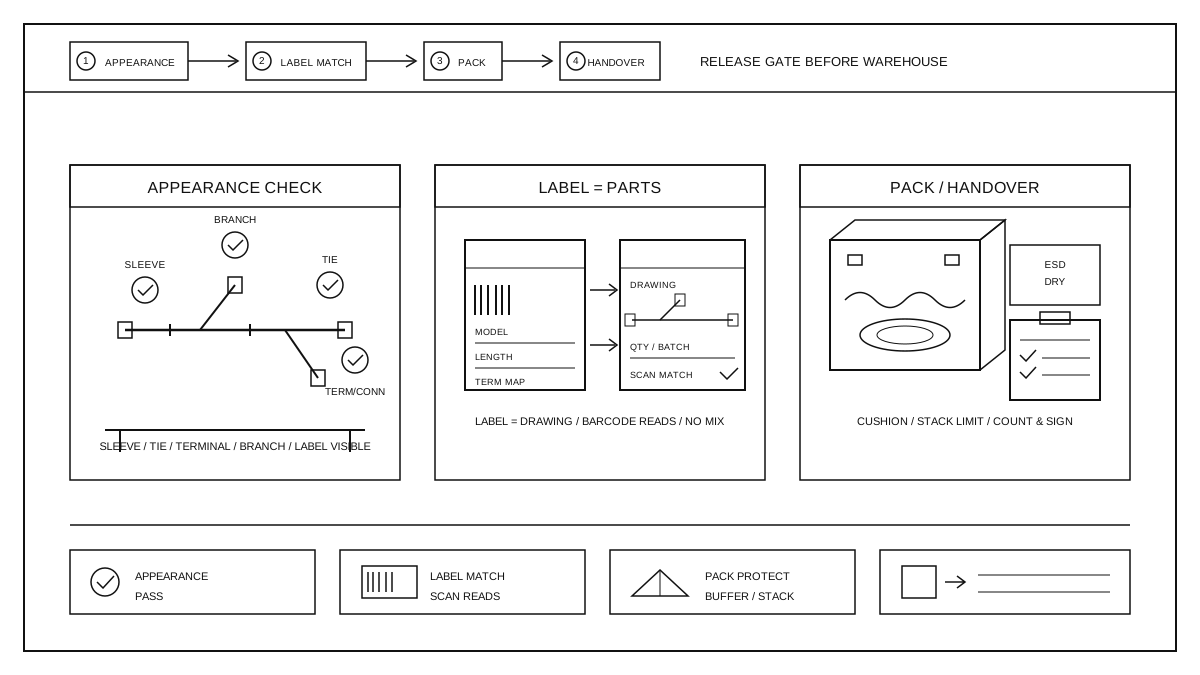
Elementy kontroli i oceny wyglądu przed wyłączeniem
Po zakończeniu kompletnego montażu wiązki i przejściu wcześniejszej kontroli, przed zjazdem z linii najpierw przeprowadza się kontrolę wyglądu, która jest ostatnią ręczną inspekcją przed dopuszczeniem do magazynu. Pozycje do sprawdzenia przechodzone są jeden po drugim zgodnie z instrukcją operacyjną: czy powłoka i osłona harmonijkowa nie są uszkodzone, pęknięte ani źle ustawione, czy opaski kablowe są równo ucięte i czy nie ma odchylonych krawędzi, czy końcówki i obudowy złączy nie są odkształcone, przypalone lub czy piny nie są krzywe, czy przebieg odgałęzień zgodny jest z rysunkiem i nie dochodzi do skręcania lub krzyżowania, czy etykiety identyfikacyjne na wiązce są poprawnie naklejone, a napisy czytelne. Ocenę dokonuje się w trzech kategoriach: dopuszczony do użycia, do naprawy i ponownej kontroli, oraz odizolowany do oceny w przypadku niezgodności. Kontrola wyglądu nie zastępuje badania elektrycznego, jedynie potwierdza, że wiązka po montażu i przepływie nie ma widocznych uszkodzeń mechanicznych ani przesunięć; jeśli co do którejkolwiek pozycji nie ma pewności, decyzję podejmuje się według rysunku i instrukcji operacyjnej, nie opierając się na doświadczeniu.
Weryfikacja zgodności etykiety z przedmiotem
Po zatwierdzeniu wyglądu należy porównać zawartość etykiety z rzeczywistym przedmiotem punkt po punkcie, aby zapobiec mieszaniu materiałów i błędnemu naklejaniu. Pozycje do sprawdzenia obejmują: czy specyfikacja i model na etykiecie zgadzają się z rzeczywistym przedmiotem, czy całkowita długość wiązki przewodów i długości poszczególnych odgałęzień zgadzają się z oznaczeniami na rysunku, czy oba złącza i pozycje końcówek odpowiadają diagramowi końcówek na etykiecie, oraz czy kod kreskowy na etykiecie może być normalnie odczytany za pomocą skanera. Wyniki skanowania należy porównać z systemem zleceń produkcyjnych – dopiero po potwierdzeniu zgodności można dopuścić do dalszego procesu; jeśli kod kreskowy jest rozmyty, odkleja się lub nie można go zeskanować, należy go ponownie wydrukować i zeskanować, nie uzupełniać go ręcznie. Całe wiązki z różnych partii i różnych modeli należy przechowywać fizycznie oddzielnie w strefie kontroli, a karta obrotu powinna towarzyszyć wiązce, aby uniknąć mieszania sąsiednich partii. Kontrola zgodności polega wyłącznie na potwierdzeniu zgodności etykiety z rzeczywistym przedmiotem, nie obejmuje ponownego projektowania systemu etykiet – zasady kodowania i normy drukowania etykiet wykonuje się zgodnie z istniejącymi dokumentami.
Metody ochrony opakowania i logika wyboru
Zestawy przewodów, które przeszły kontrolę jakości, powinny być chronione zgodnie z instrukcją pakowania. W zakresie ochrony przed wstrząsami, elementy wrażliwe, takie jak złącza i końcówki, należy dodatkowo osłonić lub oddzielić, aby uniknąć uszkodzeń podczas transportu; w zakresie ochrony przed naciskiem, zestawy należy owijać w naturalnym kształcie, nie wyginać na siłę, a w pudełku stosować materiał amortyzujący, wysokość stosu powinna być zgodna z dokumentacją pakowania. W zakresie ochrony przed wilgocią, należy stosować środki przeciwwilgociowe zgodnie z wymaganiami klienta, a eksponowane końcówki chronić przed kurzem i zabrudzeniami. W zakresie ochrony przed wyładowaniami elektrostatycznymi i zachowania czystości, zestawy zawierające elementy wrażliwe na ESD powinny być pakowane zgodnie z wymaganiami w opakowania antyelektrostatycznych, a powierzchnie wymagające czystości należy najpierw oczyścić z kurzu przed pakowaniem. Sposób pakowania dobiera się w oparciu o trzy czynniki: kształt wiązki, odległość transportu i wymagania klienta: do krótkich przewozów używa się skrzyń transportowych, do długich transportów stosuje się kartony z materiałem amortyzującym, a szczególne wymagania realizuje się zgodnie ze specyfikacją pakowania klienta; sposób pakowania szczegółowo zapisuje się w instrukcji operacyjnej i nie należy wprowadzać zmian na miejscu.
Przekazanie magazynowe i zwrot w przypadku nieprawidłowości
Po zakończeniu pakowania przeprowadza się przekazanie do magazynu. Podczas przekazania najpierw sprawdza się dokładnie ilość, każdą wiązkę weryfikuje się według zlecenia produkcyjnego; jeśli ilość się nie zgadza, dokument nie jest wystawiany. Każda partia jest oznaczana numerem partii i stanem: kwalifikowana do kontroli, kwalifikowana do magazynu, nieprawidłowości – rozdzielone w trzech strefach, stan jest rejestrowany razem z kartą obiegu. Dokumenty przekazania idą razem z towarem, obie strony przekazania potwierdzają podpisem; na dokumencie zapisuje się numer partii, ilość, stan i czas przekazania. Jeśli podczas przekazania stwierdzi się brak ilości, wady zewnętrzne lub niezgodność etykiet, cała partia jest chwilowo wstrzymana, nie trafia do magazynu, zwracana do strefy weryfikacji i obsługiwana zgodnie z procedurą postępowania z nieprawidłowościami; po zakończeniu przetwarzania przeprowadza się ponowne przekazanie. Po przyjęciu do magazynu partia jest umieszczana na półkach według numeru partii, zasada FIFO (pierwsze weszło, pierwsze wyszło) obowiązuje, oznaczenia stanu pozostają aż do wydania. Zapisy przekazania i weryfikacji są archiwizowane razem i można je odśledzić do konkretnej partii i operatora.
Interfejs z procesami upstream i downstream
Przegląd przed odłączeniem w celu weryfikacji i połączenia: stanowisko montażu w górze przepina się na stanowisko montażu końcowego pod względem wykonywania montażu i zapobiegania błędom. Cała wiązka może wejść na tę linię dopiero po zakończeniu montażu końcowego i zatwierdzeniu pierwszego egzemplarza. Na tej linii nie wykonuje się ponownie czynności montażowych ani kontroli elektrycznej, sprawdzana jest jedynie wygląd, etykiety i zatwierdzenie pakowania. Stanowiska w dół łańcucha – magazynowanie i wysyłka: sprawdzanie, pakowanie i przekazywanie zakończonej wiązki do magazynu do wysyłki, przy wyjściu według zasady FIFO według partii. Problemy z wyglądem i etykietą wykryte na tej linii należy zwrócić do stanowiska montażu końcowego, rozróżniając, czy wynikają z montażu czy uszkodzeń podczas transportu, i zgłosić je na spotkaniu przed zmianą celem korekty. Rysunki, próbki i specjalne wymagania pakowania dla wiązek na zamówienie są realizowane zgodnie z zatwierdzoną dokumentacją procesową klienta. Szczegóły dotyczące zdolności produkcyjnej wiązek na zamówienie można znaleźć w wiązkami kablowymi na zamówienie.