
Izolacja, naprawa i ponowna weryfikacja wyrobów niezgodnych
Ocena i identyfikacja wadliwych produktów
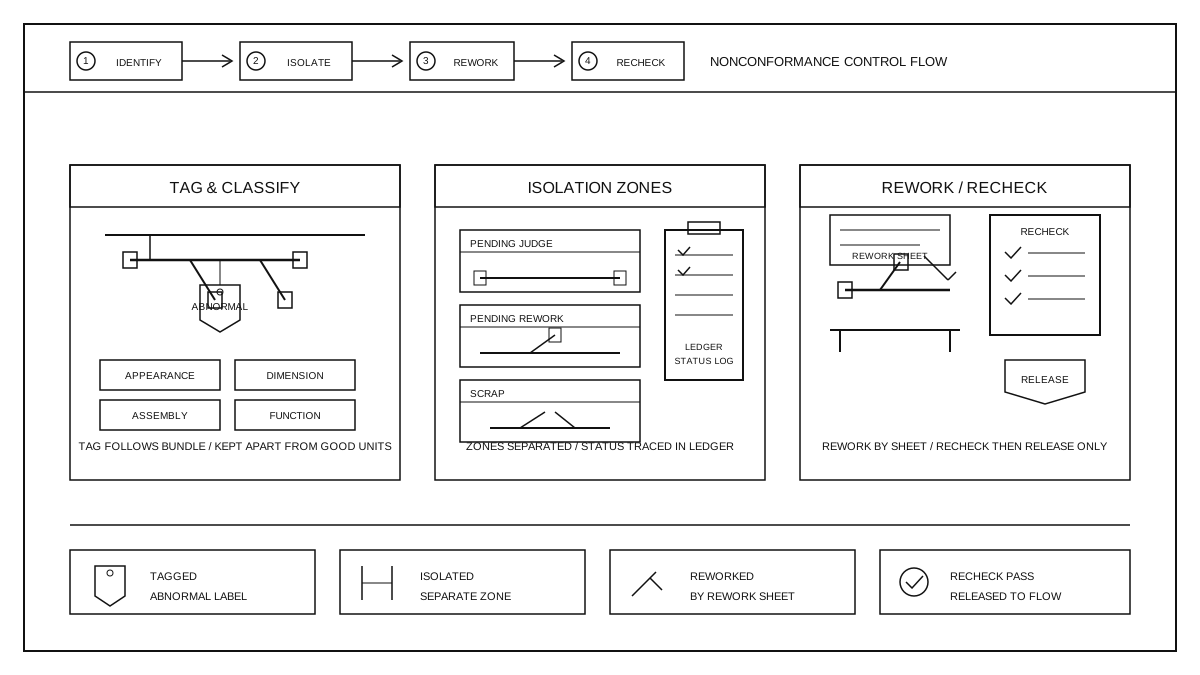
Przewody, które podczas przeglądu lub kontroli w trybie off-line zostaną zakwalifikowane do zwrotu, należy najpierw sklasyfikować według rodzaju wad, następnie oznaczyć jako nieprawidłowe i wyraźnie oddzielić je wizualnie oraz w procesie przepływu od produktów zgodnych. Wady zwykle dzieli się na: wady wizualne, wady wymiarowe, wady montażowe i wady funkcjonalne. Wady wizualne dotyczą widocznych uszkodzeń lub przesunięć osłon, peszli, opasek zaciskowych i elementów powierzchniowych; wady wymiarowe dotyczą niezgodności całkowitej długości, kierunku gałęzi lub pozycji montażowych z rysunkiem; wady montażowe dotyczą niezgodności styków, złączy lub struktury gałęzi z rysunkiem; wady funkcjonalne dotyczą problemów ujawnionych w poprzednich kontrolach elektrycznych lub testach ciągłości. W tej sekcji zapisuje się jedynie rodzaj wady i oznaczenie stanu, nie rozwija się metod testowych. Oznakowanie podąża wraz z wiązką: produkty nieprawidłowe opatrzone są wyraźną etykietą „nieprawidłowe”, z wyszczególnieniem partii, stanowiska, rodzaju kwalifikacji i etapu wykrycia; kolor i kształt etykiety różni się od etykiet produktów zgodnych, aby zapobiec pomyłkom na sąsiadujących stanowiskach. Informacje o oznakowaniu są zapisywane w karcie obiegu i rejestrze nieprawidłowości, i nie mogą być usunięte przed zakończeniem oceny; w przypadku partii mieszanej z produktami zgodnymi i niezgodnymi należy najpierw fizycznie je rozdzielić, a następnie oznakować oddzielnie. W tej sekcji wykonuje się jedynie oznakowanie i rozdzielenie po dokonaniu oceny, nie zmienia się wyniku kontroli; decyzja o zgodności opiera się na odpowiadającym wpisie w rejestrze kontroli.
Strefa izolacji i zarządzanie izolacją
Stwierdzone jako nieprawidłowe wiązki przewodów są umieszczane w specjalnej strefie izolacyjnej, nie składuje się ich razem z kwalifikującymi się wiązkami ani tymi oczekującymi na kontrolę. Strefa izolacyjna jest dodatkowo podzielona na obszary według statusu: obszar oczekiwania na ocenę czeka na dalszą weryfikację, obszar oczekiwania na naprawę czeka na plan i organizację naprawy, obszar przeznaczony do wycofania czeka na utylizację; każdy obszar ma wyraźne granice i oznaczenia na podłodze lub regałach, kierunek przepływu jest jednokierunkowy, nie miesza się elementów z różnych stref. Izolowane przedmioty są rejestrowane wiązkami w rejestrze: rejestr zapisuje partię, model, kategorię niezgodności, czas wprowadzenia, aktualny status i osobę odpowiedzialną; rejestr odpowiada etykietom fizycznym jeden do jednego. Przepływ statusu jest kontrolowany: przejście z oczekiwania na ocenę do oczekiwania na naprawę wymaga wyniku oceny, przejście z oczekiwania na naprawę do wycofania wymaga decyzji o złomowaniu, przejście z zakończonej naprawy do ponownej kontroli wymaga zapisów o naprawie; każda zmiana statusu zostaje odnotowana w rejestrze i na karcie przepływu, dopóki proces nie zostanie zakończony, nie przechodzi się do następnego etapu. Strefa izolacyjna jest okresowo inwentaryzowana, zgodność rejestru z rzeczywistością jest weryfikowana; przedmioty w izolacji nie wchodzą razem z normalnymi partiami do pakowania i magazynowania, aby zapobiec mieszaniu nieprawidłowych produktów z dalszym procesem. Zarządzanie izolacją kontroluje tylko status i rejestr, nie zastępuje oceny technicznej; wyniki oceny dotyczących jakości są realizowane zgodnie z obowiązującymi dokumentami jakościowymi.
Granice naprawy i prace naprawcze
Przed naprawą należy najpierw określić, czy możliwa jest naprawa, czy nie. Sytuacje, w których naprawa jest możliwa, oznaczają, że wady można usunąć poprzez wymianę, uporządkowanie, regulację i inne określone czynności, a po naprawie nie wpływa to na strukturę wiązki przewodów ani wymagania użytkowe; sytuacje, w których naprawa jest niemożliwa, oznaczają, że uszkodzenie przekracza zakres możliwego do naprawy, struktura nie nadaje się już do przywrócenia lub plan naprawczy nie gwarantuje zgodności i niezawodności. Ocena odbywa się zgodnie z kryteriami oceny i instrukcją operacyjną, nie podejmuje się decyzji o naprawie na miejscu. W przypadku wiązek możliwych do naprawy należy najpierw opracować plan naprawy i instrukcję operacyjną: określić miejsce naprawy, etapy naprawy, używane materiały i narzędzia oraz wymagania dotyczące porządkowania po naprawie; prace naprawcze wykonuje się na wyznaczonym stanowisku, a operatorzy działają zgodnie z planem, nie ingerując w inne części poza zakresem. Proces naprawy musi być dokumentowany: miejsce naprawy, sposób postępowania, wymienione materiały, operatorzy i czas zakończenia pracy są zapisane w formularzu naprawy, który towarzyszy wiązce przewodów. Jeśli podczas naprawy odkryto nowe lub głębsze wady, należy przerwać naprawę, zwrócić do strefy izolacji w celu ponownej oceny, nie rozszerzać samowolnie zakresu naprawy; granica naprawy określona jest w planie, zmiany poza planem wymagają ponownej oceny przed wykonaniem.
Ponowna kontrola i zwolnienie po naprawie
Zespawane wiązki przewodów po naprawie wchodzą do ponownej kontroli. Kryteria ponownej kontroli są oddzielone od normalnego obszaru kontroli końcowej: podczas ponownej kontroli najpierw sprawdza się, czy naprawiona część została naprawiona zgodnie z planem naprawy, następnie sprawdza się, czy w otoczeniu naprawionej części nie ma nowych uszkodzeń, a na końcu każdą pozycję zgodnie z listą kontrolną ponownej kontroli; kryteria pozycji ponownej kontroli wykonywane są według standardów oceny i instrukcji operacyjnych, nie rozwija się tu metod testowania. Dopiero po zaliczeniu ponownej kontroli możliwe jest zwolnienie: wszystkie rekordy naprawy kompletne, wszystkie rekordy ponownej kontroli kompletne, oznaczenie zmienione z stanu nieprawidłowego na zgodny, a ewidencja zaktualizowana do odpowiedniego stanu, wtedy można przejść do normalnego etapu oczekiwania na przepływ. W przypadku niezaliczonej ponownej kontroli, zwraca się element do strefy izolacji i dokonuje ponownej oceny według nowej kategorii nieprawidłowości; jeśli ta sama część po naprawie nadal nie spełnia wymagań, postępuje się według procedury niepodlegającej naprawie. W porównaniu do normalnej kontroli końcowej, ponowna kontrola dodaje etap sprawdzenia źródła naprawy: naprawiona część, rekordy naprawy i pierwotna ewidencja nieprawidłowości muszą odpowiadać sobie, wyniki ponownej kontroli wraz z rekordami zwolnienia archiwizowane są, umożliwiając śledzenie procesu naprawy i pracowników wykonujących kontrolę. Wiązki przewodów, które nie zaliczyły ponownej kontroli, nie są zwalniane i nie wchodzą do pakowania ani magazynowania.
Interfejs z procesami upstream i downstream
Izolacja odstających egzemplarzy i ponowna weryfikacja po naprawie łączą poprzedni i następny etap: przegląd wyglądu i oznakowania przed zakończeniem etapu produkcji w górnym rzędzie oraz wcześniejsze kontrole – tylko wiązki przewodów zakwalifikowane do odrzutu wchodzą do bieżącego etapu; bieżący etap nie powtarza weryfikacji po zakończeniu etapu produkcji, nie przeprojektowuje opakowań ani szczegółów przekazania do magazynu, lecz wykonuje tylko kontrolowane czynności dla egzemplarzy odstających. W dolnym rzędzie przy odbiorze z magazynu i wysyłce: tylko wiązki przewodów, które przeszły ponowną kontrolę i zmieniły status na zgodny, wracają do normalnej kolejki przepływu, zgodnie z istniejącymi procedurami magazynowania i wysyłki; zapisy powstałe w wyniku izolacji i napraw bieżącego etapu stanowią podstawę śledzenia jakości i informacji zwrotnej. Wykryte nieprawidłowości są raportowane wstecznie do odpowiednich stanowisk produkcyjnych, z wyraźnym rozróżnieniem przyczyny – montażowa czy uszkodzenie w przepływie – i omawiane na odprawie przed rozpoczęciem zmiany w celu wprowadzenia poprawek. Postępowanie z odstającymi egzemplarzami wiązek przewodów na zamówienie jest wykonywane zgodnie z dokumentacją procesową potwierdzoną przez klienta. Szczegółowe informacje o zdolności do produkcji wiązek przewodów na zamówienie znajdują się w wiązkami kablowymi na zamówienie.