
Перед складом: проверка внешнего вида, этикеток, упаковка и передача
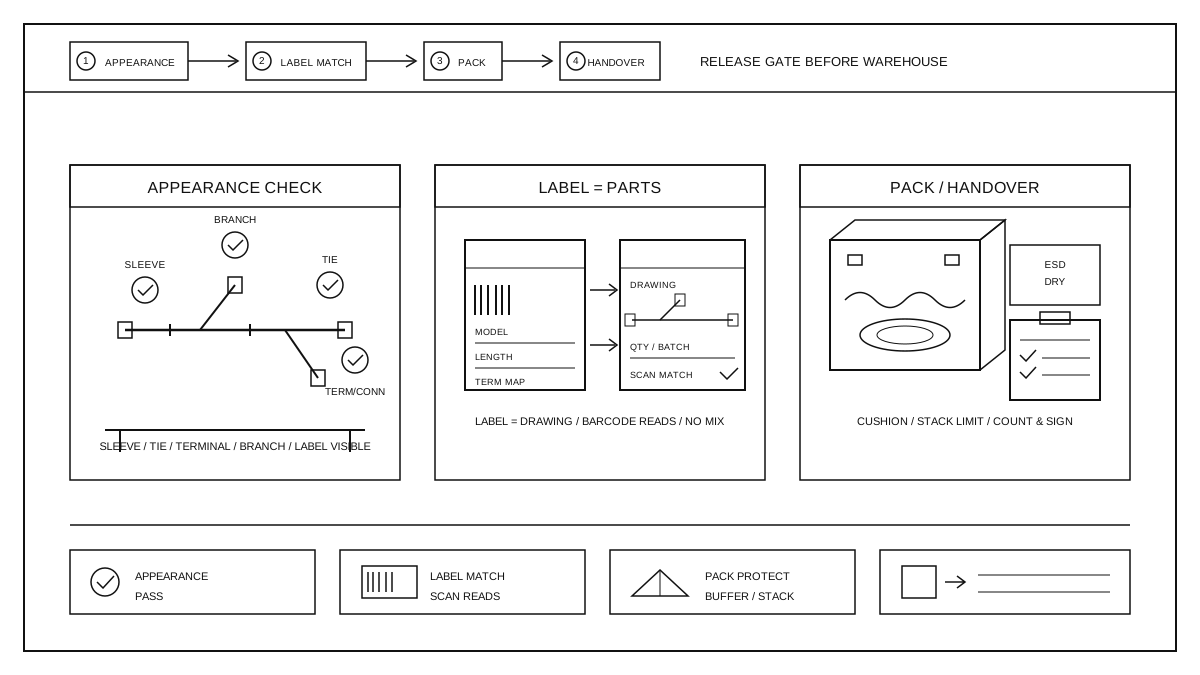
Пункты проверки и оценка внешнего вида перед выводом из эксплуатации
После того как весь жгут завершает окончательную комплектацию и проходит предварительную проверку, перед снятием с линии сначала проводится повторная проверка внешнего вида. Это последний этап визуального осмотра перед допуском на склад. Пункты проверки выполняются согласно руководству по работе: проверяется, нет ли повреждений, трещин или смещений на оболочке и гофротрубе, правильно ли обрезаны стяжки и нет ли торчащих краев, не деформированы ли клеммы и корпуса разъемов, нет ли следов ожогов или перекоса контактов, соответствует ли направление разветвлений чертежу и нет ли перекручиваний, наклеены ли идентификационные бирки на жгут корректно и хорошо ли видны надписи. Оценка проводится по трем категориям: годно — допускается, дефект — после ремонта проверяется повторно, аномалия — изоляция и рассмотрение. Проверка внешнего вида не заменяет электрическую проверку, она лишь подтверждает, что после сборки и перемещения жгут не имеет видимых механических повреждений и смещений; если есть сомнения по любому пункту, решение принимается по чертежу и руководству по работе, а не по опыту.
Проверка соответствия ярлыков и фактического объекта
После того как внешний вид проверен и соответствует требованиям, необходимо сверить содержимое этикетки с фактическим изделием по каждому пункту, чтобы избежать перепутывания материалов и неправильного наклеивания. Пункты сверки включают: соответствие спецификации и модели на этикетке с фактическим изделием, соответствие общей длины жгута и длины разветвлений чертежным отметкам, соответствие соединителей на обоих концах и мест выводов с изображением выводов на этикетке, возможность считывания штрих-кода сканером. Результаты сканирования сверяются с системой производственного наряда; только при совпадении допускается выпуск изделия. При размытом, оторванном или не считываемом штрих-коде производится повторная наклейка и повторное сканирование, ручное исправление не допускается. Жгуты разных партий и моделей хранятся раздельно в зоне повторной проверки, транспортные карточки сопровождают каждый жгут, чтобы избежать смешивания с соседними партиями. Проверка соответствия проводится только для подтверждения соответствия этикетки и изделия, повторная разработка системы этикеток не выполняется, правила кодирования и печати этикеток выполняются согласно действующим документам.
Способы защиты упаковки и логика выбора
Комплекты, прошедшие повторную проверку, упаковываются с учетом руководства по упаковке. В целях амортизации легко повреждаемые части, такие как разъемы и контакты, защищаются кожухами или перегородками, чтобы избежать повреждений при транспортировке; в целях предотвращения сжатия комплекты укладываются в естественной форме, резкие сгибы не делаются, внутри коробки заполняется амортизирующий материал, а высота штабелирования контролируется согласно документации по упаковке. В целях защиты от влаги принимаются меры в соответствии с требованиями клиента, а открытые контакты закрываются для защиты от пыли. В целях защиты от статики и для соблюдения чистоты комплекты с чувствительными к статике элементами упаковываются антистатически, а поверхности с требованиями чистоты протираются перед упаковкой. Способ упаковки выбирается с учётом формы жгута, расстояния транспортировки и требований клиента: для коротких перевозок используют транспортные ящики, для дальних отправок — картонные коробки с амортизацией, специальные требования выполняются по упаковочным нормам клиента; способ упаковки указывается в руководстве по операциям и не изменяется на месте.
Передача на склад и откат при аномалиях
После завершения упаковки оформляется передача на склад. При передаче сначала подсчитывается количество, по каждой рабочей карте проверяется по пучкам, при несоответствии количества документы не оформляются. Каждая партия маркируется номером партии и статусным идентификатором: соответствие на проверку, соответствие на хранение, изоляция аномалий, статусы записываются вместе с карточкой оборота. Документы передачи идут вместе с товарами, обе стороны подписывают и подтверждают, на документах указываются номер партии, количество, статус и время передачи. Если при передаче обнаружено недостающее количество, несоответствие внешнего вида или маркировки, вся партия временно откладывается, не поступает на склад, возвращается в зону перепроверки для обработки по процедуре аномалий, после обработки повторно передается. После поступления на склад партии размещаются по местам согласно принципу «первым пришел – первым ушел», статус сохраняется до отгрузки. Записи о передаче и проверке архивируются вместе, с возможностью отслеживания до конкретной партии и исполнителя.
Интерфейс с верхними и нижними технологическими операциями
Повторная проверка перед снятием с линии для обеспечения преемственности: сборка на предыдущей позиции и предотвращение ошибок, полностью собранный пучок переходит на эту линию только после завершения финальной сборки и подтверждения качества первого экземпляра; на этой линии сборочные операции не повторяются, электрическая проверка не проводится заново, выполняется только проверка внешнего вида, маркировки и разрешение на упаковку. Передача на последующий участок, на склад и отгрузка: проверка, упаковка, передача полностью завершенных пучков на склад для отправки, при отгрузке действует принцип «первым пришел — первым вышел». Проблемы с внешним видом и маркировкой, выявленные на этой линии, должны быть переданы обратно на сборочную позицию, отличая причины сборки или повреждения при транспортировке, результаты устраняются на утреннем совещании. Для индивидуальных жгутов проводятся работы согласно чертежам, образцам и специальным требованиям к упаковке, подтвержденным клиентом технологическими документами. Возможности изготовления индивидуальных жгутов см. по ссылке изготовление индивидуальных жгутов.