
Технология обращения и защиты полного жгута перед окончательной сборкой: выбор транспортного оборудования, расположение точек опоры, защита от сжатия и перегиба, а также проверка при передаче
Границы технологии: какие задачи должен решать оборотный процесс защиты
Форма целого пучка при снятии с линии правильная, но после транспортировки, укладки стопкой, временного хранения и передачи он может быть согнут, разветвления могут быть возвращены, оболочка может выдавиться. Задача защитных средств для оборота заключается в том, чтобы в этот период, когда не создается монтажная ценность, сохранять направление всего пучка, угол разветвлений и положение оболочки без изменений. Оборудование для оборота не обеспечивает электрических характеристик и не может заменить финальную проверку; оно решает только задачи по сохранению формы и последовательности размещения. На чертежах или в руководстве по работе должны быть указаны внешняя оболочка пучка, допустимые места опоры, запрещенные зоны сдавливания и направление размещения, на месте проверять по чертежу.
Укладка оборотного оборудования и точек опоры
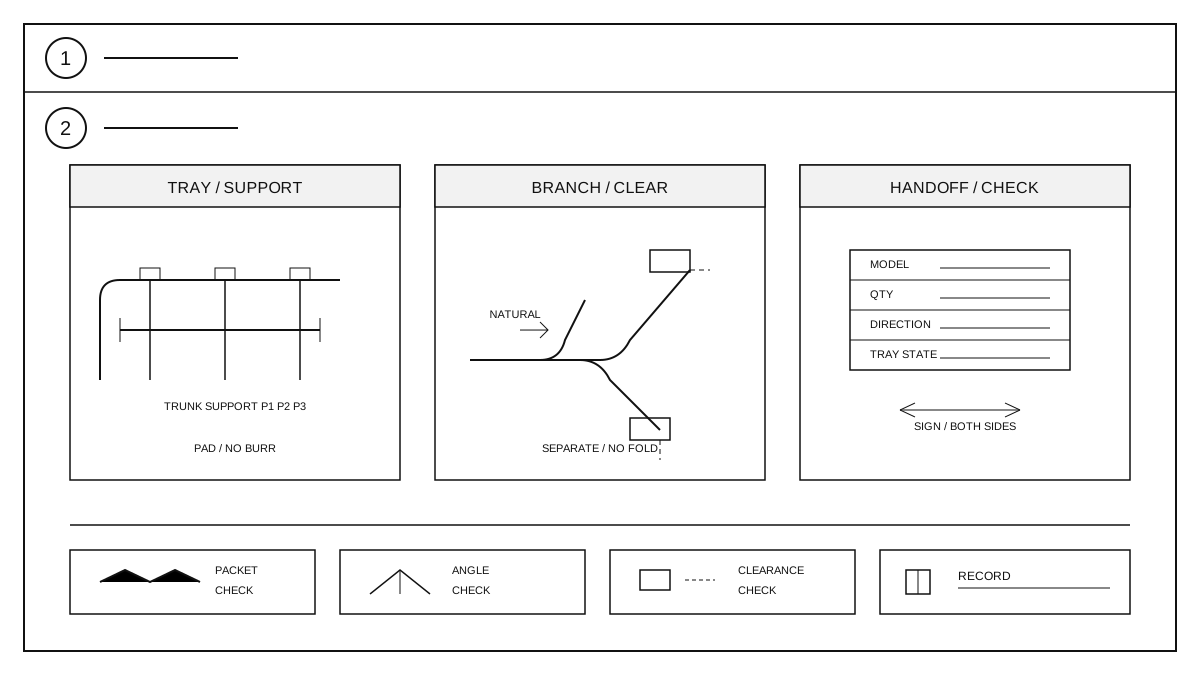
Выбор транспортного оборудования производится в зависимости от формы, веса, количества ветвей и такта линии готовой продукции. Поддоны, разделительные рамки и подвесные приспособления должны позволять размещать пучки в монтажной ориентации, ствол должен иметь непрерывную опору, ветви — независимую зоне отчуждения. Опорные точки расположены на прямых участках ствола и у основания ветвей, избегая соединителей, концов оболочки, мест сварки и легко повреждаемых ветвей. Опорные поверхности должны быть ровными, без заусенцев, а места контакта с пучком оснащены мягкой подкладкой. На оборудовании указываются модель пучка, направление размещения и максимальное количество уровней штабелирования; различные модели не размещаются вместе.
Цельный пучок форма и защита ветвей
Пучок в приборе сохраняет естественное направление, основная ветвь не сгибается насильственно, ответвления не загибаются обратно и не прижимаются к основной ветви. Длинные ответвления располагаются отдельно или разделяются мягкими прокладками, чтобы избежать давления ответвлений друг на друга. Конец оболочки не должен упираться в боковую стенку прибора, соединитель не должен нести вес всего пучка. При необходимости штабелирования следует выполнять в соответствии с количеством слоев и способом изоляции, указанными в технологической документации, тяжелые предметы укладываются снизу, легкие сверху. Во время транспортировки на пучок нельзя класть инструменты, детали или ящики с материалами, а также нельзя временно привязывать пучок к прибору стяжками.
Перенос, временное хранение и передача
Перемещение осуществляется с учетом точек захвата по конструкции приспособления, не хватая за ветви, не поднимая разъёмы и не тянув оболочку. При проезде через порог, спуск или поворот на тележке следует снижать скорость, чтобы весь пучок не смещался внутри приспособления. Зона временного хранения должна быть сухой, проветриваемой, без прямого источника тепла; пучок не должен касаться стен, не должен лежать на земле и не должен контактировать с маслом или охлаждающей жидкостью. При передаче обе стороны сверяют модель, количество, направление ветвей и состояние приспособления по одной и той же карте оборота, при обнаружении смещения, перегиба или смещения оболочки фиксируют это на месте, не допуская к следующей операции.
Проверка, доработка и запись
Проверить внешний контур всего жгута, направление основного ствола, угол ответвлений, положение оболочки, ориентацию разъёмов и состояние опоры оборудования. При первой проверке подтвердить направление размещения и опорные точки, при выборочном осмотре контролировать корни ответвлений и прокладки оборудования, перед передачей заново проверить жгут на наличие вмятин и деформаций. При переделке сначала вынуть жгут из оборудования, в свободном состоянии повторно проверить форму, затем вернуть согласно чертежу; не разрешается принудительно изгибать ответвления внутри оборудования. После замены оборудования или изменения способа штабелирования повторно подтвердить опорные точки. Настройку интерфейсов на нижестоящем уровне см. изготовление индивидуальных жгутов.