
Изоляция, ремонт и повторная проверка дефектных изделий
Определение аномальных изделий и их маркировка
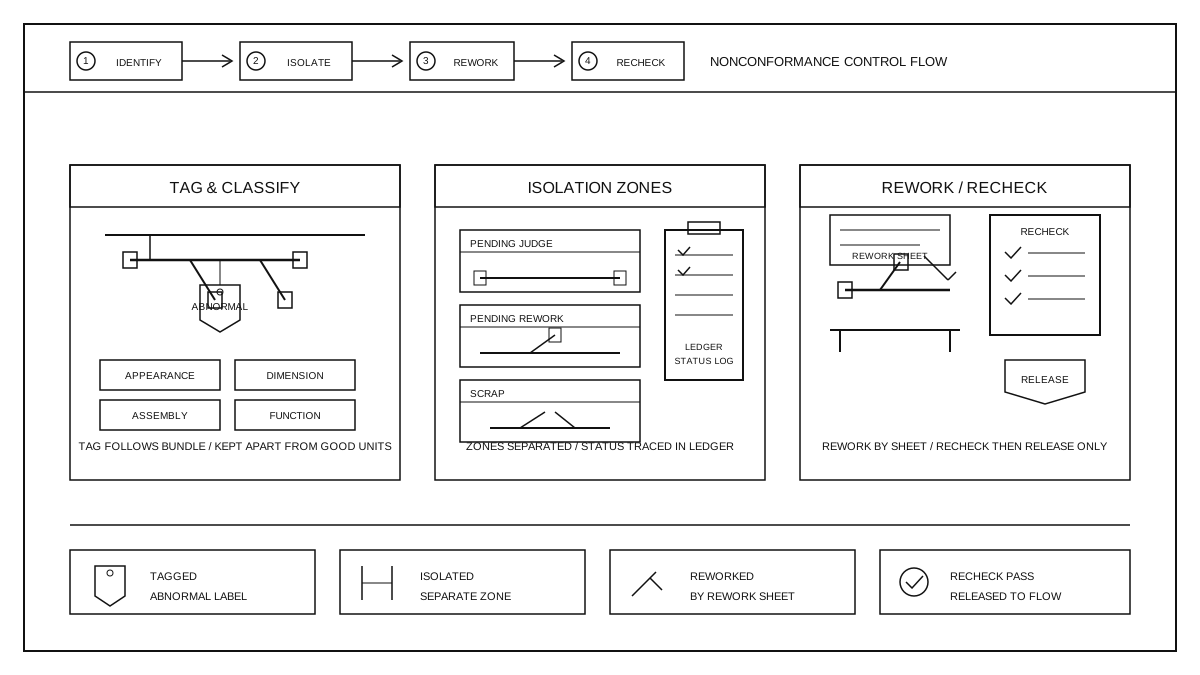
Проводка, признанная бракованной в процессе последующей проверки или инспекции, сначала классифицируется по характеру дефекта, затем на ней размещается отметка об аномалии, чтобы визуально и при обращении она была четко отделена от годных изделий. Дефекты обычно делятся на категории внешнего вида, размеров, сборки и функциональности: категория внешнего вида включает видимые повреждения или смещения изоляции, гофрированных трубок, стяжек или поверхностных деталей; категория размеров — несоответствие общей длины, направления ответвлений или положения при сборке чертежу; категория сборки — несоответствие выводов, разъемов, структуры ответвлений чертежу; категория функциональности — проблемы, выявленные на предыдущих электрических проверках или проверках непрерывности. На этом этапе производится только запись категории и состояния, тестовые методы не разрабатываются. Отметка сопровождает изделие: на бракованную проводку наклеивается заметная аномальная метка с указанием партии, рабочего места, категории дефекта и этапа обнаружения; цвет и форма метки отличаются от меток для годных изделий, чтобы предотвратить случайное использование на соседнем участке. Информация о метках записывается в транспортную карту и журнал аномалий, до завершения определения удаления меток не допускается; если партия смешанная (годная и бракованная), их сначала физически разделяют и наклеивают отдельные метки. На этом этапе осуществляется только маркировка и выделение после определения, вывод о годности не изменяется, и за соответствие норме отвечает запись по инспекции.
Изолированная зона и изоляционное управление
Обнаруженные как дефектные кабельные жгуты помещаются в специализированную изолированную зону, не складываются вместе с квалифицированными или проверяемыми жгутами. Изолированная зона делится на области по статусу: зона ожидания решения — для дальнейшего рассмотрения, зона ремонта — для ожидания плана ремонта и организации работ, зона списания — для ожидания утилизации; каждая зона имеет четкие границы и обозначения на полу или стеллажах, направление движения однонаправленное, смешивание между зонами запрещено. Изолированные изделия регистрируются по каждому жгуту: в журнале фиксируются партия, модель, категория дефекта, время поступления, текущий статус и ответственное лицо; журнал и маркировка изделия соответствуют друг другу. Переход статуса контролируется: переход из зоны ожидания в зону ремонта требует заключения экспертизы, переход из зоны ремонта в зону списания требует решения о списании, завершение ремонта и переход к повторной проверке требует записи о ремонте; каждое изменение статуса фиксируется в журнале и на карточке перемещения, неполное выполнение процесса не допускает перехода на следующий этап. Изолированная зона регулярно пересчитывается, данные в журнале согласуются с фактическим наличием; изолированные изделия не допускаются к упаковке и хранению вместе с нормальной партией, чтобы предотвратить попадание дефектных изделий в последующие этапы. Управление изоляцией контролирует только статус и журнал и не заменяет техническую экспертизу, выводы экспертизы выполняются согласно существующей документации по качеству.
Границы ремонта и ремонтные работы
Перед ремонтом необходимо сначала определить, возможен ли ремонт или нет. Случаи, когда ремонт возможен, означают, что дефект может быть устранен путем замены, корректировки, настройки и других четко определенных операций, и после ремонта это не влияет на конструкцию жгута и требования к использованию; случаи, когда ремонт невозможен, означают, что повреждение превышает допустимые пределы обработки, конструкция уже не восстановима или ремонтная схема не может гарантировать согласованность и надежность. Определение проводится в соответствии с критериями определения и инструкциями по работе, без принятия решений на месте. Для жгутов, которые поддаются ремонту, сначала разрабатывается ремонтная схема и инструкция: уточняются ремонтные участки, этапы ремонта, используемые материалы и инструменты, требования по упорядочению после ремонта; ремонтные работы проводятся на назначенных рабочих местах, работники выполняют операции согласно схеме, без внесения изменений в другие участки. В процессе ремонта ведется учет: ремонтные участки, способы обработки, замененные материалы, исполнители работ и время завершения записываются в ремонтном листе, который сопровождает жгут. При обнаружении новых или более глубоких дефектов ремонт прекращается, жгут возвращается в изолированную зону для повторной оценки, без самостоятельного расширения объема ремонта; границы ремонта определяются схемой, изменения за пределами схемы выполняются только после повторной оценки.
Повторная проверка и выпуск после ремонта
Отремонтированные жгуты проводов проходят повторную проверку, при этом калибр повторной проверки отделен от зоны обычной проверки при выпуске с конвейера: сначала проверяют, выполнены ли ремонтные работы в соответствии с планом ремонта, затем осматривают, нет ли новых повреждений вокруг деталей, подвергнутых ремонту, и наконец подтверждают каждый пункт согласно списку проверочных процедур; калибр повторной проверки выполняется в соответствии с критериями оценки и инструкцией по эксплуатации, методика тестирования здесь не рассматривается. Только после успешного прохождения повторной проверки разрешается выпуск: должны быть полные записи ремонта, полные протоколы повторной проверки, маркировка изменена с состояния «неисправно» на «годно», журнал обновлен соответствующим статусом, только после этого можно перевести жгут в обычный поток ожидания. Если повторная проверка не соответствует требованиям, жгут возвращается в изолированную зону для новой оценки по новой категории неисправности; если тот же участок после ремонта все еще не соответствует стандарту, применяются процедуры для не подлежащих ремонту деталей. По сравнению с обычной проверкой при выпуске с конвейера, повторная проверка включает дополнительную проверку прослеживаемости ремонта: должны соответствовать место ремонта, записи о ремонте и первоначальный журнал неисправностей, заключение повторной проверки и записи о выпуске архивируются вместе и могут быть прослежены до процесса ремонта и сотрудников, проводивших повторную проверку. Жгуты, не прошедшие повторную проверку, не выпускаются, не упаковываются и не поступают на склад.
Интерфейс с верхними и нижними технологическими операциями
Аномальное изоляция и повторная проверка ремонта выполняют связующую функцию: проверка внешнего вида и маркировки до того, как компонент покинет предыдущую стадию, а также предварительный контроль; только провода, признанные некачественными, переходят на текущую стадию; на текущей стадии не выполняется повторная проверка перед выходом, не пересматривается упаковка и детализация передачи на склад, осуществляется лишь контролируемое обращение с аномальной продукцией. На стадии передачи на склад и отправки: только провода, прошедшие повторную проверку и переведенные в статус «годен», возвращаются в обычный поток и обрабатываются по существующим процедурам приёма и отгрузки; записи о изоляции и повторном ремонте на текущей стадии служат основой для прослеживания качества и обратной связи. Обнаруженные аномалии по категориям передаются на соответствующие рабочие места с разделением причин на сборочные или транспортные повреждения, и о корректирующих мерах сообщается на предсменном совещании. Обращение с аномалиями у заказных жгутов проводится в соответствии с технологической документацией, утвержденной заказчиком. Возможности по заказным жгутам см. в изготовление индивидуальных жгутов.