
Ультразвуковая сварка жгутов: подбор жил, формирование соединения, окно параметров и контроль
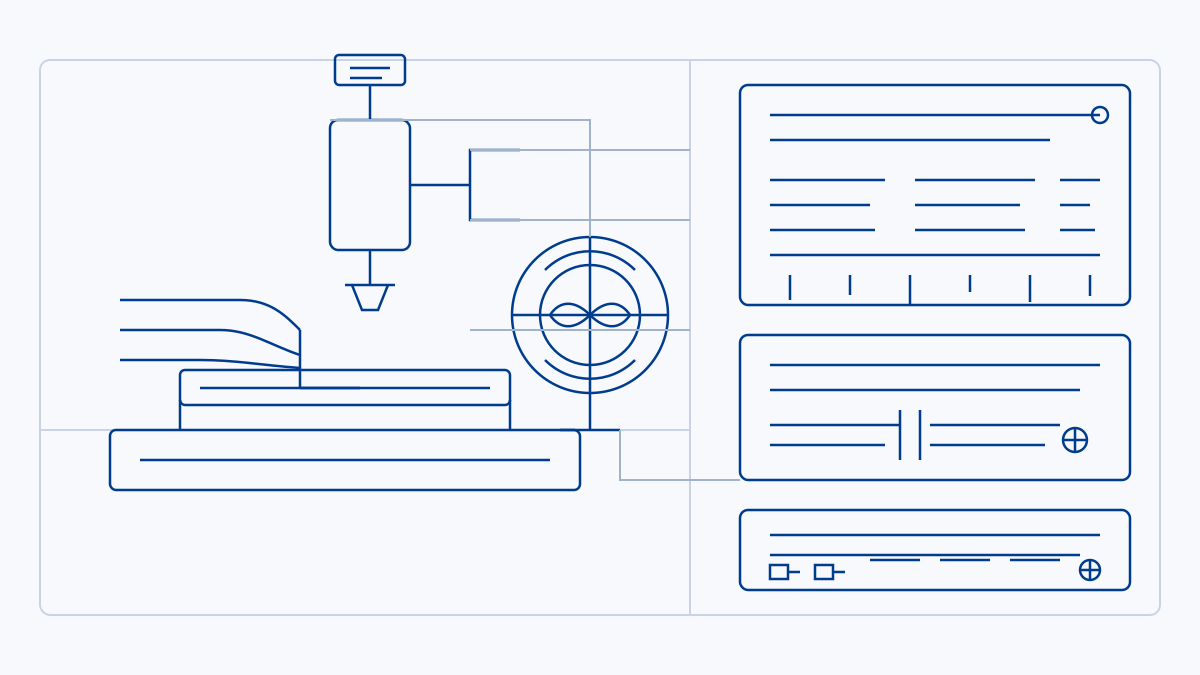
Границы процесса: что должна обеспечить ультразвуковая сварка
Ультразвуковая сварка подходит для неизолированной или луженой медной многожильной жилы, соединяемой с клеммами и шинами; она не заменяет все случаи опрессовки или пайки. До первого изделия подтвердить сочетание жил, число проволок, материал и покрытие клеммы, место сварки и зазор до изоляции. Изоляция, масло и оксиды не должны попадать в зону сварки.
Подбор жил и материалов: какие проводники можно соединять
Предпочтительны один материал, близкие сечения и общее сечение в пределах возможностей оборудования. При смешении тонких и толстых жил сначала собрать тонкие жилы по технологии, чтобы они участвовали в соединении. При входном контроле проверять сечение, число проволок, покрытие и партию клемм; после смены материала заново подтверждать параметры.
Формирование соединения: амплитуда, давление и время
Амплитуду, давление, время сварки и энергию задавать по сочетанию жил и подтвержденным возможностям оборудования, не копируя другое производство. Соединение должно быть плотным и непрерывным, без непровара, без наплыва от перегрева, без оборванных проволок и свободных концов. После сварки проверять внешний вид и сечение.
Окно параметров и состояние оборудования: подтверждать после замены
После замены волновода, оснастки, сечения или партии клемм проводить новую проверку первого изделия. Износ волновода, зазор оснастки, калибровку давления и подачу воздуха включать в ежедневный осмотр. После блокировки параметров оператор не должен их менять; каждый внеплановый останов записывать.
Контроль и выпуск партии: как оценить
Первое изделие проверяет внешний вид, размеры соединения, растяжение и сечение; обходной контроль следует плану контроля. При непроваре, перегреве, оборванных проволоках или отказе при растяжении изолировать партию и проследить параметры, волновод и сечение. Протоколы хранить с документацией партии. См. производство жгутов.