
连接器尾附件扭矩与屏蔽收口验证:取样、加载、电阻与判定
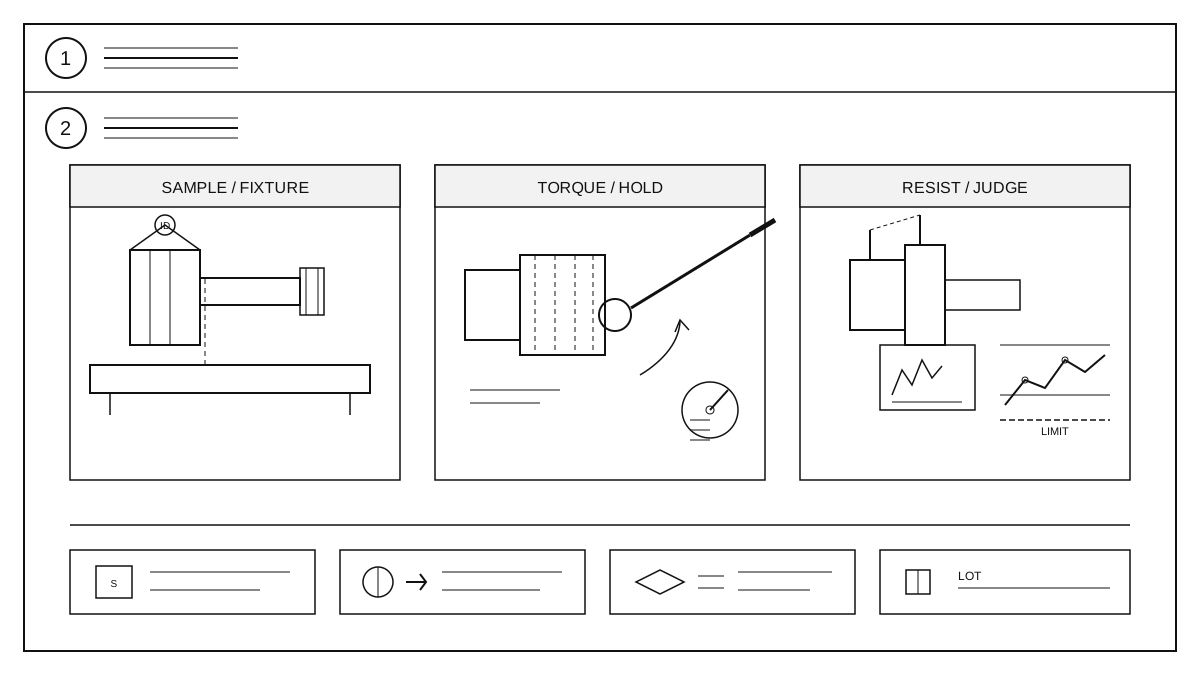
试验边界:验证哪两类结果
本试验验证尾附件扭矩保持和屏蔽收口,不是只测通断。对象包括后壳、夹紧套、屏蔽环和密封圈,判定依据来自图纸与工艺文件。结果分成附件保持、屏蔽连续性、密封外观三类,不能用一个通断结果代替全部结论。三类结果分别记录,便于定位是附件、屏蔽还是密封出了问题。
取样与状态调节
按批次抽取首件、中段和末件,覆盖不同线径与出线方向。试样按生产状态完成压接和屏蔽收口,再按工艺文件做状态调节。记录连接器系列、附件型号、扭矩设定、屏蔽层类型和操作者,试样编号与批次对应。状态调节后不得再改动压接和屏蔽收口。
扭矩施加与附件保持
使用校准过的扭矩扳手,配专用转接头,沿螺纹轴线均匀施力。达到设定扭矩后停顿并做标记,不得反复补拧。记录拧紧角度、有无异响、后壳与连接器是否贴合。试样固定后检查夹紧套是否夹住线束外被。施力过程中保持扳手与轴线同轴,避免侧向力影响读数。
屏蔽收口电阻与连续性
按设备要求测量屏蔽环到连接器壳体的电阻,测点取屏蔽环、后壳和壳体。测量前清洁接触面,表笔不得压在绝缘上。每个试样测三点并取稳定值,记录环境条件。连续性不合格时先查编织断股、氧化和压紧不足。测量时保持表笔稳定,读数跳动就重新接触再测。
判定与批次处理
按图纸限值和工艺文件判定,不以单点最小值代表整批。合格批记录扭矩、电阻和外观;不合格批隔离并标注失效模式。复测只对未破坏试样进行,破坏性试样单独记录。批次处理结果回写检验记录。隔离批不得与合格批混放,返工后按新批次重新取样。尾附件与后壳装配工艺