
Amostragem de aparência e etiqueta antes da liberação: rejeição de defeitos, correspondência etiqueta-peça, proteção da embalagem e entrega ao estoque
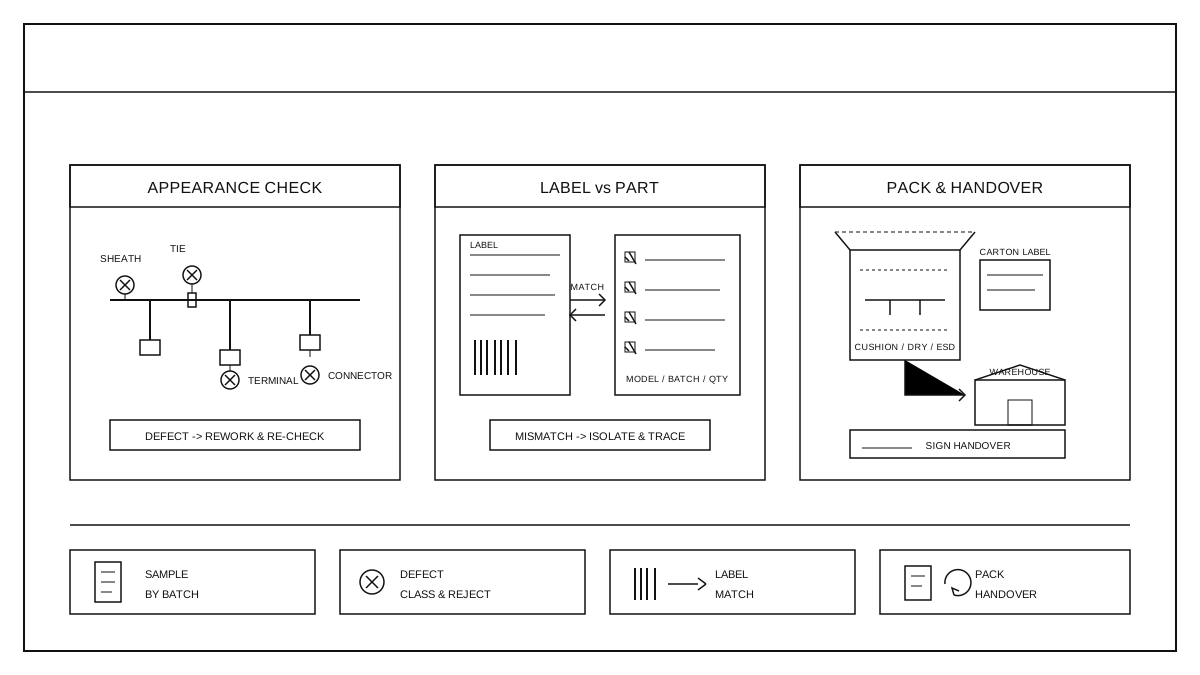
Objetos de inspeção e métodos de amostragem
Os objetos de inspeção por amostragem são os chicotes elétricos acabados que já passaram pela montagem final e inspeção elétrica, aguardando liberação para embalagem, sendo a amostragem organizada por lote e unidade de embalagem, não se extrapolando de uma peça ou posto de trabalho para todo o lote. Os itens de amostragem abrangem quatro categorias: aparência, etiquetas, embalagem e verificação de quantidade; os critérios de julgamento são executados de acordo com o plano de inspeção por amostragem e o manual de operação, registrando o número da ordem de trabalho, modelo do produto, número do lote, unidade de amostragem e inspetor. A amostragem deve ser concluída antes do início da operação de embalagem, os chicotes retirados permanecem em seu estado original de circulação, os resultados da verificação e itens de discrepância são registrados no local, e só são encaminhados para a etapa de embalagem após confirmação de que não há anomalias na aparência ou na etiqueta. O plano de inspeção por amostragem, a proporção de amostragem e os critérios de julgamento são executados de acordo com a versão do documento, e quaisquer mudanças no processo ou nos requisitos de embalagem devem ser confirmadas novamente.
Inspeção por amostragem da consistência visual
A inspeção visual é baseada em desenhos, documentos de processo e amostras seladas, verificando item por item a superfície do revestimento, a forma e posição de fixação das abraçadeiras, a aparência da crimpeza dos terminais, o estado de inserção dos conectores e o percurso dos ramais. Os defeitos são registrados por categoria de aparência: arranhões, desalinhamento ou falta de cobertura do revestimento, abraçadeiras fora da posição especificada ou pontas remanescentes, deformação, cobre exposto ou inclinação na crimpeza dos terminais, conectores não totalmente inseridos ou travas não engatadas, percurso dos ramais inconsistentes com os desenhos. A detecção de qualquer defeito crítico de aparência determina a reprovação da unidade, que deve ser retornada para retrabalho e nova inspeção, sem aceitar avaliação alternativa para substituição. Os chicotes com aparência aprovada só podem seguir para a embalagem após o inspetor assinar no registro de controle.
Inspeção aleatória da consistência entre etiquetas e produtos físicos
A verificação das etiquetas compara item por item o produto físico com o conteúdo da etiqueta: modelo do produto, código do material, diagrama de terminais, número do lote e quantidade devem corresponder ao item físico, prevenindo mistura de materiais. A legibilidade do código de barras é testada escaneando cada item com equipamento de leitura, confirmando que a identificação foi bem-sucedida e que o arquivo do material apontado corresponde ao item físico. A posição da etiqueta, o estado de colagem e a clareza da escrita também são incluídos na verificação; etiquetas com bordas levantadas, danificadas, aplicadas incorretamente ou com informações ausentes são classificadas como não conformes e recebem nova aplicação antes de nova inspeção. As regras de codificação e o design do sistema do sistema de rastreabilidade de etiquetas não são abordados neste documento; este documento trata apenas da inspeção de consistência entre etiquetas e itens físicos antes da saída. Caso sejam encontrados erros de rotulagem, etiquetas ausentes ou código de barras ilegível, a unidade de embalagem deve ser imediatamente isolada e rastreada até a origem.
Embalagem e verificação de entrada no estoque
Verificar se as medidas de amortecimento, proteção contra pressão, umidade e eletricidade estática estão de acordo com o manual de operação de embalagem: o amortecedor entre o chicote e a parede da caixa está no lugar, a embalagem contra umidade e eletricidade estática está completa, e os divisores internos da caixa evitam sacudidas e desgaste durante o transporte. Conferir a identificação da embalagem e a quantidade de acordo com a lista de embalagem, correspondendo modelo do produto, lote, quantidade e número da caixa. No momento da entrega para armazenamento, o armazém e a inspeção confirmam juntos o estado da embalagem, a quantidade e a identificação; após assinatura para entrega, a mercadoria é armazenada. Se houver danos, umidade, quantidade incorreta ou erros na identificação, a mercadoria não é armazenada e retorna ao processo de embalagem para tratamento; lotes anômalos são identificados e isolados separadamente.
Registro e ciclo fechado
Os registros de inspeção incluem número da ordem de trabalho, número do lote, modelo do produto, unidade de amostragem, classificação e quantidade de defeitos de aparência, resultados da verificação de etiquetas, resultados da leitura de código de barras, conclusão da verificação de embalagem, tratamento de anomalias e situação de reinspeção, formando registros rastreáveis. O tratamento de anomalias segue o processo de produtos não conformes: isolamento, retrabalho, reinspeção e liberação ou rejeição, tudo deixando registro; somente após a reinspeção aprovada é que pode ser liberada para armazenamento. Problemas sistêmicos detectados na inspeção são reportados aos processos de montagem e embalagem, e, se necessário, as instruções de trabalho são atualizadas e a inspeção é reorganizada. O procedimento geral de verificação de aparência, verificação de etiquetas e proteção de embalagem antes da saída da linha é descrito em Antes do armazém: revisão visual, conferência de etiquetas, embalagem, entrega.