
Reinspeção e liberação após retrabalho: amostragem do lote, reanálise, conformidade, rastreabilidade e bloqueio de não liberados
Objeto de verificação e método de amostragem
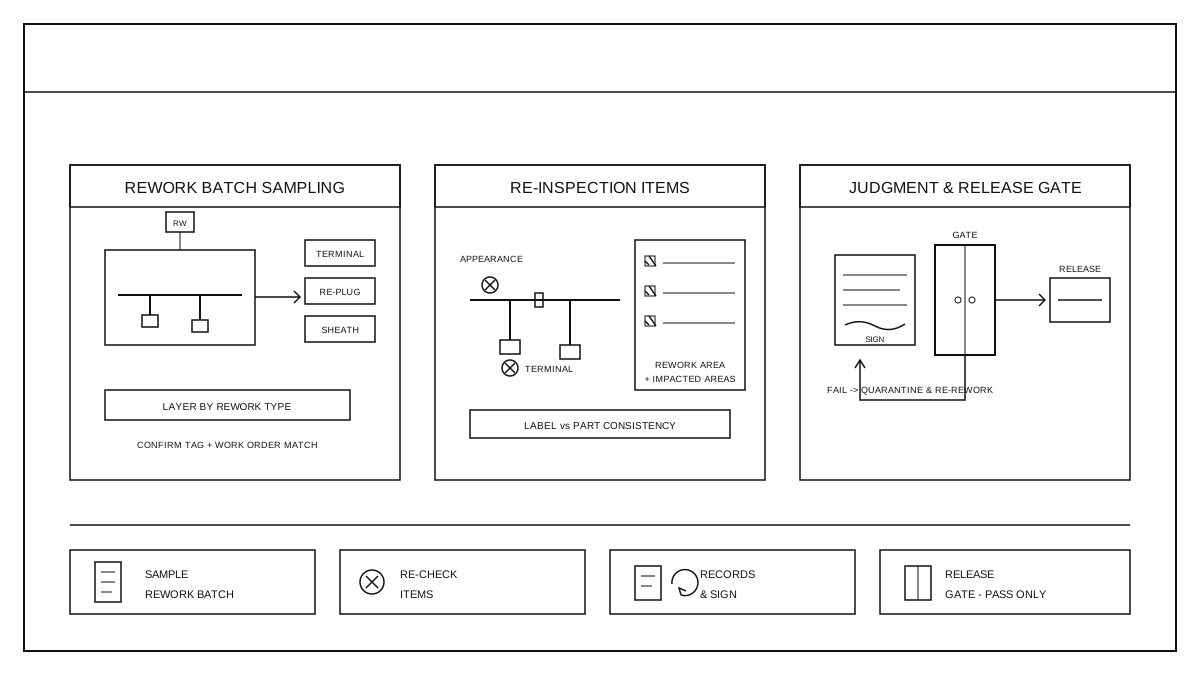
Os objetos de verificação são lotes de chicotes que completaram trabalhos de retrabalho, possuem identificação de retrabalho e aguardam reintegração na sequência de liberação, e não lotes de produção convencional. A amostragem é organizada por unidade de lote de retrabalho, estratificada por tipo de retrabalho: substituição de terminais, reconexão, reparo de revestimento, organização de abraçadeiras, entre diferentes métodos de retrabalho, são amostrados separadamente, não se generalizando todo o lote com base em um único tipo de peça retrabalhada. Antes da re-inspeção, deve-se confirmar que a identificação de retrabalho, a ordem de trabalho de retrabalho e o item físico estão consistentes, que as partes envolvidas no retrabalho foram restauradas a um estado que permita nova inspeção, e que as proteções temporárias e auxiliares de retrabalho foram removidas. Os resultados da amostragem, a unidade de amostragem e o inspetor devem ser registrados no local; se houver alteração no método de retrabalho ou no escopo do retrabalho, deve-se reconsiderar a estratégia de amostragem, sem reutilizar as conclusões do lote de retrabalho anterior.
Projetos de reteste e critérios de julgamento
A retravaliação foca nas partes envolvidas no reparo, ao mesmo tempo que verifica se as partes não reparadas foram afetadas durante o processo de reparo. Os itens incluem aparência e estado de montagem, como o trajeto da capa, fixação com abraçadeiras, inserção do conector no lugar e travamento do clipe; dimensões e posições dos terminais, como posição do ramal, orientação dos terminais e relação de encaixe conforme os desenhos e amostras aprovadas; consistência entre etiquetas e o produto físico, como conteúdo da etiqueta, posição e legibilidade do código de barras. A diferença em relação à verificação de saída rotineira é que o objeto da retravaliação são lotes que já passaram por reparo, e na hora da avaliação, também se conferem os itens descritos na ordem de reparo, sem repetir a metodologia de teste elétrico convencional. Se for detectado que a parte reparada não atende aos padrões ou que o reparo introduziu novos desvios, a unidade é considerada reavaliada como não conforme e não passa para a etapa de liberação.
Condições de julgamento e liberação
A avaliação de conformidade é realizada de acordo com o nível de referência: primeiro, o estado do produto é determinado com base em desenhos, documentos de processo e amostras seladas; em seguida, é verificado se o retrabalho foi realizado conforme os requisitos, utilizando ordens de retrabalho e manuais de operação. Somente quando ambos os níveis estiverem em conformidade, a unidade pode ser considerada aprovada na reavaliação. As unidades aprovadas são confirmadas pelo inspetor com assinatura no registro de reavaliação; unidades não aprovadas são tratadas de acordo com o procedimento de produtos não conformes, sem concessões para liberação. Antes da liberação, os registros obrigatórios incluem ordens de retrabalho, registros de reavaliação, amostragem e conclusão da avaliação, tratamento de exceções e pontos de assinatura necessários. Lotes com registros incompletos, assinaturas ausentes ou inconsistência entre o produto físico e os registros não serão liberados; somente após a correção e verificação de consistência poderão entrar no estoque ou na próxima transferência.
Registro e rastreamento
O campo de registro de rechecagem inclui o número da ordem de serviço, o número do lote de retrabalho, o tipo de retrabalho, a unidade de amostragem, a conclusão dos itens re-testados, o resultado da avaliação, o inspetor e a data. O registro de rechecagem está associado à ordem de serviço de retrabalho por meio do número do lote de retrabalho, formando uma cadeia rastreável de anomalias de saída, isolamento, retrabalho, rechecagem, liberação ou novo retrabalho. O fluxo de retorno de anomalias refere-se a lotes que ainda não atendem aos padrões ao serem re-testados, sendo devolvidos para a área de isolamento e reidentificados; o retrabalho adicional é permitido para o mesmo defeito, mas é necessário especificar no pedido a razão e as medidas adotadas, não podendo o mesmo retrabalho ser repetido indefinidamente. Os registros são mantidos para fins de rastreabilidade, e o design do próprio sistema de codificação de etiquetas não é discutido neste texto.
Loop fechado e interface
O caminho de retorno para itens que não passam na reinspeção é: retornar da estação de reinspeção para a área de isolamento, reidentificar e organizar o reparo de acordo com o novo tipo de retrabalho e reinspecionar novamente, não sendo permitido passar diretamente para a próxima etapa. Os lotes que passam na reinspeção são tratados na saída da área de isolamento e na entrada no armazém, verificando-se no momento da transferência que a identificação de retrabalho foi alterada para o status de liberação de conformidade, e que a quantidade e os registros estão consistentes. Para evitar que produtos não liberados entrem na próxima etapa, uma porta de status é instalada entre a estação de reinspeção e a estação de liberação: apenas lotes aprovados com todas as aprovações podem receber a marca de liberação e circular; lotes sem marca de liberação são considerados produtos fora de especificação em processo, e a estação seguinte tem o direito de recusar recebê-los. A integração geral do processo de retrabalho e reinspeção pode ser vista em Isolamento, retrabalho e revalidação de produtos anormais após a saída do chicote: identificação de anomalias, gerenciamento da área de isolamento, limites de retrabalho, reinspeção e liberação.