
Sequência de montagem e verificação anti-erro da retirada: amostragem, controle de sequência, interceptação, veredito
Verificação de limites e amostragem
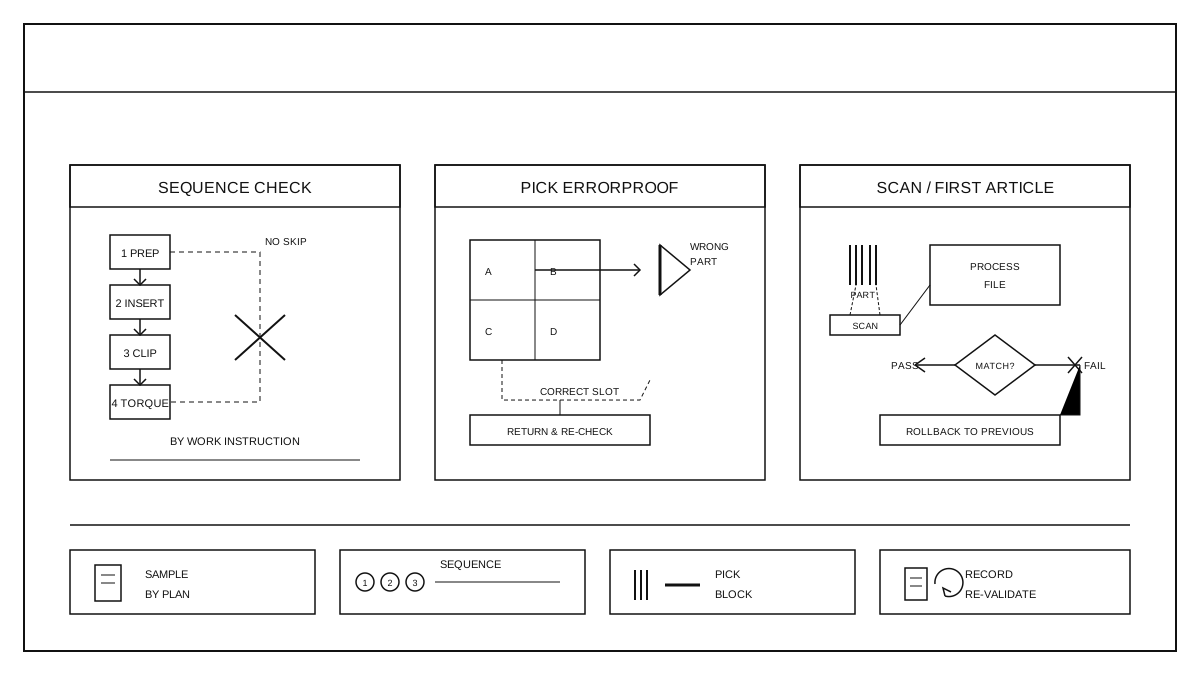
O objeto de verificação é a sequência de processos de montagem na estação de montagem final, as ações de retirada de peças e os procedimentos de confirmação por leitura de código, com o objetivo de confirmar que o operador realiza as operações de acordo com a sequência especificada nos desenhos e nos documentos de processo, que peças erradas são impedidas por dispositivos à prova de erro ou ações de leitura de código, e que a determinação da primeira peça e o retorno em caso de anomalia são realizados conforme o procedimento. A amostragem cobre diferentes modelos de produtos, diferentes estações e diferentes turnos de lotes de montagem, registrando o número da ordem de trabalho, o número da estação, o modelo do produto, o tempo de montagem e o operador. As condições de amostragem são conforme especificado no plano de verificação, não aplicando a extrapolação a toda a linha a partir de uma única estação ou classe de produto. A verificação não altera o processo normal de montagem; as operações selecionadas são verificadas no local, registrando o status da verificação, itens de desvio e ações de interceptação, e, após confirmação de que estão corretas, o fluxo é retomado.
Verificação da sequência de montagem e do processo
A verificação do processo deve basear-se nos documentos de processo de montagem e nas instruções de trabalho, confirmando etapa por etapa que a etapa anterior não foi concluída antes de passar para a próxima: etapas como pré-instalação, encaixe, engate, aperto e reinspeção devem ser executadas na ordem do documento, sem pular, combinar ou inverter etapas. Durante a verificação, deve-se acompanhar o ritmo da estação, registrando o início e a conclusão de cada etapa, bem como os dispositivos e os números de lote do material utilizados. Se forem encontrados desvios de sequência, como pular etapas, realizar tarefas fora da ordem ou apertar antes do encaixe, a operação deve ser interrompida imediatamente e retornar à etapa anterior para refazer, sem levar os desvios para a próxima estação. A versão do documento do processo, o número da estação e o resultado da verificação devem ser registrados nos registros de lote conforme o documento.
Prevenção de erros na coleta e interceptação de itens errados
A verificação à prova de erros na retirada de peças inclui a correspondência entre a posição da caixa de material e o material do processo, se os materiais incorretos são bloqueados por limites estruturais ou identificados por leitura de código, e se múltiplos itens ou materiais mistos são detectados antes da retirada. Os materiais devem ser retirados um a um de acordo com o modelo, especificação e quantidade indicados no documento do processo, sem cruzar posições e sem pegar materiais das posições vizinhas por conveniência. Se forem encontrados modelo ou especificação incorretos, múltiplos itens ou mistura de materiais, registre imediatamente a posição e o material, faça a verificação nesta etapa do processo, e materiais interceptados devem ser devolvidos à estação anterior ou ao suporte de materiais para reconfirmação, não sendo continuada a montagem. Dispositivos à prova de erros, identificação de posições e estado dos materiais devem ser registrados de acordo com o documento do processo, sem contornar manualmente os dispositivos à prova de erros.
Confirmar e julgar com código QR
A verificação por código deve ser realizada após a conclusão de cada etapa crítica do processo, escaneando o código de barras do material ou da ordem de produção. O sistema compara o modelo do material, a quantidade e a sequência das etapas de acordo com o documento de processo. A inspeção da primeira peça é realizada pelo inspetor, que verifica a aparência, o encaixe, o estado de fixação e as marcações de prevenção de erros de acordo com o desenho e o documento de processo; somente após a aprovação é possível continuar com os lotes subsequentes. Qualquer resultado de escaneamento que não corresponda ao documento de processo, material ausente, sequência invertida ou primeira peça não aprovada, acionará o bloqueio; a peça não será liberada e será devolvida à etapa anterior. A avaliação é realizada de acordo com os critérios estabelecidos no plano de validação; qualquer item crítico com defeito resulta na reprovação da validação, sem extrapolar para todo o lote com base em peças individuais aprovadas.
Registros de lote e revalidação
Registrar o número da ordem de trabalho, número da estação, modelo do produto, quantidade de amostras, resultados da verificação de sequência, número e tipo de interceptações de peças, registros de leitura de código, conclusão da primeira peça e situação de retrocesso por anomalia, formando um registro de lote rastreável. Após a validação, verificar se os dispositivos à prova de erro, equipamentos de leitura de código, versão do documento de processo e disposição da estação ainda estão consistentes com o local. Após mudanças no processo de montagem, configuração das caixas de material, lógica de leitura de código ou layout das estações, organizar nova validação, sem reutilizar conclusões antigas. A execução da montagem na estação de montagem final e as práticas de processo à prova de erro estão descritas no Execução e processo à prova de erros na montagem final do chicote: sequência de montagem, prevenção de erros na retirada de peças, confirmação por código de barras e verificação da primeira peça.