
連接器尾附件扭矩與屏蔽收口驗證:取樣、加載、電阻與判定
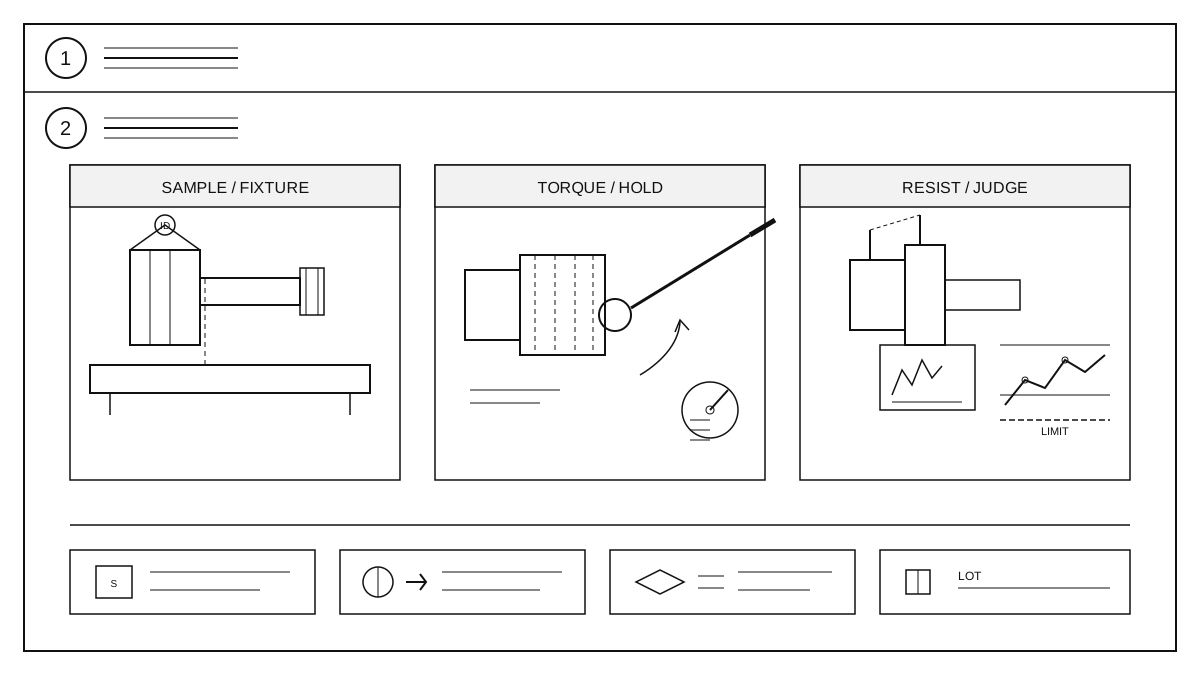
試驗邊界:驗證哪兩類結果
本試驗驗證尾附件扭矩保持和屏蔽收口,不是隻測通斷。對象包括後殼、夾緊套、屏蔽環和密封圈,判定依據來自圖紙與工藝文件。結果分成附件保持、屏蔽連續性、密封外觀三類,不能用一個通斷結果代替全部結論。三類結果分別記錄,便於定位是附件、屏蔽還是密封出了問題。
取樣與狀態調節
按批次抽取首件、中段和末件,覆蓋不同線徑與出線方向。試樣按生產狀態完成壓接和屏蔽收口,再按工藝文件做狀態調節。記錄連接器系列、附件型號、扭矩設定、屏蔽層類型和操作者,試樣編號與批次對應。狀態調節後不得再改動壓接和屏蔽收口。
扭矩施加與附件保持
使用校準過的扭矩扳手,配專用轉接頭,沿螺紋軸線均勻施力。達到設定扭矩後停頓並做標記,不得反覆補擰。記錄擰緊角度、有無異響、後殼與連接器是否貼合。試樣固定後檢查夾緊套是否夾住線束外被。施力過程中保持扳手與軸線同軸,避免側向力影響讀數。
屏蔽收口電阻與連續性
按設備要求測量屏蔽環到連接器殼體的電阻,測點取屏蔽環、後殼和殼體。測量前清潔接觸面,表筆不得壓在絕緣上。每個試樣測三點並取穩定值,記錄環境條件。連續性不合格時先查編織斷股、氧化和壓緊不足。測量時保持表筆穩定,讀數跳動就重新接觸再測。
判定與批次處理
按圖紙限值和工藝文件判定,不以單點最小值代表整批。合格批記錄扭矩、電阻和外觀;不合格批隔離並標註失效模式。複測只對未破壞試樣進行,破壞性試樣單獨記錄。批次處理結果回寫檢驗記錄。隔離批不得與合格批混放,返工後按新批次重新取樣。尾附件與後殼裝配工藝