
Secuencia de ensamblaje y verificación anti-error al tomar piezas: muestreo, control de secuencia, interceptación, veredicto
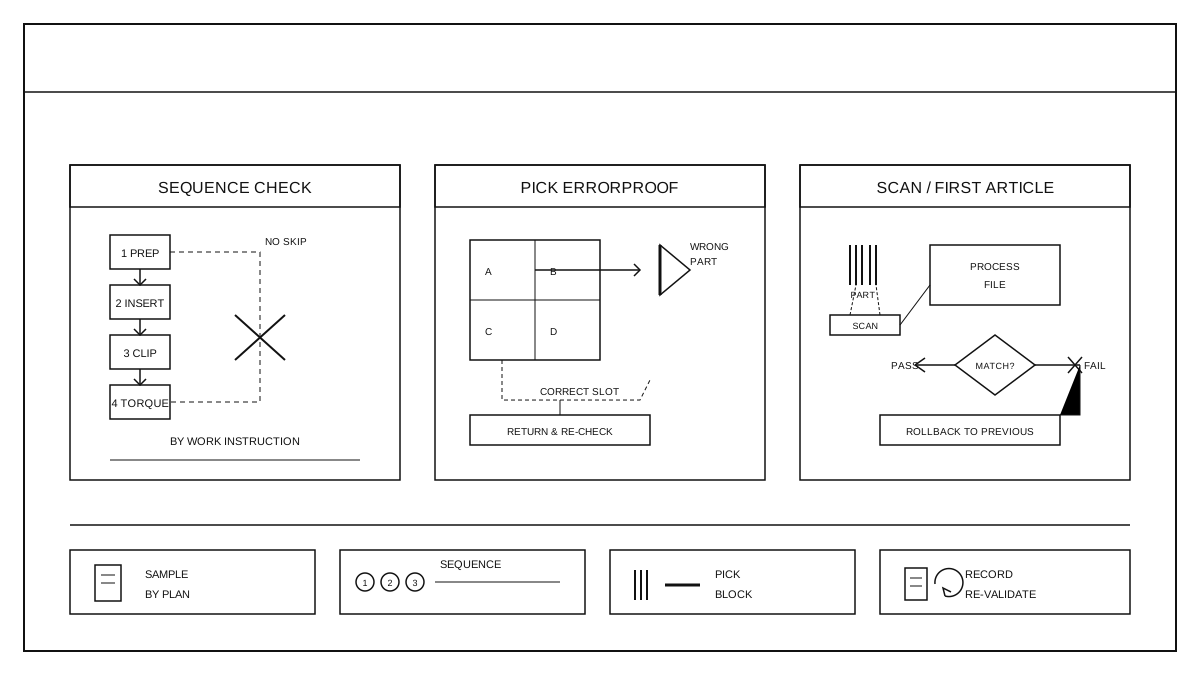
Verificación de límites y muestreo
El objeto de verificación es la secuencia de ensamblaje, las acciones de toma de piezas y el procedimiento de confirmación mediante escaneo en la estación de ensamblaje final. El objetivo es confirmar que los operarios realizan su trabajo según el orden establecido en los planos y documentos de proceso, que los errores de material son interceptados por dispositivos a prueba de errores o por la acción de escaneo, y que la evaluación de la primera pieza y la devolución en caso de anomalías se ejecuta según el proceso. La muestra cubre diferentes modelos de productos, diferentes estaciones de trabajo y distintos turnos de lotes de ensamblaje, registrando el número de orden de trabajo, el número de estación, el modelo del producto, el tiempo de ensamblaje y el operario. Las condiciones de muestreo se establecen según lo indicado en el plan de verificación, sin extrapolar de una sola estación o tipo de producto a toda la línea. La verificación no altera el proceso normal de ensamblaje; las operaciones seleccionadas se comprueban en el sitio, registrando el estado de verificación, las desviaciones y las acciones de interceptación, dejando constancia de todo, y solo después de confirmar la exactitud se continúa el flujo.
Verificación de la secuencia de ensamblaje y los procesos
La verificación del proceso se basa en los documentos de proceso de ensamblaje y en las instrucciones de trabajo, confirmando paso a paso que el paso anterior esté completo antes de pasar al siguiente: los pasos de preinstalación, inserción, enganche, fijación y reinspección se ejecutan en el orden de los documentos, no se permiten saltos de paso, pasos simultáneos ni inversión de orden. Durante la verificación se observa junto a la estación de trabajo según el ritmo de la misma, registrando la hora de inicio y finalización de cada paso, así como los útiles y números de lote de materiales utilizados. Si se detecta un salto de paso, trabajo entre procesos o desviaciones de secuencia como fijar antes de insertar, se detiene de inmediato y se regresa al paso anterior para rehacerlo, sin trasladar la desviación a la siguiente estación. La versión del documento de proceso, el número de estación y el resultado de la verificación se registran en los registros de lote según el documento.
Prevención de errores en la recogida e interceptación de piezas erróneas
La verificación de errores al tomar piezas incluye la correspondencia entre la ubicación de la caja de materiales y el material del proceso, si los materiales incorrectos son bloqueados por limitaciones estructurales o identificados por escaneo, y si múltiples piezas o mezclas de materiales se detectan antes de tomar. Las piezas deben recogerse una por una de acuerdo con el modelo, la especificación y la cantidad de material indicados en el documento de proceso, sin cruzar las ubicaciones ni tomar materiales adyacentes por conveniencia. Si se encuentra un modelo incorrecto, una especificación incorrecta, múltiples piezas o una mezcla de materiales, se registra la ubicación y el material en el lugar, se realiza una verificación en este proceso, y los materiales interceptados se devuelven a la estación anterior o al estante de materiales para una nueva confirmación, sin continuar con el ensamblaje. Los dispositivos de prevención de errores, la identificación de la ubicación y el estado del material se registran según el documento de proceso, sin omitir manualmente la prevención de errores.
Escanear el código para confirmar y determinar
La verificación mediante escaneo se realiza después de completar cada proceso clave, escaneando el código de barras del material o del orden de trabajo. El sistema compara el modelo de material, la cantidad y el orden del proceso según el documento de proceso. La inspección de la primera pieza es realizada por el inspector, quien verifica la apariencia, la conexión, el estado de fijación y las marcas a prueba de errores conforme a los planos y documentos de proceso; solo después de confirmar que cumple los requisitos se pueden continuar los lotes subsecuentes. Si cualquier resultado del escaneo no coincide con los documentos de proceso, falta el material que debe escanearse, el orden está invertido o la primera pieza no cumple, se activa un bloqueo, la pieza no es liberada y se devuelve al proceso anterior. La evaluación se realiza de acuerdo con los criterios establecidos en el plan de validación, y si un ítem clave no cumple, se considera que la validación actual no pasa; no se extrapola la conformidad de piezas individuales a todo el lote.
Registros de lotes y revalidación
Registrar el número de la orden de trabajo, el número de estación, el modelo del producto, la cantidad de muestras, los resultados de la verificación secuencial, el número y tipo de interceptaciones de piezas, los registros de escaneo, la conclusión de la primera pieza y las situaciones de retroceso anómalo, formando un registro de lote rastreable. Después de la verificación, comprobar si los dispositivos a prueba de errores, los equipos de escaneo, la versión del documento de proceso y la disposición de la estación siguen siendo consistentes con el sitio. Tras cambios en el proceso de ensamblaje, la configuración de las cajas de material, la lógica de escaneo o la disposición de la estación, reorganizar la verificación y no usar conclusiones antiguas. La ejecución del ensamblaje en la estación de ensamblaje final y la práctica de proceso a prueba de errores se pueden consultar en Proceso de ejecución y prevención de errores en el montaje de arneses: secuencia de montaje, prevención de errores al tomar piezas, confirmación mediante escaneo y confirmación de la primera pieza.