
Muestreo de apariencia y etiquetas antes del lanzamiento: rechazo de defectos, coincidencia etiqueta-pieza, protección de embalaje y entrega a almacén
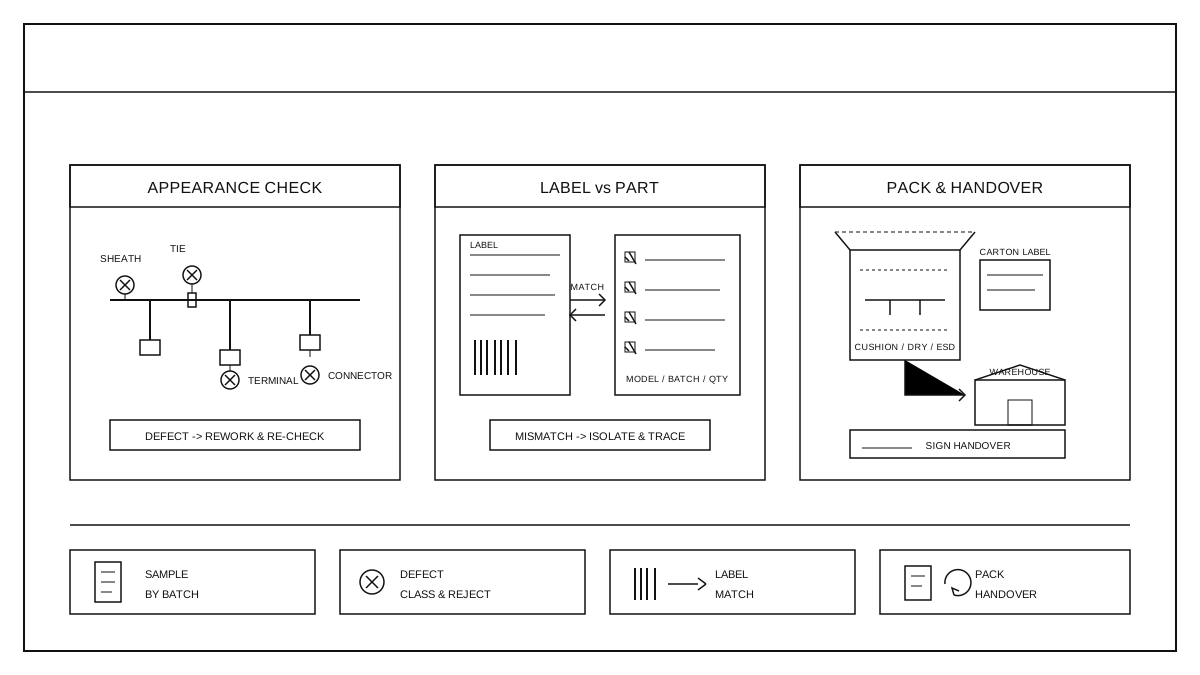
Objetos de muestreo y método de muestreo
Los objetos de muestreo son los arneses terminados que han completado el ensamblaje final y la inspección eléctrica, y que están en espera de autorización para el embalaje. El muestreo se organiza por lotes y unidades de embalaje, sin extrapolar de una sola pieza o estación a todo el lote. Los ítems de muestreo cubren cuatro categorías: apariencia, etiquetas, embalaje y verificación de cantidad, y los criterios de determinación se ejecutan de acuerdo con el plan de muestreo y las instrucciones de trabajo, registrando el número de orden de trabajo, modelo del producto, número de lote, unidad de muestreo y el inspector. El muestreo se realiza antes de que comience la operación de embalaje, los arneses seleccionados se mantienen en su estado original de circulación, y los resultados de la verificación y los elementos desviados se dejan señalados en el momento; solo después de confirmar que no hay anomalías en la apariencia o etiquetas se procede a la etapa de embalaje. El plan de muestreo, la proporción de muestreo y los criterios de determinación se ejecutan según la versión del documento, y después de cualquier cambio en el proceso o en los requisitos de embalaje se realiza una nueva confirmación.
Inspección por muestreo de la consistencia de apariencia
La inspección visual se basa en los planos, documentos de proceso y muestras selladas, verificando pieza por pieza la superficie del recubrimiento, la forma y posición de fijación de las abrazaderas, el aspecto de las terminales prensadas, el estado de inserción de los conectores y la dirección de las ramas. Los defectos se registran según la categoría de apariencia: arañazos, desalineación o falta de recubrimiento, abrazaderas no colocadas en la posición especificada o con puntas afiladas restantes, deformación de la terminal prensada, cobre expuesto o inclinación, conectores no insertados correctamente o cierres no enganchados, dirección de las ramas que no coincide con los planos. La detección de cualquier defecto crítico de apariencia determina que la unidad es no conforme, se devuelve al proceso de reacondicionamiento para retrabajo y reinspección, sin aceptar como alternativa la concesión. Los arneses aprobados visualmente pueden pasar a la etapa de embalaje después de que el inspector firme en el registro de circulación.
Inspección aleatoria de la consistencia entre etiquetas y artículos físicos
La verificación de etiquetas consiste en comparar ítem por ítem el objeto físico con el contenido de la etiqueta: modelo del producto, código del material, diagrama de terminales, número de lote y cantidad, para asegurar que coincidan con el objeto físico y prevenir mezclas. La legibilidad del código de barras se verifica escaneando cada pieza con un dispositivo de escaneo, confirmando que se reconozca correctamente y que el archivo del material al que apunta coincida con el objeto físico. La posición de la etiqueta, el estado de adhesión y la claridad de la escritura también se incluyen en la verificación; las etiquetas con bordes levantados, dañadas, mal colocadas o con información faltante se consideran no conformes y se vuelven a revisar tras su reemplazo. Las reglas de codificación del sistema de trazabilidad de etiquetas y su diseño no se detallan en este documento; aquí solo se realiza una inspección aleatoria de consistencia entre la etiqueta y el objeto físico antes de la salida; si se detecta etiquetado incorrecto, etiqueta faltante o código de barras ilegible, se debe aislar inmediatamente la unidad de empaque y rastrear su origen.
Verificación de embalaje y almacenamiento
Verificar que las medidas de amortiguación contra presión, humedad y estática se hayan ejecutado según las instrucciones de operación de empaque: los acolchados entre el arnés y la pared de la caja deben estar en su lugar, el empaque a prueba de humedad y estática debe estar completo, y los separadores dentro de la caja deben prevenir el desgaste por movimiento durante el transporte. Comprobar la identificación del empaque y la cantidad de unidades en la caja según la lista de empaque, asegurando que el modelo del producto, el lote, la cantidad y el número de caja correspondan uno a uno. Al momento de la entrega al almacén, tanto el almacén como el departamento de inspección deben confirmar el estado del empaque, la cantidad y la identificación; tras la firma de la entrega, se ingresa al almacén. Si se encuentran daños, humedad, cantidad incorrecta o errores en la identificación, no se debe ingresar al almacén y se debe devolver al proceso de empaque para su corrección, identificando y aislando los lotes anómalos por separado.
Registro y ciclo cerrado
Los registros de muestreo incluyen el número de orden de trabajo, número de lote, modelo del producto, unidad de muestreo, clasificación y cantidad de defectos de apariencia, resultados de verificación de etiquetas, resultados de escaneo de código de barras, conclusión de verificación de empaque, manejo de anomalías y situación de reinspección, formando registros trazables. El manejo de anomalías se ejecuta según el proceso de productos no conformes: aislamiento, reparación, reinspección y liberación o rechazo, dejando registro completo; la liberación al almacén solo se permite si la reinspección es aprobada. Los problemas sistémicos descubiertos en el muestreo se retroalimentan a los procesos de ensamblaje y empaque; si es necesario, se actualizan las instrucciones de trabajo y se organiza nuevamente el muestreo. Antes de la salida de línea, la revisión de apariencia, la verificación de etiquetas y las prácticas generales de protección del empaque se detallan en Revisión de apariencia y etiquetas, embalaje y entrega a almacén antes de la salida.