
Reinspección y verificación de liberación tras reparación: muestreo del lote, alcance de revisión, conformidad, trazabilidad y bloqueo de no liberados
Objeto de verificación y método de muestreo
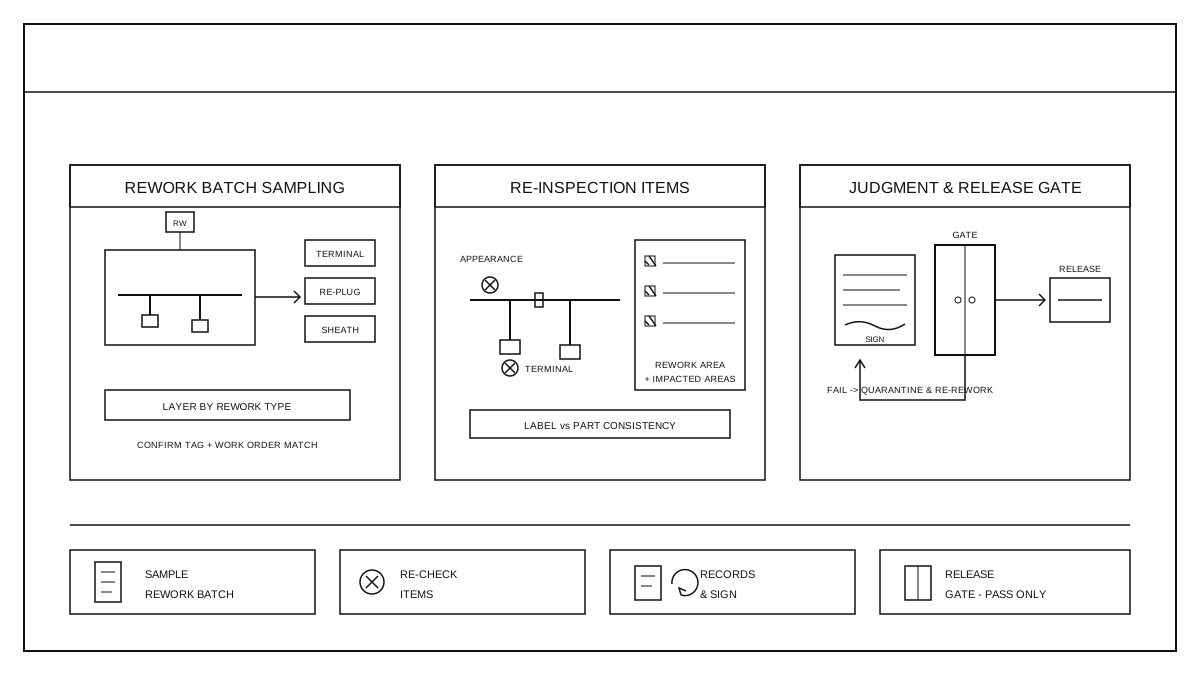
El objeto de verificación son los lotes de arneses que han completado trabajos de reparación, que llevan una señal de reparación y que están pendientes de volver a entrar en la secuencia de liberación, y no los lotes de producción regular. El muestreo se organiza por unidad de lote de reparación y se estratifica según el tipo de reparación: se toman muestras según los diferentes métodos de reparación, como sustitución de terminales, reinserción, reparación de la funda y organización con bridas, sin asumir que toda la partida se puede evaluar con un solo tipo de pieza reparada. Antes de la re inspección, se confirma primero que la señal de reparación, la orden de trabajo y el objeto físico coinciden, se confirma que las partes involucradas en la reparación han sido restauradas a un estado apto para la re inspección, y se han retirado las protecciones temporales y los auxiliares de reparación. Los resultados del muestreo, la unidad de muestreo y el inspector dejan evidencia allí mismo; cuando cambian el método o el alcance de la reparación, se vuelve a confirmar la estrategia de muestreo y no se utiliza la conclusión del lote de reparación anterior.
Proyecto de retest y criterios de determinación
La reexaminación se centra en las partes reparadas, al mismo tiempo que se verifica si las partes no reparadas se vieron afectadas durante el proceso de reparación. Los elementos incluyen el estado de apariencia y ensamblaje, como la dirección de la cubierta, la fijación con bridas, la inserción correcta del conector y el bloqueo del pestillo; dimensiones y posición de los terminales, como la posición de las ramas, la orientación de los terminales y la relación de inserción conforme a los planos y la muestra de referencia; coherencia entre etiquetas y el objeto físico, como contenido de la etiqueta, ubicación y legibilidad del código de barras. La diferencia con la verificación convencional al salir de la línea es que los objetos de reexaminación son lotes que ya han sido reparados, y al juzgar se verifican simultáneamente los puntos descritos en la orden de reparación, sin repetir la metodología de pruebas eléctricas habituales. Si se encuentra que la parte reparada no cumple con los estándares o que la reparación genera nuevas desviaciones, la unidad se considera no aprobada en la reexaminación y no procede al paso de liberación.
Condiciones de juicio y liberación
La determinación de conformidad se realiza según el nivel de referencia: primero, se determina el estado del producto con base en los planos, documentos de proceso y muestras selladas; luego, se verifica con la orden de reparación y las instrucciones de trabajo si la reparación se ha completado según los requisitos. Solo si ambas capas cumplen, se puede considerar que la unidad ha pasado la re-inspección. Las unidades aceptadas deben ser confirmadas por el inspector con su firma en el registro de re-inspección; las unidades no aceptadas se manejan según el flujo de productos no conformes, sin concesiones de liberación. Los registros que deben estar completos antes de la liberación incluyen la orden de reparación, el registro de re-inspección, la muestra y la conclusión de la determinación, el manejo de anomalías y los puntos de aprobación necesarios. Los lotes con registros incompletos, aprobaciones faltantes o inconsistencias entre los registros y los productos no se liberarán temporalmente; solo después de completar y verificar la consistencia se podrán ingresar al almacén o pasar a la siguiente etapa de entrega.
Registro y trazabilidad
Los campos del registro de reexaminación incluyen el número de orden de trabajo, el número de lote de reparación, el tipo de reparación, la unidad de muestreo, la conclusión del proyecto de reexamen, el resultado de la determinación, el inspector y la fecha. El registro de reexaminación se asocia con la orden de trabajo de reparación a través del número de lote de reparación, formando una cadena trazable de anomalías fuera de línea, aislamiento, reparación, reexaminación, liberación o nueva reparación. El retorno de anomalías se refiere a los lotes que siguen sin cumplir los estándares después de la reexaminación y se devuelven a la zona de aislamiento con nueva identificación; el límite para la nueva reparación es que un mismo defecto puede repararse nuevamente, pero se debe indicar la causa y las medidas en la orden de trabajo, y no se permite repetir la misma reparación indefinidamente. Los registros se conservan para fines de trazabilidad, y el diseño del propio sistema de codificación de etiquetas no se trata en este documento.
Bucle cerrado e interfaz
La ruta de retroceso para los productos que no pasan la reinspección es: devolverlos desde la estación de reinspección a la zona de aislamiento, reasignar y planificar la reparación de acuerdo con el nuevo tipo de reparación, y volver a someterlos a reinspección; no se permite que fluyan directamente a la siguiente etapa. Los lotes que aprueban la reinspección se entregan en la zona de aislamiento para tramitar la salida y se hacen los trámites de entrada con el almacén; al momento de la entrega se verifica que la etiqueta de reparación se haya cambiado a estado aprobado, y que la cantidad y los registros coincidan. Para evitar que productos no aprobados ingresen a la siguiente etapa, se establece una puerta de estado entre la estación de reinspección y la de liberación: solo los lotes aprobados con todas las aprobaciones permiten colocar la marca de liberación y circular; los lotes sin marca de liberación se consideran productos defectuosos en proceso, y la siguiente estación tiene derecho a rechazar su recepción. La integración general del proceso de reparación y reinspección se encuentra en Aislamiento, reparación y revalidación de productos anormales después de la salida del arnés: identificación de anomalías, gestión de la zona de aislamiento, límites de reparación, reexamen y liberación.