
Verificación del kitting de entrega y del anti-error por escaneo: muestreo, control, interceptación y veredicto
Verificación de límites y muestreo
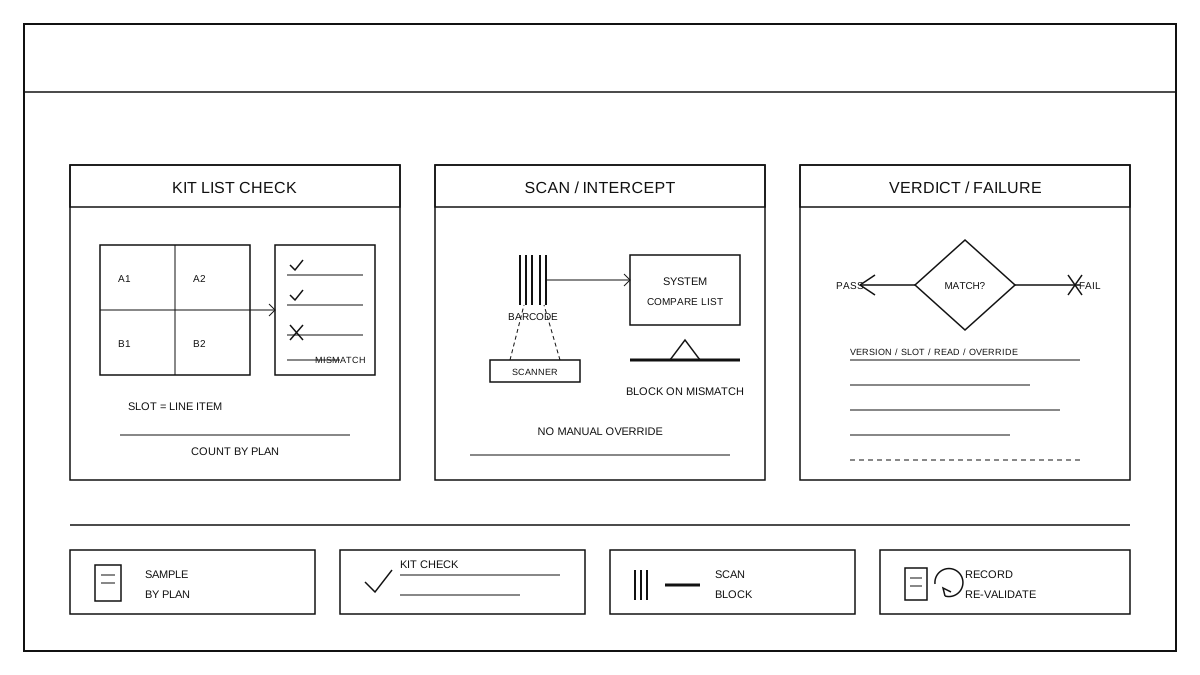
El objeto de verificación son las cajas de material, la lista de verificación completa y las acciones de escaneo antes de la puesta en línea de la estación de trabajo. El objetivo es confirmar que los materiales dentro de la caja coinciden con la orden de trabajo y que los dispositivos a prueba de errores puedan ser identificados en caso de piezas faltantes o incorrectas. La selección de muestras cubre diferentes modelos de productos, diferentes configuraciones de cajas y diferentes turnos de lotes de distribución, registrando el número de orden de trabajo, el número de caja, la estación de distribución, el tiempo de distribución y el operador. Las condiciones de muestreo se realizan según lo establecido en el plan de verificación, y el resultado de una sola caja no representa todo el lote. La verificación no evalúa la habilidad del operador ni cambia el proceso normal de distribución; las cajas seleccionadas se verifican individualmente antes de la puesta en línea, dejando registro de la condición de verificación, los elementos desviados y las acciones de interceptación, y solo se libera para la puesta en línea tras confirmar que no hay errores.
Lista de verificación completa y control de errores de la caja de materiales
Verifique tomando como base la lista completa, contando línea por línea los modelos, especificaciones, cantidades y posiciones de los materiales dentro de la caja, asegurándose de que coincidan con la orden de trabajo, los planos y los documentos de proceso. La verificación a prueba de errores de la caja incluye comprobar si las ranuras de separación coinciden con la lista, si las ranuras faltantes tienen tope o marca de caja vacía, y si los materiales incorrectos están bloqueados por limitaciones estructurales. Al verificar, siga el orden de la lista ranura por ranura, sin saltarse ninguna. Si se encuentran materiales en exceso, faltantes, de modelo incorrecto o mezclados, registre en el acto la ranura y el material, y deténgase a revisar en esta caja, sin trasladar las desviaciones a la siguiente estación de trabajo. La versión de la lista, el número de la caja y los resultados de la verificación se registran en el lote conforme a los documentos de proceso.
Verificación de escaneo y interceptación de errores y omisiones de ensamblaje
La verificación mediante escaneo se realiza antes de que la caja de materiales se ponga en línea, escaneando el código de barras de la orden de trabajo y el código de barras de la caja de materiales; el sistema compara los detalles del material según la lista de verificación completa. La prevención de errores intercepta la falta de materiales, materiales incorrectos, materiales en exceso y errores de secuencia: si cualquier resultado del escaneo de materiales no coincide con la lista o falta un material que debería ser escaneado, se activará la interceptación y la caja de materiales no será liberada. Durante la verificación se registra si la interceptación ocurrió antes de que el material se pusiera en línea, si solo interceptó la desviación objetivo, y si hubo omisiones o interceptaciones incorrectas. Las acciones de escaneo, los registros de interceptación y la conclusión de liberación se conservan según el documento de proceso; no se realizan escaneos manuales, ni se omite la verificación del sistema; las cajas de materiales interceptadas se devuelven al punto de distribución para su procesamiento y se vuelven a escanear.
Determinación y modos de falla
La evaluación se realiza de acuerdo con los criterios establecidos en el plan de verificación, los planos y los documentos de proceso: consistencia completa, acción de interceptación correcta; se considerará como fallo si la omisión o el error de interceptación superan el rango permitido. Los modos de fallo comunes incluyen inconsistencia entre la lista y la versión de la orden de trabajo, desplazamiento de la ranura de la caja de material que permite que el material incorrecto fluya, falla o recuento duplicado del dispositivo de escaneo, liberación manual después de la interceptación, y materiales múltiples no detectados en la comparación. Se registran de manera individual la ubicación del fallo, las condiciones de activación y la forma de tratamiento, guardando capturas de pantalla de la interceptación o registros del sistema. Cualquier fallo crítico se considerará como fallo de la verificación actual; la conclusión de todo el lote se determinará según el plan de muestreo, no se extrapola la aceptación de cajas individuales a todo el lote.
Registros de lotes y revalidación
Registrar el número de orden de trabajo, el número de caja de materiales, la cantidad de muestreo, los resultados de la verificación de la completitud, el número y tipo de interceptación de escaneo, el modo de falla y la conclusión de la verificación, formando un registro de lote trazable. Después de la verificación, comprobar si la estructura a prueba de errores de la caja de materiales, el estado del equipo de escaneo y la versión de la lista siguen siendo consistentes con el sitio. Después de cambios en la configuración de la caja de materiales, la lista de completitud, la lógica de escaneo o la disposición de la estación de trabajo, reorganizar la verificación, sin reutilizar conclusiones anteriores. Para las prácticas in situ de distribución y procesos a prueba de errores, ver Proceso de entrega y prevención de errores en la línea de ensamblaje de arneses antes de la puesta en línea: ritmo de entrega, prevención de errores en la caja de materiales, verificación por escaneo y confirmación antes de la puesta en línea.