
Reinspección de la forma y el ángulo de ramificación después de la rotación completa: muestreo, reposicionamiento del soporte, medición y determinación del ángulo
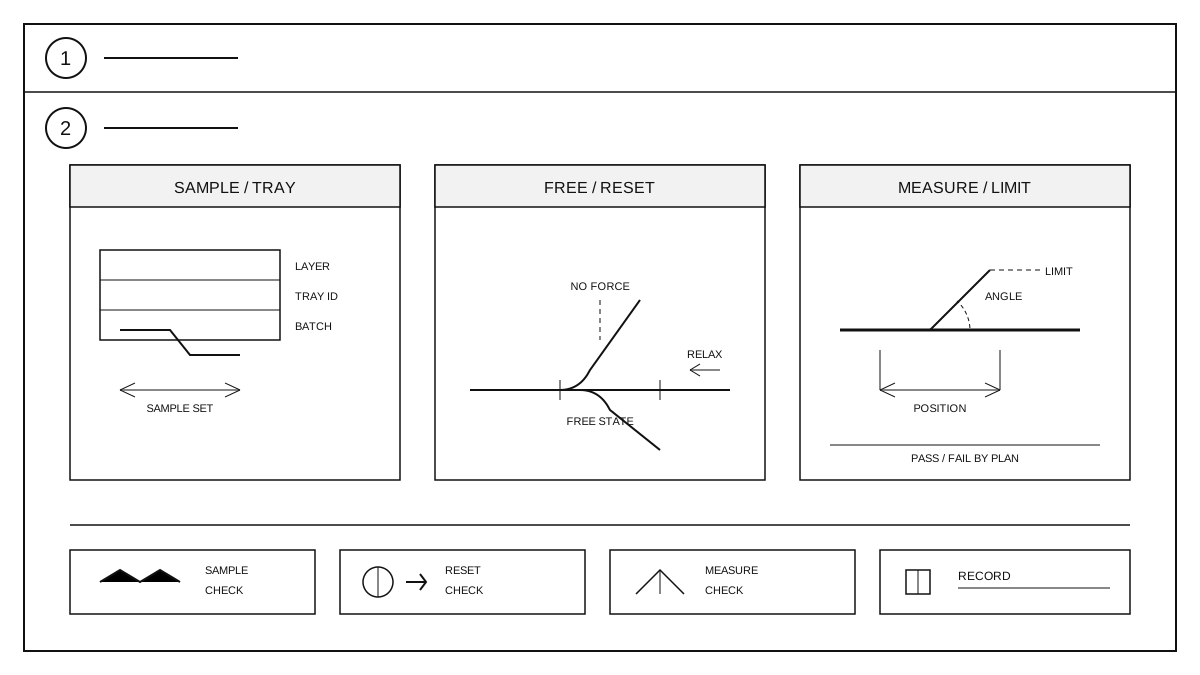
Revisión de fronteras y muestreo
El objeto de la reinspección son los haces completos después de ser transportados, almacenados temporalmente y entregados, enfocándose en si la dirección del tronco principal, el ángulo de las ramas, la posición del revestimiento y la orientación del conector todavía coinciden con los planos. Se toman muestras que cubren diferentes herramientas de manipulación, diferentes capas de apilamiento y diferentes tiempos de almacenamiento temporal de los haces completos, registrando el modelo del haz completo, el número de la herramienta, la dirección de colocación, la posición de apilamiento y el lote de entrega. Durante la toma de muestras, se verifica junto con la tarjeta de manipulación y no se toma el resultado de una sola pieza como representativo de todo el lote.
Restablecimiento y soporte en estado libre
Antes de la re-inspección, retire todo el conjunto del aparato y colóquelo sobre la mesa de re-inspección, que debe estar nivelada y sin restricciones externas. Soporte el conjunto en los puntos indicados en los planos, y mida solo después de que el conjunto se haya estabilizado en estado libre. No se debe forzar con la mano para enderezar las ramas, ni leer directamente en el aparato. Después de la recolocación, asegúrese de que el tronco principal no esté colgando, que las ramas no se presionen entre sí y que los extremos de la funda no estén tocando la superficie de la mesa. Registre el método de recolocación, la posición de los puntos de soporte y el estado ambiental, para garantizar que los diferentes lotes se comparen en las mismas condiciones.
Medición de forma y ángulo
Medir la desviación de la dirección del tronco principal con respecto a la línea de referencia del plano, el ángulo de las ramas derivadas del tronco principal, la posición relativa entre las ramas, la distancia desde el extremo de la cubierta hasta la raíz de la rama, así como la orientación del conector. Las herramientas de medición se calibran periódicamente, y los puntos de referencia se toman en la posición indicada en el plano, sin reemplazar la lectura visual estimada. El ángulo de las ramas se lee en estado libre, confirmando antes de la lectura que todo el haces no esté torcido. Al repetir la medición del mismo haz completo se mantiene la misma forma de soporte para reducir el error humano.
Determinación y modos de falla
La determinación se debe realizar según las tolerancias de ángulo, tolerancias de posición y límites de desplazamiento de la cubierta especificados en los planos o en el plan de re-inspección. Las fallas comunes incluyen aplastamiento de la rama principal, disminución o inversión del ángulo de la rama, deslizamiento del extremo de la cubierta, desviación de la orientación del conector y marcas de presión en la base de la rama. Se deben registrar individualmente los valores medidos, la dirección de la desviación y la ubicación de la falla, y conservar fotos de las muestras o marcarlas. Si cualquiera de los valores excede los límites, se juzga que la pieza es no conforme; la evaluación de todo el lote se realiza según el plan de muestreo, sin considerar piezas individuales conformes como conclusión para todo el lote.
Registros de lotes y revalidación
Registrar el número de modelo del conjunto completo, el número del equipo, el número de capas apiladas, la duración del almacenamiento temporal, la cantidad de muestras, los valores medidos, el modo de fallo y la conclusión de la reinspección. Después de la reinspección, comprobar si la cubierta tiene grietas y si la base de las ramas tiene deformaciones permanentes; si es necesario, desmontar para confirmar el estado del cableado interno. Después de cambiar los equipos de circulación, los puntos de soporte, la forma de apilamiento o las condiciones de almacenamiento temporal, se debe revalidar, y no se pueden usar conclusiones anteriores. Para detalles del proceso, consultar Proceso de manipulación y protección del arnés antes del ensamblaje general: selección de herramientas de manipulación, disposición de puntos de apoyo, protección contra aplastamientos y revisiones de entrega.