
シーケンサ制御盤のハーネス加工:盤内配置、シールドと初品確認
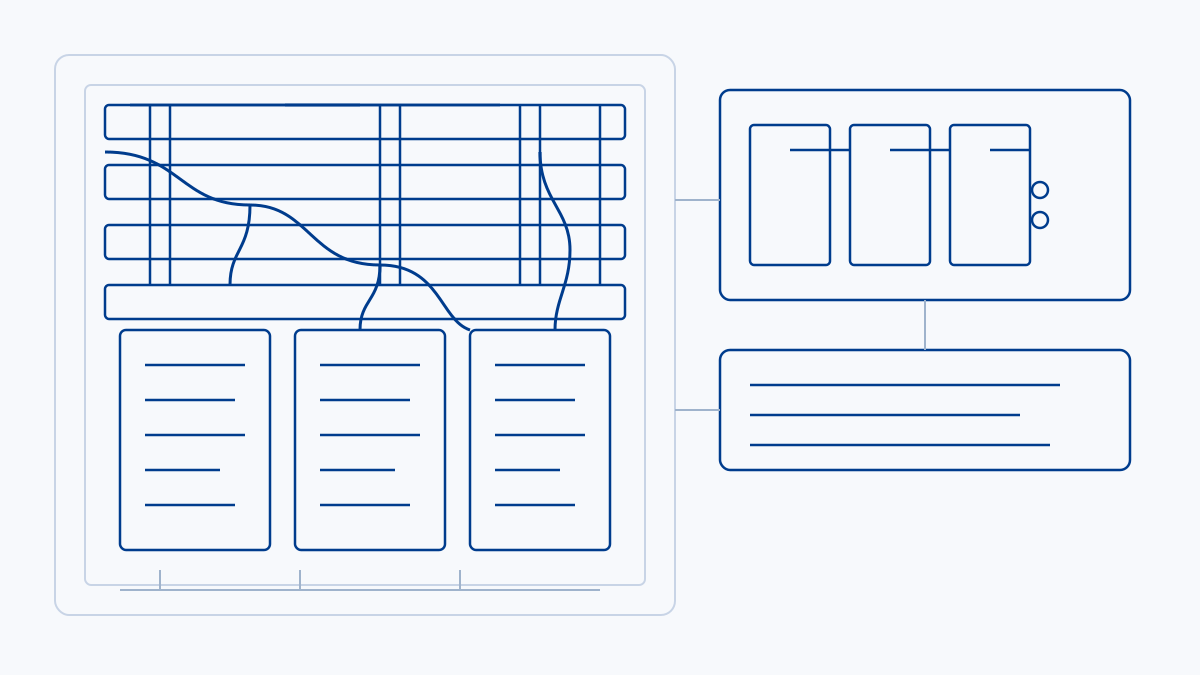
盤内配置:先に区画と配線経路を決める
制御盤内を動力、信号、通信の区画に分け、強電と弱電の配線を分けます。取付板の寸法、扉のヒンジ位置、放熱経路、保守スペースを決めてから、ハーネスの出入り方向、曲げ位置、固定位置を決めます。配置が固まらないまま作ると、長さと曲げ半径の手戻りが起きやすくなります。
分割と識別:盤全体を一本の大きなハーネスにしない
機能、作業場所、モジュールごとにハーネスを分割し、各区間の長さ、端子、コネクタ、保護チューブ、結束位置を表示します。線番、回路番号、盤番号は配線表と対応させ、ラベルの向きは保守面にそろえます。分割が明確だと、組立ても調査も速くなります。
シールドと接地:信号線と動力線を分けて扱う
エンコーダ、アナログ、通信線は信号の種類に応じてシールド線またはより対線を選び、シールドは図面どおり制御側で一点接地します。動力線と信号線は同じ経路を共有せず、接地線は盤体の重ね合わせに頼らず独立して圧着します。シールドと接地の方法は図面段階で明確にします。
圧着と初品:確認してから量産する
圧着高さと引張力は、実際の電線と端子の組合せで確認します。初品では線順、長さ、端子の向き、ロック、ラベル、導通、絶縁を確認します。初品合格後に量産し、圧着条件、サンプル、検査結果を保存して、電線や材料の変更時に照合できるようにします。
見積資料:図面、リスト、試験要求
見積時には、回路図または配線表、盤の配置、コネクタリスト、電線仕様、数量、納期、試験要求を用意します。図面がない場合は、サンプル、配線写真、インターフェース定義でも構いません。資料がそろうほど、試作と見積の往復が減ります。加工範囲はワイヤーハーネス加工をご覧ください。