
技術知識
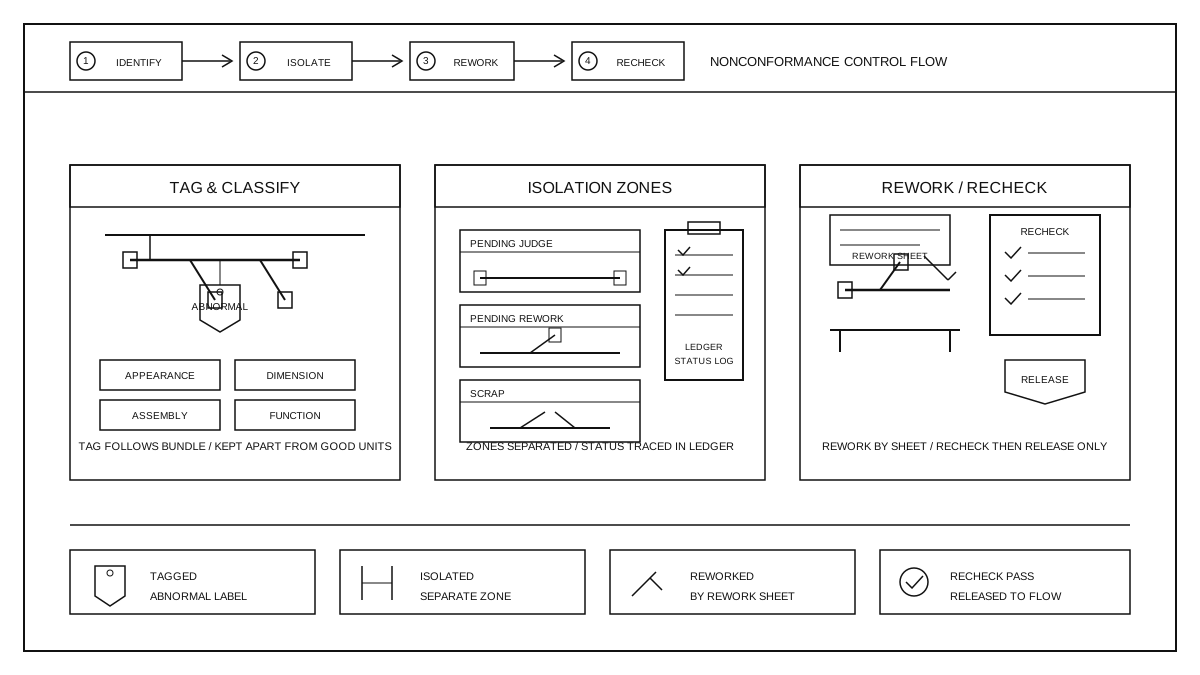
異常品の隔離・修理・再検証:識別、隔離管理、修理範囲、再検査
オフラインで再検査して却下されたハーネスはどのように識別し、どのように隔離し、どれが修理可能でどれが修理不可か、修理後はどのように再検査して出荷許可するか:異常
詳細を見る →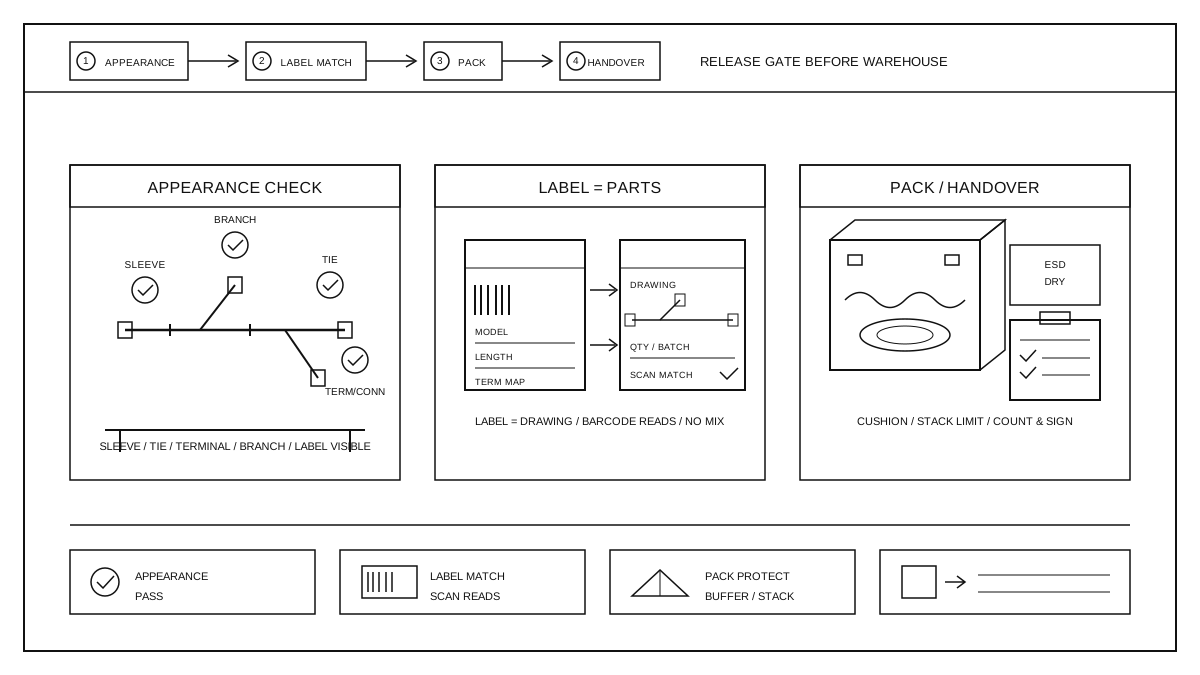
出荷前の外観・ラベル確認、梱包保護と入庫引き渡し
総組立と検査が完了した後、正式に入庫する前に、完成束にはもう一度出線前の再確認を行う必要があります:外観をどう確認するか、ラベルと実物をどう照合するか、梱包をど
詳細を見る →
ハーネス総組立工程の組立実行とミス防止工程:組立順序、部品取り違え防止、バーコードスキャン確認および初品確認
束ねた後の作業ステーションで、ステーション内の組立作業をどの順序で行うか、部品ボックスとミス防止器具をどう決めるか、スキャンと初品確認をどう行うか、異常があった
詳細を見る →
ハーネス総組立ライン上前作業ステーションでの配送とミス防止工程:配送のリズム、部品箱のミス防止、バーコードスキャンによる確認とライン投入前確認
束ねてライン端に到着した後、正式に作業位置に上がる前に、配送のリズムの決め方、ライン端の部品箱の定置、部品箱と作業位置の器具のミス防止、スキャンと作業開始前の確
詳細を見る →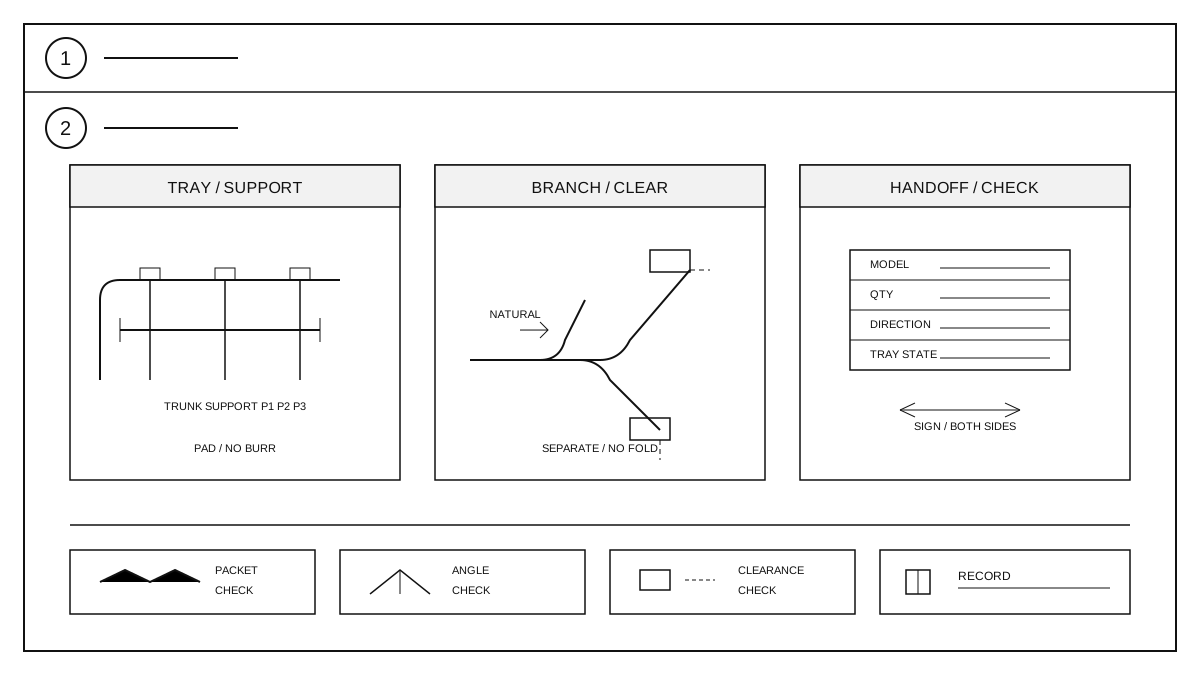
ハーネス総組立前の束回転と防護工程:回転用具の選定、支持点の配置、圧迫・折れ防止および引き渡し検査
まとめて下線した後、総組立ラインに入る前に、搬送用具の選び方、支点の配置、分岐の圧迫折れ防止、搬送と一時保管の引き渡し、そして検査と手直しの記録:現場で実行可能
詳細を見る →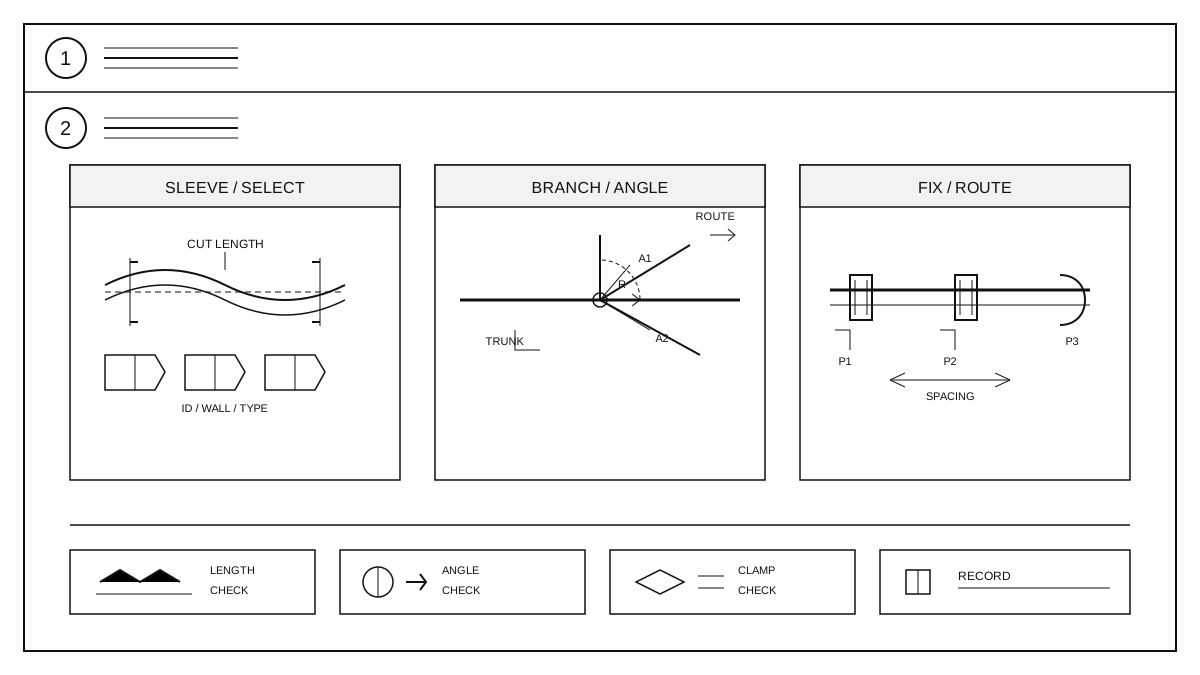
ハーネススリーブと分岐方向の固定工程:スリーブの選定、分岐角度、固定ポイントの配置と検査記録
ハーネスの外径と分岐構造に基づく被覆の選定方法、分岐角度と固定点の配置方法、クリップ、結束バンドおよびブラケットの固定方法、ならびに初品、巡回検査および手直し記
詳細を見る →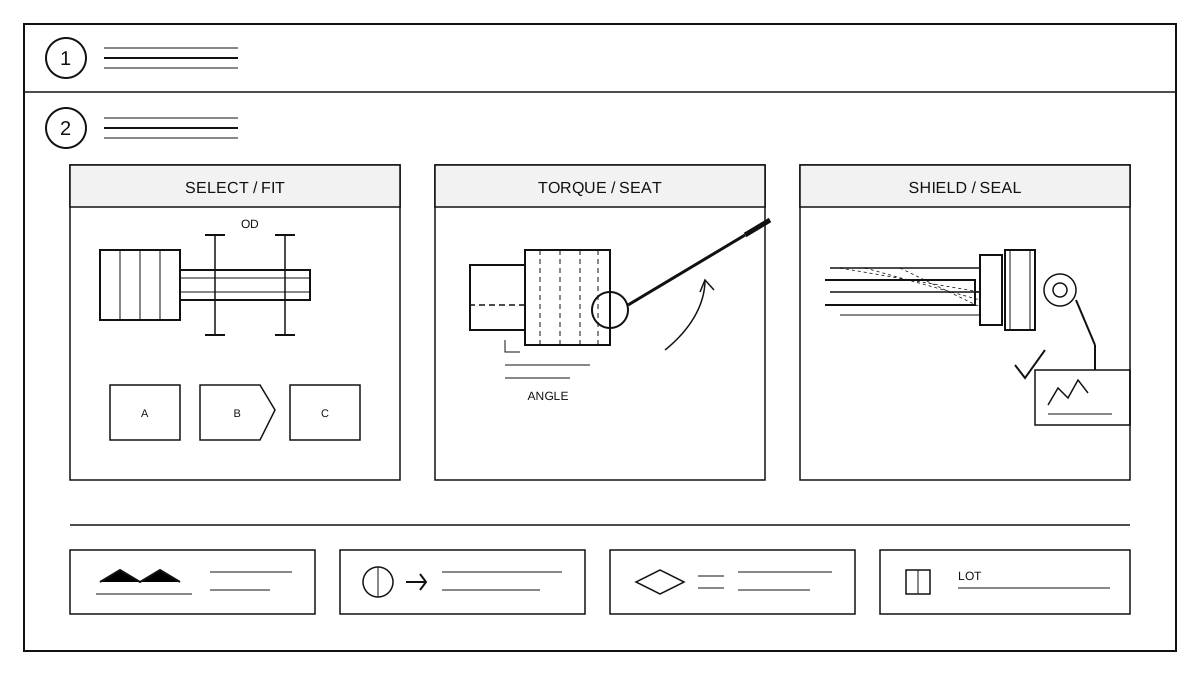
ワイヤハーネスのコネクタ後殻と付属部品の組立工程:選定、締付け、シールド終端、検査
バックシェルを選び、順に組み、トルクを掛け、シールドを終端して応力を逃がす方法:嵌合確認、締付け順、シールド導通、ロット記録。
詳細を見る →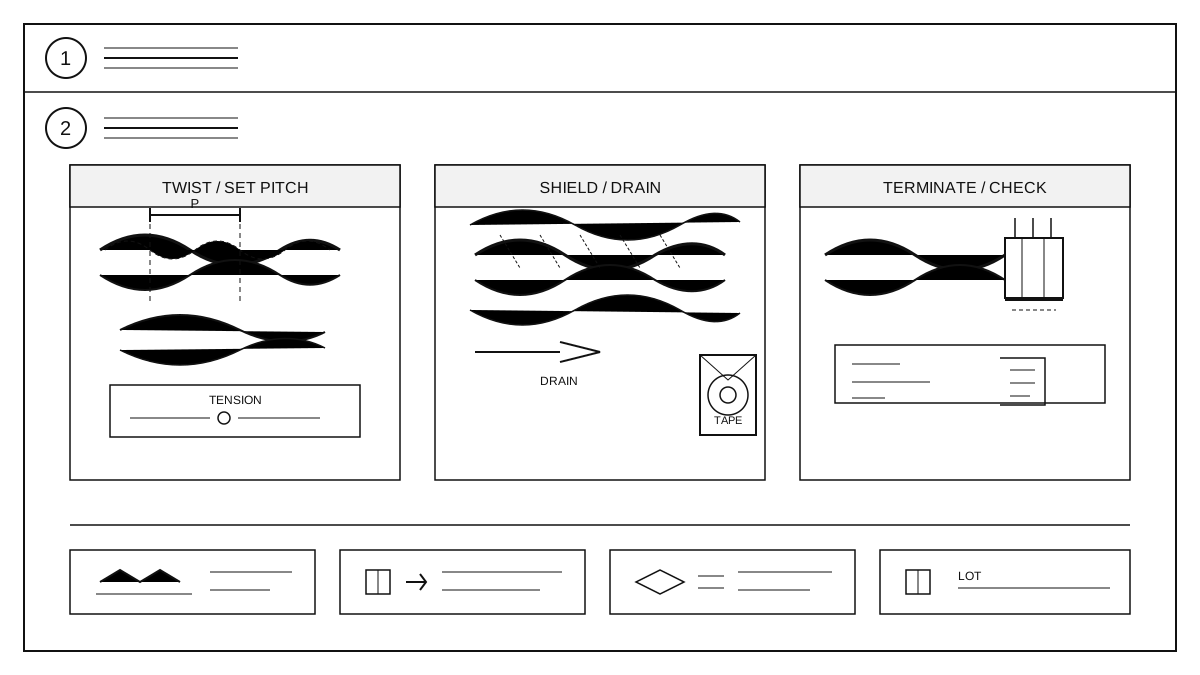
ワイヤハーネスのツイストペアとシールドペア工程:ピッチ、戻し、端末処理、ロット検査
ピッチの設定、戻し長さの管理、端末処理、シールド導通の確認:配線、ツイスト、シールドテープ、圧着、ロット記録の現場手順。
詳細を見る →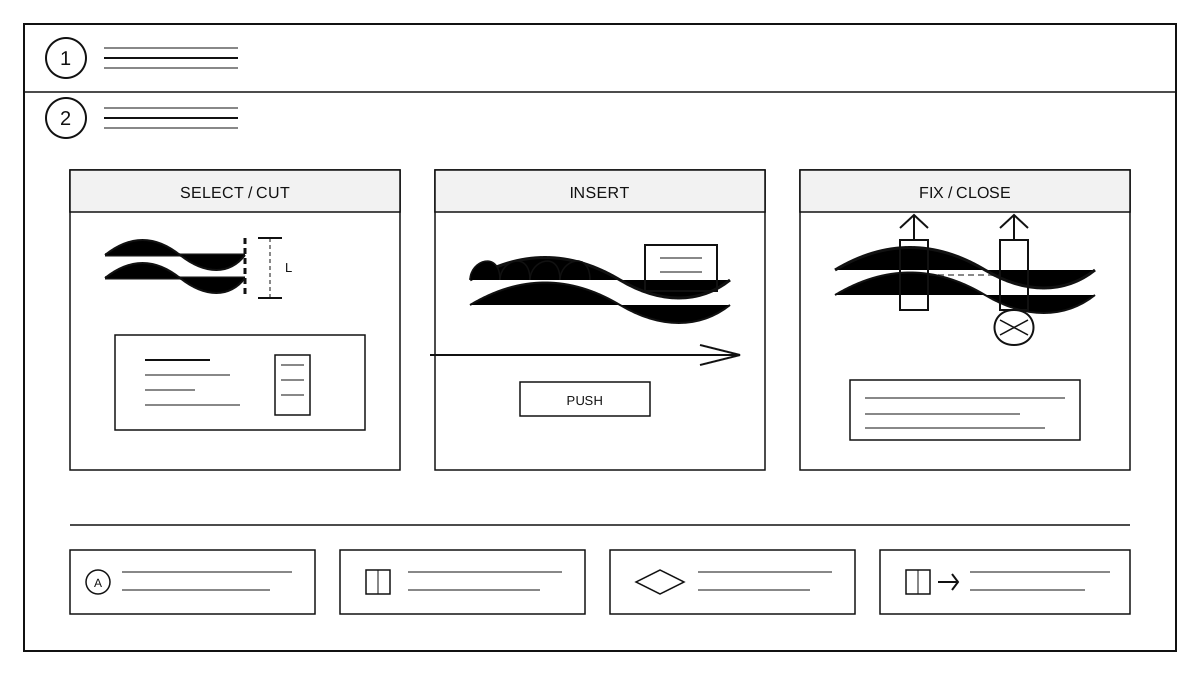
ワイヤーハーネスの波付きチューブと編組スリーブによる保護工程:切断、配索、端末処理、ロット検査
ハーネス分岐に波付きチューブと編組スリーブを選定・装着する方法:切断窓、配索方向、曲げ半径、端末処理、ロット検査。
詳細を見る →
ワイヤーハーネスの結束バンドとクリップ固定:分岐ノード、結束方向、クリップ取付、ロット検査
組立台での結束バンドとクリップによる固定。分岐ノード、結束方向と締め具合、クリップ取付、ロット検査を扱う。
詳細を見る →
ワイヤーハーネスのコネクタ挿入とロック:挿入前確認、装着判定、抜け止め、ロット検査
コネクタの挿入とロックは、端子をハウジング内に保持し、嵌合面を安定させます。本稿では工程の範囲、挿入前確認、挿入とロック、誤挿入防止と治具、検査とロット判定の五
詳細を見る →
ワイヤーハーネスの熱収縮チューブ:選定、位置決め、温度窓、外観検査
熱収縮チューブは接続部の絶縁、機械的保護、識別表示、端部の密封を担う。本稿では、工程範囲、選定と寸法合わせ、位置決めと装着、加熱と収縮、検査とロット判定の五つを
詳細を見る →
ワイヤーハーネスの超音波溶接:線径の組合せ、溶接部の形成、パラメータ窓、検査
超音波溶接は、多芯銅線と端子・バスバーを固相反応で接合する。本稿は工程範囲、線径と材料の組合せ、溶接部の形成、パラメータ窓と設備状態、検査とロット承認の五点で現
詳細を見る →
ワイヤーハーネスのテープ巻きと分岐固定:層数、重ね、巻き方向、検査
テープ巻きと分岐固定は耐摩耗性、絶縁性、組み付け安定性に影響する。本稿は工程範囲、層数と重ね、巻き方向と分岐、テンションと外観、初品とロット承認の五点で現場管理
詳細を見る →
ワイヤーハーネスの切断と皮むき:長さ、損傷、刃の管理
切断と皮むきは後工程の圧着品質を決める。本稿では工程範囲、長さと公差、導体損傷、刃の寿命、初品とロット判定の五点を整理する。
詳細を見る →
ワイヤーハーネスのライン末電気検査(EOL):導通、耐電圧、絶縁、データ保管
ライン末検査は量産出荷前の最後の関門です。本文では、検査範囲、導通と誤配線、耐電圧と絶縁、検査順序と治具、データ保管の五つを整理します。
詳細を見る →
ワイヤーハーネスのDFMレビュー:見積前に確認する5項目
図面は画面上で描けても、安定して組立できるとは限りません。見積と試作の前に、図面の完全性、分岐と経路、組立順序、工程能力、試験と変更の五点を確認します。図面また
詳細を見る →
シーケンサ制御盤のハーネス加工:盤内配置、シールドと初品確認
制御盤のハーネスは、線をつなぐだけでは終わりません。盤内配置、分割と識別、シールドと接地、圧着と初品、見積資料の五つに分けて、加工前に確認する事項を整理します。
詳細を見る →
ワイヤーハーネス工場の選び方:試作、監査、量産移行のチェックリスト
価格だけでワイヤーハーネス工場を選ぶと量産で問題が起きやすい。試作検証、工場監査、量産移行の3段階で使えるチェックリストをまとめます。
詳細を見る →
ワイヤーハーネスの見積り:6つのコスト要因と依頼チェックリスト
ワイヤーハーネスの価格は導体、コネクタ、工程、試験、組立工数、注文形態で決まります。見積り前に揃える資料、6つのコスト要因、依頼チェックリストを整理します。
詳細を見る →
ワイヤーハーネス試作の初品承認:寸法・圧着・組付確認
初品承認は外観確認だけでは足りません。図面どおりの線順、長さ、圧着、コネクタ保持力、ラベルを確認し、導通・絶縁・試組立まで行ってから承認サンプルを封存します。試
詳細を見る →
ワイヤーハーネスの信頼性試験規格
ワイヤーハーネスの信頼性試験には、温度サイクル、湿熱、塩水噴霧、振動、屈曲、耐電圧・絶縁などの項目があり、過酷環境下での耐久性能を検証します。
詳細を見る →
UL 認証ワイヤーハーネスの要求事項
UL 認証はハーネス製品が北米市場へ入るための重要な安全認証です。UL758、UL1059 の要求、認証の流れと主要な試験項目を解説します。
詳細を見る →
自動車ワイヤーハーネス品質規格
この規格は自動車業界の品質マネジメントシステム規格です。工程管理、PPAP、FMEA、トレーサビリティなどハーネス企業への核心要求を解説します。
詳細を見る →
自動車ワイヤーハーネスの代表的な電線選定ガイド
自動車ワイヤーハーネスには AVSS、FLRY-B、AESSX などの電線が多用されます。各電線の特徴、低圧・高圧ごとの選定ポイントと選定原則を解説します。
詳細を見る →
ワイヤーハーネス加工の三つの変化:多品種小ロット、協同設計、トレーサビリティ
設備の種類が増えロットが小さくなる中、ハーネス加工は多品種小ロットへ移行しています。受注構造、協力体制、トレーサビリティの三面から、加工工場が先に整えるべき基本
詳細を見る →
ESS における BMS サンプリング用ワイヤーハーネスの耐干渉・シールド設計
BMS サンプリング信号は微弱で干渉に敏感であり、ESS キャビネット内の強電環境では合理的な配線とシールド設計が必要。本稿では一般的な做法を整理。
詳細を見る →
充電キャビネット用電源・監視ハーネスの信頼性設計
充電キャビネットは長時間通電状態で運用され、電源回路とロッカー監視信号には高い信頼性が求められる。本稿では材料選定、分離、試験のポイントを整理。
詳細を見る →
電子ホワイトボードの表示・タッチ用ハーネス配置のポイント
電子ホワイトボードの後部カバー内はスペースが狭く、表示フラットケーブル、内部接続、タッチ信号を協調配置する必要がある。本稿では配線と工芸のポイントを整理。
詳細を見る →
会議用オールインワン装置の内部接続方案の解説
会議用オールインワン装置は内部に表示、タッチ、音声/映像、拡張インターフェースを集約する。本稿では内部信号ハーネスの集積・分離と材料選定の考え方を解説。
詳細を見る →
エネルギー貯蔵システム (ESS) 向けワイヤーハーネス設計と選定のポイント
エネルギー貯蔵システム内には高圧動力回路とサンプリング・安全信号回路が共存する。本稿では分離、材料選定、接続、試験の観点からハーネス設計のポイントを整理。
詳細を見る →
ハーネスの遮蔽設計と電磁両立性
電磁両立性はハーネス設計における重要な考慮要素です。ハーネス遮蔽設計の原理、手法、試験規格を詳しく解説し、EMC 要求を満たすハーネス設計を支援します。
詳細を見る →
ハーネス圧着プロセスと品質管理
圧着はハーネス生産で最も重要な工程の一つであり、圧着品質はハーネスの信頼性に直結します。圧着の工程パラメータと品質管理手法を詳しく解説します。
詳細を見る →
自動車ワイヤーハーネス設計の規範とポイント詳解
本稿では自動車ワイヤーハーネス設計の基本原則、技術ポイント、材料選定、工程要求を詳しく解説し、技術者が設計の核心を速やかに習得できるようにします。
詳細を見る →