
異常品の隔離・修理・再検証:識別、隔離管理、修理範囲、再検査
異常品の判定と異常表示
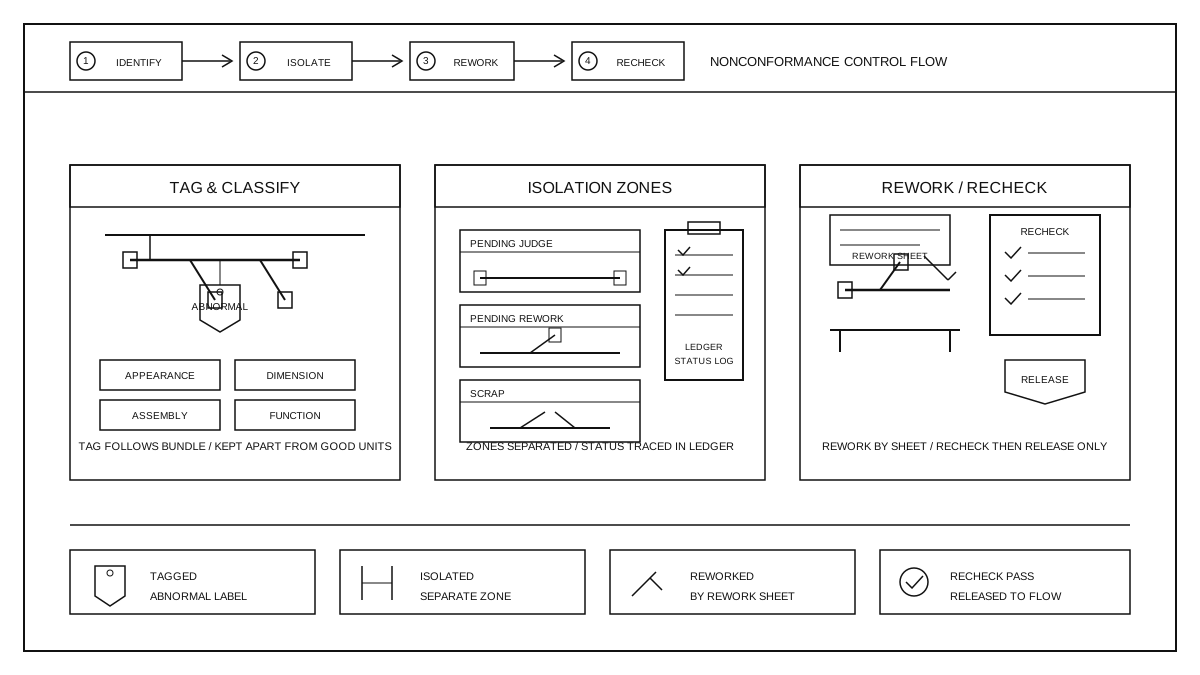
ラインのオフライン再検査や検査中に不合格と判定されたハーネスは、まず欠陥の性質に従って分類し、異常の表示を付け、合格品と視覚的および流転上で明確に区別する。欠陥は通常、外観類、寸法類、組立類、機能類に分けられる。外観類とは、シース、波形管、結束バンド、表面部品の目に見える損傷やずれを指す。寸法類とは、総長、分岐の走行方向、組立位置が図面と一致しない場合を指す。組立類とは、端子、コネクタ、分岐構造が図面と一致しない場合を指す。機能類とは、前工程での電気試験や通断検査で露呈した問題であり、本工程ではカテゴリーの記録と状態表示のみを行い、試験方法は展開しない。表示はハーネスとともに付ける。異常品には目立つ異常ラベルを付け、ロット、作業ステーション、判定カテゴリー、発見工程を明記する。ラベルの色や形状は合格ラベルと区別し、隣接工程での誤使用を防止する。表示情報は回転カードおよび異常台帳に記録し、判定が完了するまで取り外してはならない。合格品と異常品が同じロットに混在する場合は、まず物理的に分けてからそれぞれラベルを付ける。本工程では判定後の表示と区別のみを行い、検査結論を変更せず、合否は対応する検査記録に従う。
隔離区域と隔離管理
異常と判断された配線束は専用の隔離区域に入れ、合格品や検査待ち品とは同じ場所に積まない。隔離区域は状態に応じてさらに区分される:判定待ち区はさらに審査を待つ、修理待ち区は修理方案および作業手配を待つ、廃棄区は廃棄処理を待つ。各区は地面または棚に明確な境界と表示があり、流通方向は一方通行で、区を跨いで混在させない。隔離品は束ごとに台帳に記録する:台帳にはロット、型式、異常カテゴリ、入庫時間、現在の状態および担当者を記録し、台帳と実物のラベルは対応付けられている。状態の流れは管理されている:判定待ちから修理待ちへの移行には審査結論が必要であり、修理待ちから廃棄への移行には廃棄判定が必要である。修理完了から再検査への移行には修理記録が必要である。各状態変更は台帳と移動カードに痕跡を残し、手順が完了しない限り次の工程に進まない。隔離区域は定期的に点検され、帳簿と実物が一致しているか確認する。隔離品は通常のロットと共に包装・入庫工程には入り込まず、異常品が下流に混入するのを防ぐ。隔離管理は状態と台帳のみを管理し、技術審査に代わるものではなく、審査結論は既存の品質書類に従って実施される。
修理境界と修理作業
返修の前に、返修可能か不可能かを判定する。返修可能な場合とは、欠陥が交換、整理、調整など明確な工程で取り除くことができ、返修後にハーネスの構造や使用要件に影響を与えない場合を指す。返修不可能な場合とは、損傷が処理範囲を超えている、構造が回復不可能である、または返修方法が一貫性や信頼性を保証できない場合を指す。判定は判定基準および作業指導書に従い、現場で勝手に返修を決定してはならない。返修可能なハーネスは、まず返修方案と作業指示を作成する:返修箇所、返修手順、使用材料と工具、返修後の整理要件を明確にする。返修作業は指定された作業ステーションで行い、作業者は方案に従って操作し、他の箇所を超えて変更してはならない。返修過程の記録を保持する:返修箇所、処理方法、交換材料、作業者および完了時間を項目ごとに返修伝票に記入し、返修伝票は束に同行させる。返修中に新たな欠陥や深刻な欠陥が発見された場合、返修を停止し、隔離区に戻して再評価し、勝手に返修範囲を拡大してはならない。返修の範囲は方案に基づき、方案外の変更は再評価後に実行する。
修理後の再検査とリリース
修理が完了したハーネスは再検査に入る。再検査の口径は通常の下線検査区と区別される:再検査ではまず修理箇所が修理計画に基づいて適切に処理されているか確認し、次に修理箇所周辺に新たな損傷がないかチェックし、最後に再検査項目リストに従って項目ごとに確認する。再検査項目の口径は判定基準および作業指導書に従って実施され、ここでは実施方法の詳細には触れない。再検査が合格して初めて放行条件が満たされる:修理記録が整っていること、再検査記録が整っていること、識別が異常状態から合格状態に変更されていること、台帳が対応する状態に更新されていること。再検査不合格の場合は隔離区に戻し、新しい異常カテゴリに従って再評価する。同じ箇所の修理後も基準に達しない場合は修理不可の手順に従って処理する。通常の下線検査と比べて、再検査には修理のトレーサビリティ確認が追加される:修理箇所、修理記録、元の異常台帳が対応していること、再検査の結論と放行記録を一緒に記録し、修理工程および再検査担当者まで追跡可能であること。再検査に不合格となったハーネスは放行されず、梱包や入庫に入れられない。
上下流工程とのインターフェース
異常隔離と再修理再検証の橋渡し:上流での下線前の外観および識別の再確認と前工程検査で、不合格と判定されたハーネスだけがこの工程に入る;この工程では下線再確認をやり直さず、パッケージングや入庫引き渡しの詳細も再設計せず、異常品のみを管理された処理を行う。下流での出庫および出荷:再検査で合格し、状態が合格に変更されたハーネスだけが通常の流通キューに戻され、既定の入庫・出庫プロセスで処理される;この工程での隔離および再修理の記録は、品質の追跡とフィードバックの根拠として使用される。発見された異常は分類に応じて該当の工程にフィードバックされ、組立て原因か流通損傷かを区別し、朝礼で改善内容を報告する。カスタムハーネスの異常処理は、顧客確認の工程文書に従って実行する。カスタムハーネスの能力はカスタムハーネス対応を参照。