
出荷前の外観・ラベル確認、梱包保護と入庫引き渡し
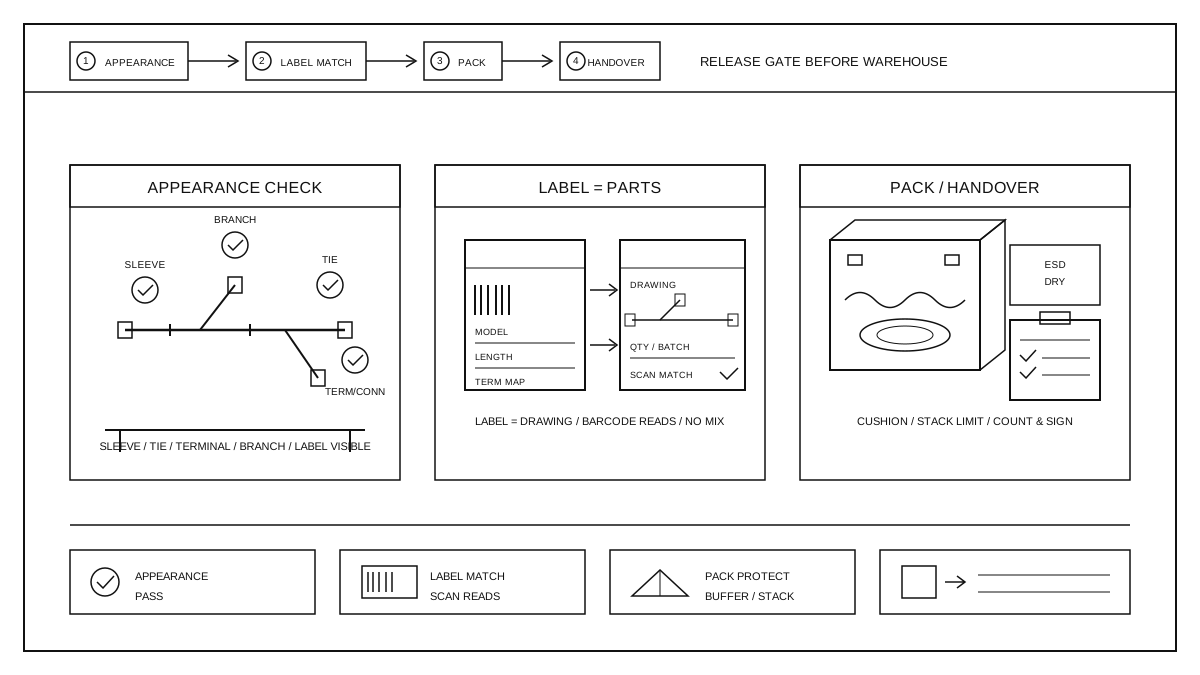
出荷前の外観確認のチェック項目と判定
配線束の完成後、総組立および前工程の検査を通過したら、出線前にまず外観の再確認を行います。これは倉庫に入れる前の最後の目視検査です。検査項目は作業指示書に従って一つずつ確認します:絶縁スリーブや波状チューブに破損、ひび割れ、ずれがないか、結束バンドは切り揃えられているか、残りがめくれていないか、端子やコネクタのハウジングに変形、焼け跡、ピンの曲がりがないか、分岐のルートが図面通りで交差やねじれがないか、ハーネス上のラベルが正しく貼られ文字がはっきりと読めるかを確認します。判定は三段階:合格で出荷、欠陥は修理後再検査、異常は隔離して審査。外観再確認は電気検査の代わりにはならず、組立や流通後に目に見える機械的損傷や位置ずれがないことを確認するだけです。どの項目も判断に迷う場合は、経験に頼らず図面と作業指示書に従って判定します。
ラベルと実物の一致性の確認
外観合格後、ラベルの内容と実物を項目ごとに照合し、混合や貼り間違いを防ぎます。確認項目には、ラベルの仕様・型番が実物と一致しているか、配線束の総長と分岐長が図面の指示と合っているか、両端のコネクタや端子位置がラベルの端子図に対応しているか、ラベルのバーコードがスキャナで正常に読み取れるかが含まれます。スキャン結果を作業指示システムと照合し、一致した場合のみ出荷します。バーコードが不鮮明、剥がれている、または読み取れない場合は、補助ラベルを貼って再スキャンし、手書きで追補しません。異なるロットや異なる型番の配線束は、再確認エリアで物理的に分けて保管し、回転カードは束に添えて同行させ、隣接ロットの混在を避けます。一致性の再確認はラベルと実物の対応確認のみで、ラベル体系を再設計するものではなく、ラベルの符号ルールや印刷基準は既存の資料に従って実施します。
包装防護方法と選択の論理
検査合格した束線は、包装作業指導書に従って保護方法を選択する。緩衝については、コネクタや端子などの損傷しやすい部分にカバーや仕切りをつけ、輸送中の衝突を避ける。耐圧については、束線を自然な形で巻き、無理に折り曲げず、箱内に緩衝材を充填し、積み重ねの高さは包装文書に従って管理する。防湿については、顧客の要望に応じた防湿対策を行い、露出した端子には防塵保護を施す。静電気および清浄面では、静電気に敏感な部品を含む束線は要件に従って防静電包装を使用し、表面に清浄要求がある場合は先に埃を除去してから梱包する。包装方法は、束線の形態、輸送距離、顧客要求という三要素に基づいて選択する:短距離の回転には回転箱を使用し、長距離輸送には段ボールに緩衝材を加える。特別な要件は顧客の包装規格に従って実施する。包装方法は作業指導書に明記し、現場で臨時に変更してはならない。
入庫引き継ぎと異常戻し
梱包が完了したら入庫引き継ぎを行う。引き継ぎ時にはまず数量を確認し、作業指示書ごとに束ごとに照合し、数量が合わなければ伝票を作成しない。各ロットにはバッチ番号と状態表示を付ける:合格検査待ち、合格入庫、異常隔離を区分し、状態は回転カードに記録する。引き継ぎの書類は荷物と同行し、引き継ぎ双方が署名で確認し、伝票にはロット、数量、状態、引き継ぎ時間を明記する。引き継ぎ中に数量不足、外観異常、ラベル不一致が見つかった場合は、全ロットを一時保留とし入庫せず、返却で確認区に送り異常処理フローで処理し、処理完了後に再度引き継ぐ。入庫後はロット単位で棚に上架し、先入れ先出しを行い、状態表示は出庫まで保持する。引き継ぎ記録と確認記録はまとめて保管し、具体的なロットや作業担当者まで追跡可能とする。
上下流工程とのインターフェース
オフライン前の確認は、上流と下流をつなぐ役割を果たします:上流が総組み立てステーションへの組立実行とミス防止を行い、総組み立てが完了し、初品確認が合格したバンド束のみ本道に入ります;本道では組立作業を繰り返さず、電気検査もやり直さず、外観、ラベルおよび包装の承認確認のみを行います。下流が倉庫受け入れと出荷に入る際:確認、包装、引き渡しが完了したバンド束が倉庫に入って出荷待ちとなり、出庫時にはロットごとに先入れ先出しで行います。本道で発見された外観やラベルの問題は、総組み立てステーションに逆方向でフィードバックし、組立原因か流通損傷かを区別し、班前会議で是正を報告します。カスタムハーネスの図面、サンプルおよび特殊包装の要求は、顧客確認済みの工法文書に従って実施します。カスタムハーネスの対応能力の詳細はカスタムハーネス対応を参照してください。