
端子圧着の工程ポイント
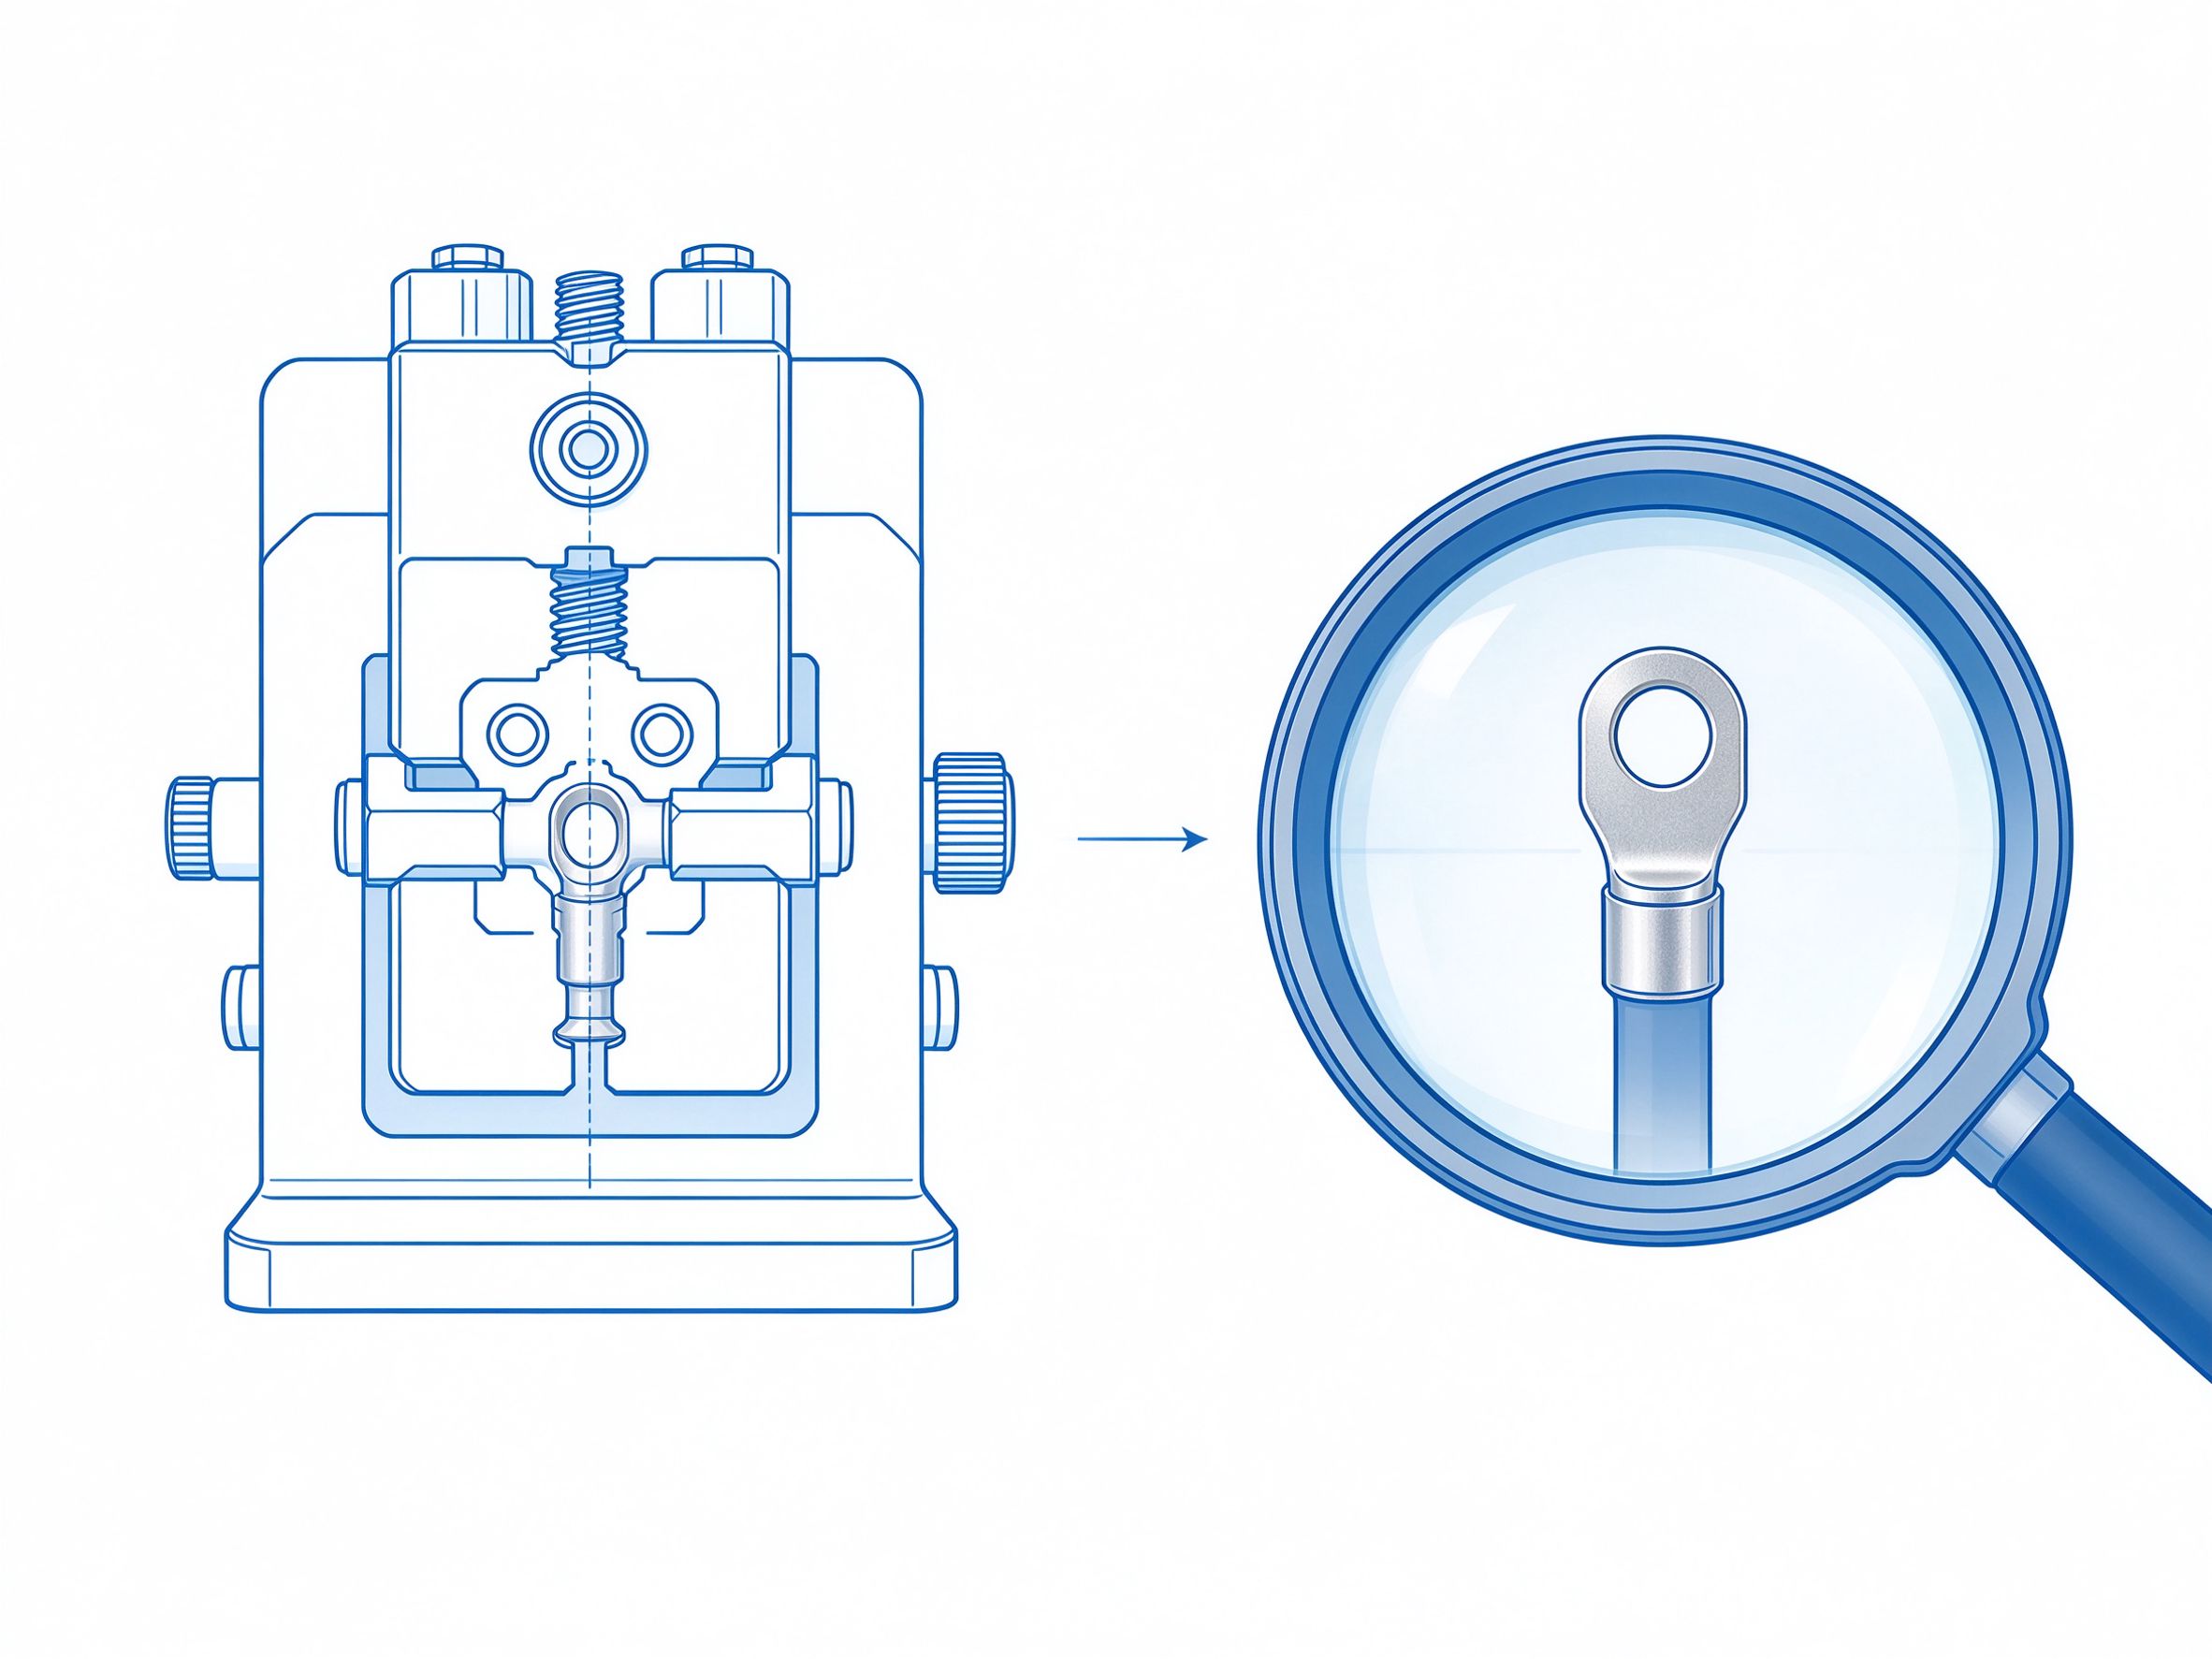
端子圧着の品質はワイヤーハーネスの電気的性能と機械的信頼性に直接影響する、最も重要な工程の一つです。圧着は端子のかしめ翼を加圧により冷間変形させて導線を抱き込み、安定した導通路を形成します。主な管理ポイントは以下の通りです。
圧着高さ
圧着高さは圧着品質を決める核心パラメータで、線径と端子型番に応じて精密に調整する必要があります。標準的な圧着高さは、導線が端子内で密着し素線が十分に変形する一方、導線を切断したり過度に損傷したりしない状態とし、導通と耐引抜性の両立を図ります。
圧着幅
圧着幅は圧着部の接触面積を決めます。広すぎると過圧着となり端子のかしめ翼が割れ、狭すぎると導線の抱き込みが不十分で接触抵抗が増加します。圧着高さと連動させ、規定の管理窓幅に収める必要があります。
引張試験
圧着はロットごとに完成後、必ず引張試験を実施し、端子と導線間の引抜力を測定して、線径・端子型番ごとの規格要求を満たすことを確認し、使用中の端子抜けを防止します。
断面分析
定期的に圧着断面分析を行い、顕微鏡下で導線の変形状態、空隙率、バリを観察し、圧着状態の安定性を判定します。金型やパラメータを適時調整し、量産品のばらつきを抑制します。