製造技術
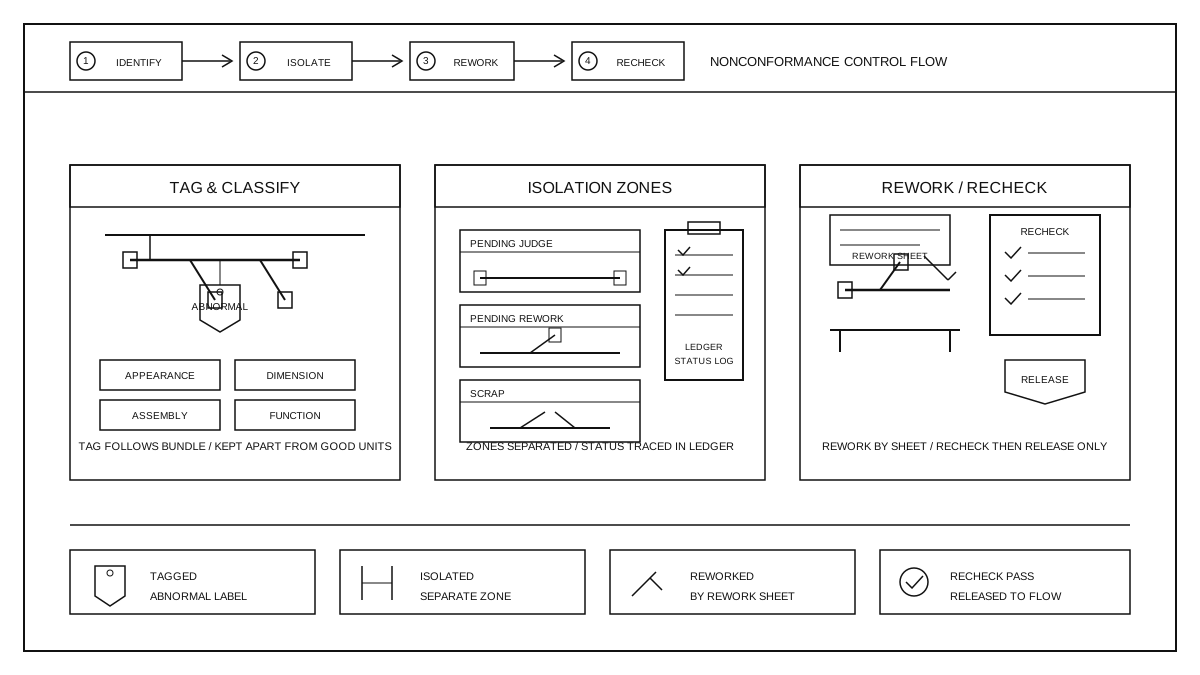
異常品の隔離・修理・再検証:識別、隔離管理、修理範囲、再検査
オフラインで再検査して却下されたハーネスはどのように識別し、どのように隔離し、どれが修理可能でどれが修理不可か、修理後はどのように再検査して出荷許可するか:異常
詳細を見る →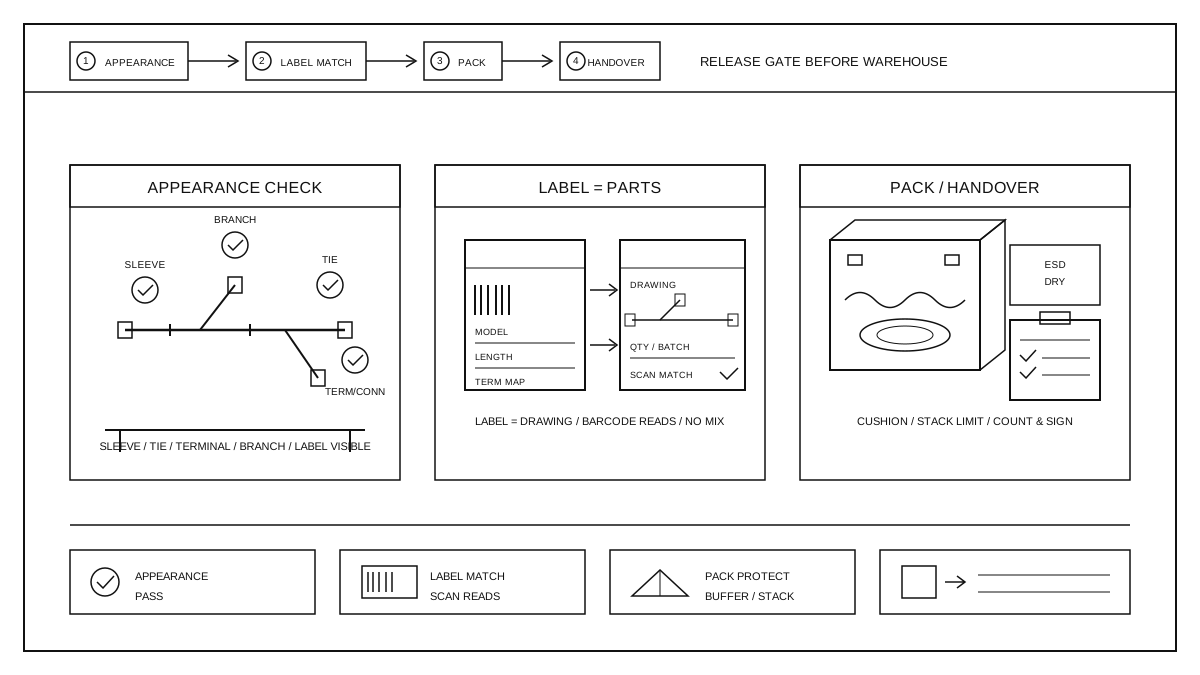
出荷前の外観・ラベル確認、梱包保護と入庫引き渡し
総組立と検査が完了した後、正式に入庫する前に、完成束にはもう一度出線前の再確認を行う必要があります:外観をどう確認するか、ラベルと実物をどう照合するか、梱包をど
詳細を見る →
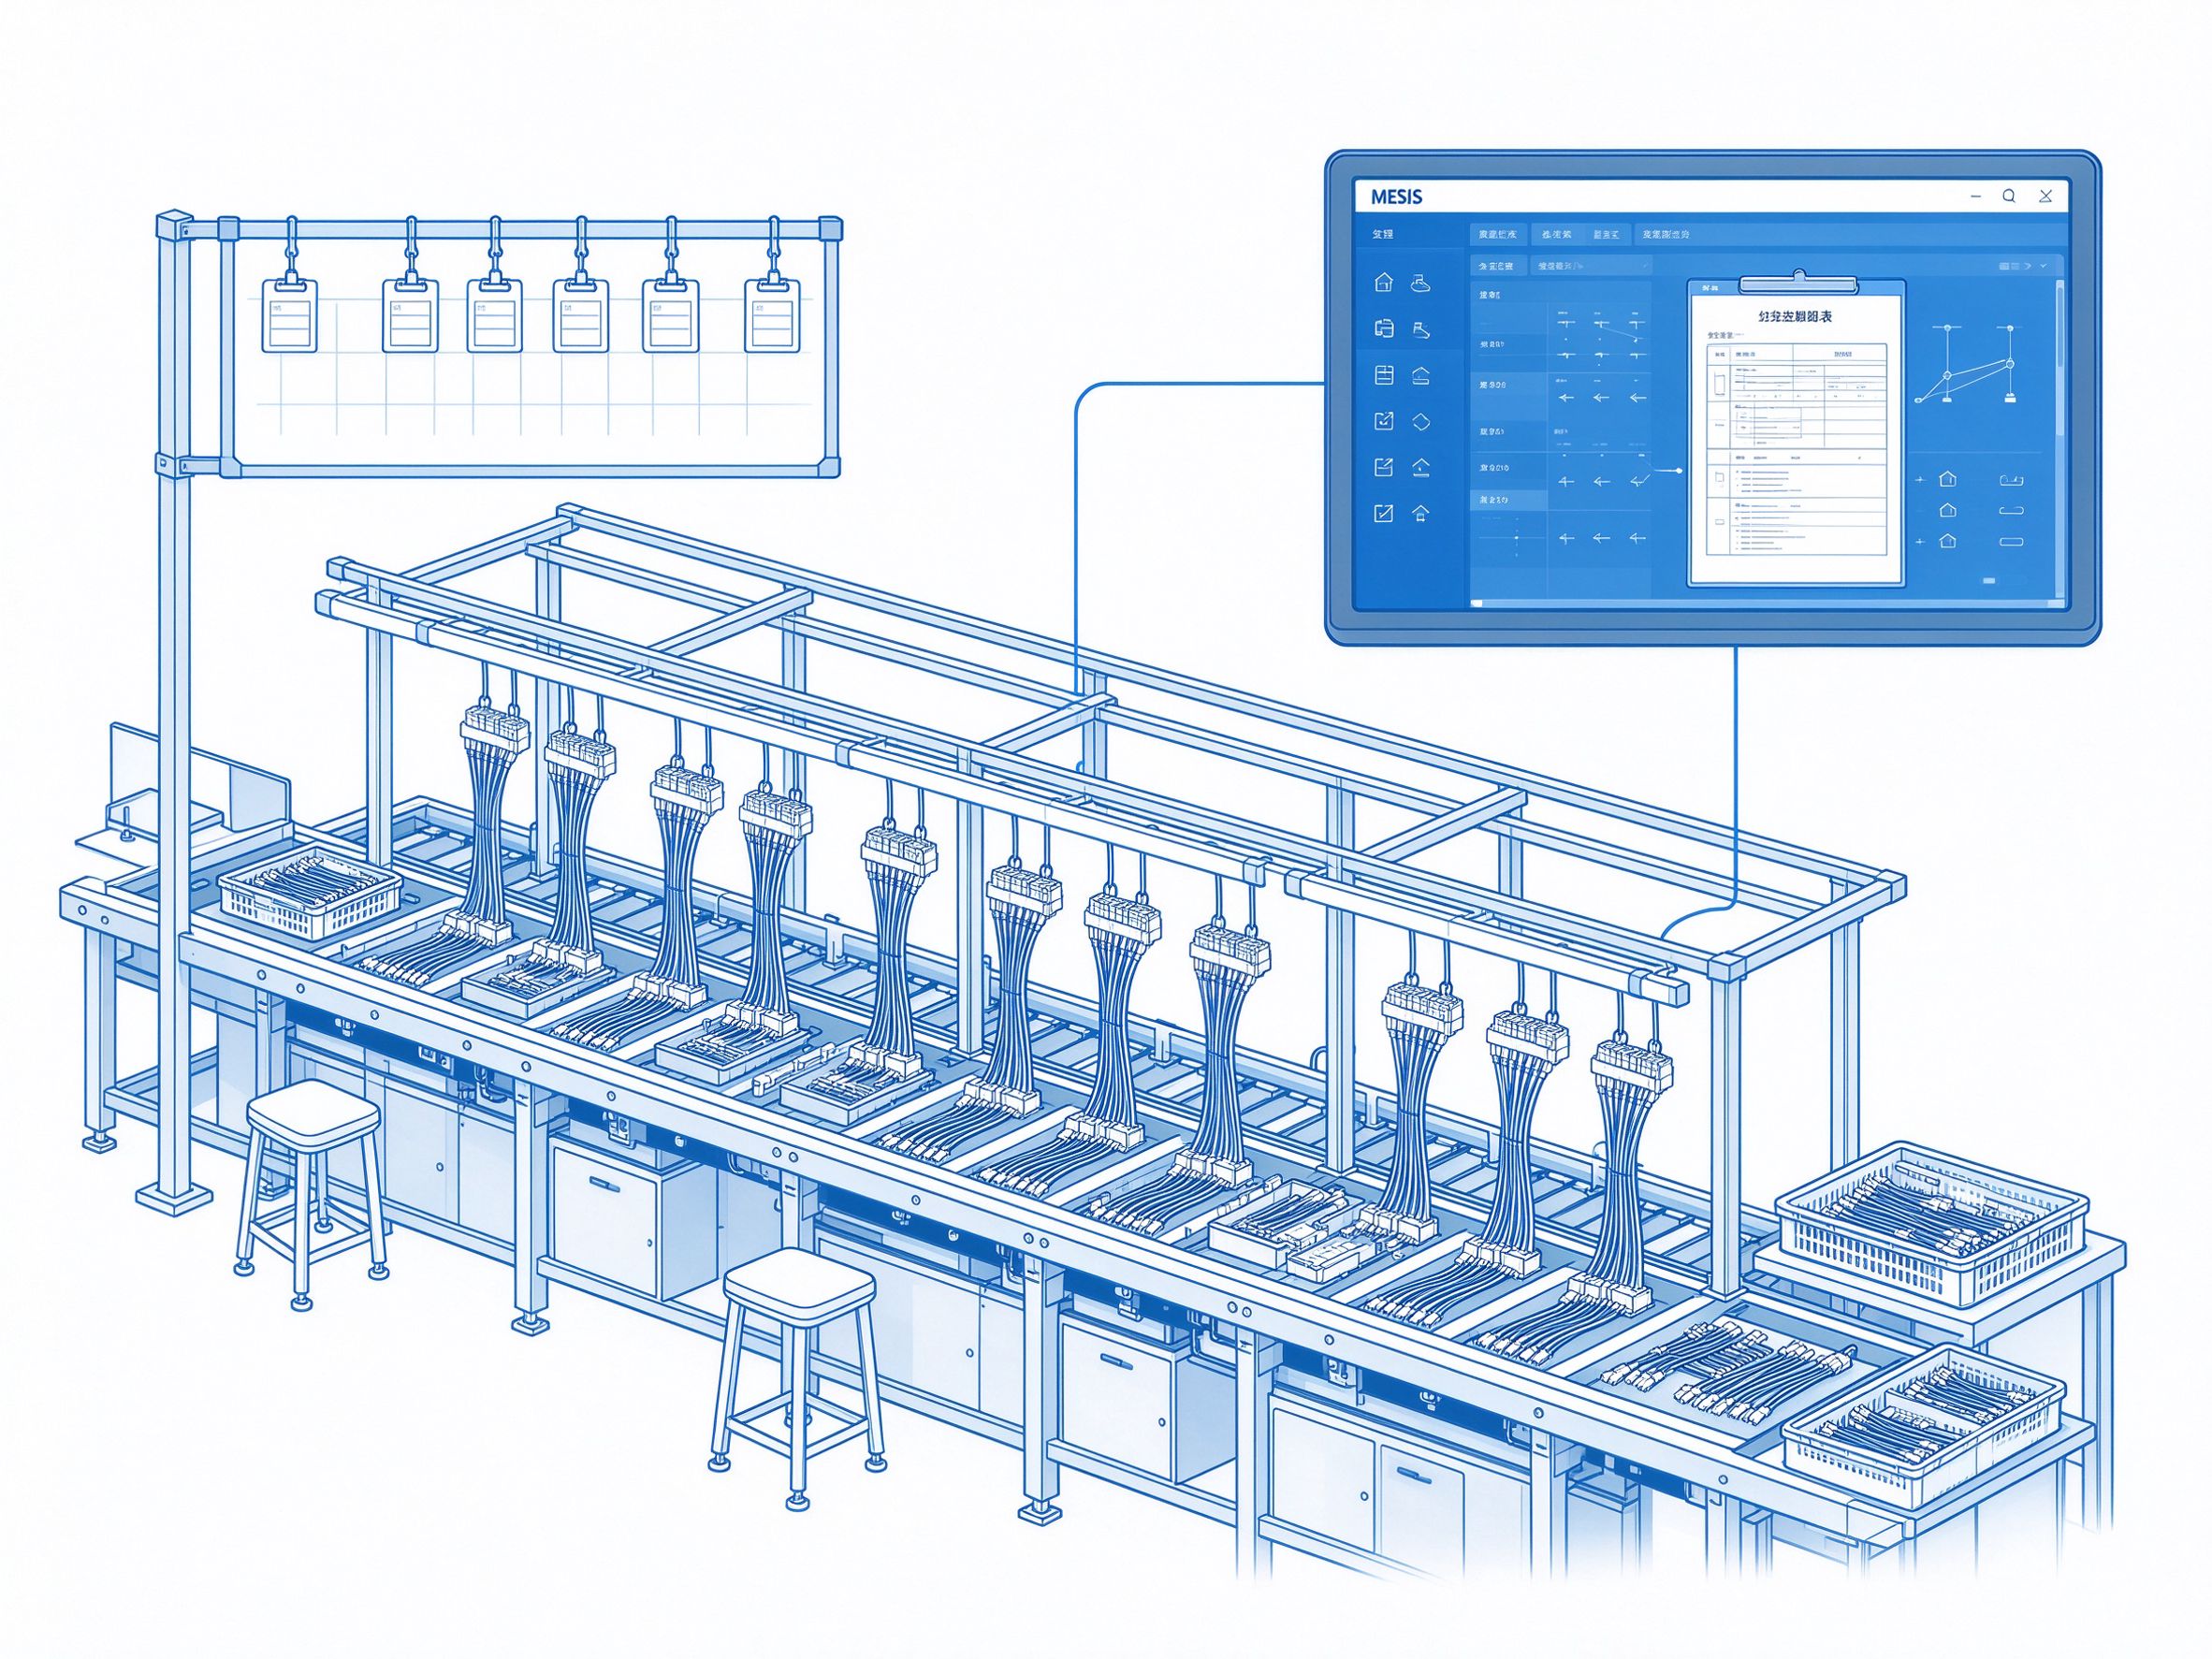
ハーネス総組立工程の組立実行とミス防止工程:組立順序、部品取り違え防止、バーコードスキャン確認および初品確認
束ねた後の作業ステーションで、ステーション内の組立作業をどの順序で行うか、部品ボックスとミス防止器具をどう決めるか、スキャンと初品確認をどう行うか、異常があった
詳細を見る →
ハーネス総組立ライン上前作業ステーションでの配送とミス防止工程:配送のリズム、部品箱のミス防止、バーコードスキャンによる確認とライン投入前確認
束ねてライン端に到着した後、正式に作業位置に上がる前に、配送のリズムの決め方、ライン端の部品箱の定置、部品箱と作業位置の器具のミス防止、スキャンと作業開始前の確
詳細を見る →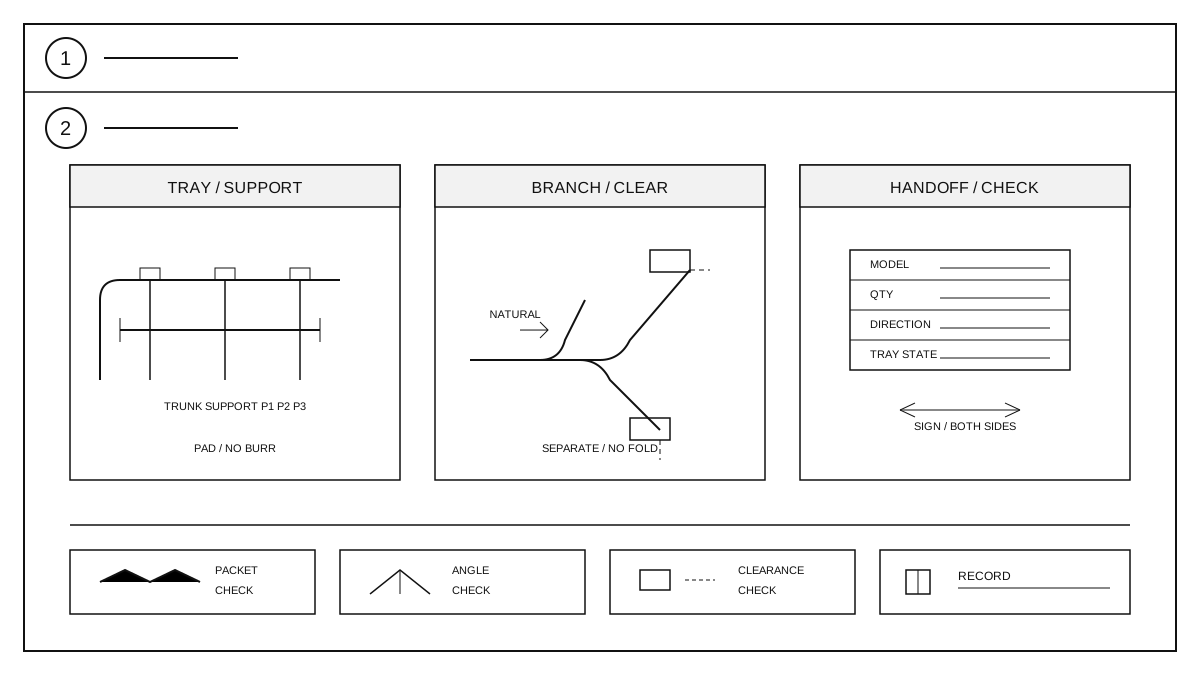
ハーネス総組立前の束回転と防護工程:回転用具の選定、支持点の配置、圧迫・折れ防止および引き渡し検査
まとめて下線した後、総組立ラインに入る前に、搬送用具の選び方、支点の配置、分岐の圧迫折れ防止、搬送と一時保管の引き渡し、そして検査と手直しの記録:現場で実行可能
詳細を見る →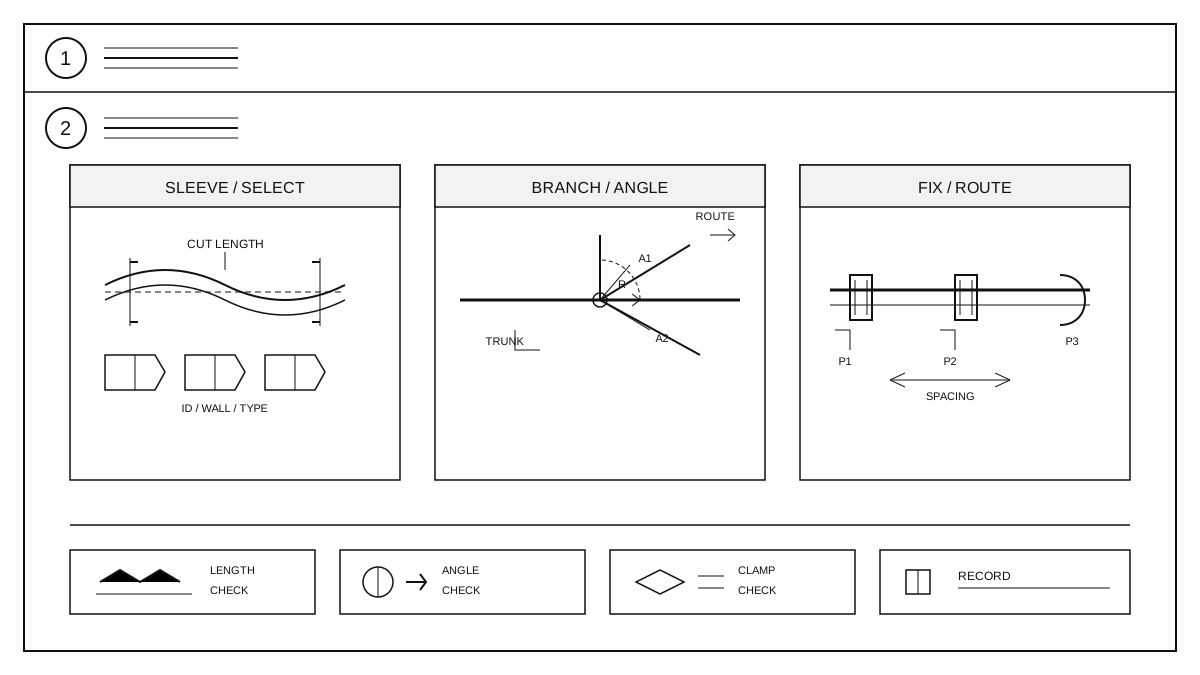
ハーネススリーブと分岐方向の固定工程:スリーブの選定、分岐角度、固定ポイントの配置と検査記録
ハーネスの外径と分岐構造に基づく被覆の選定方法、分岐角度と固定点の配置方法、クリップ、結束バンドおよびブラケットの固定方法、ならびに初品、巡回検査および手直し記
詳細を見る →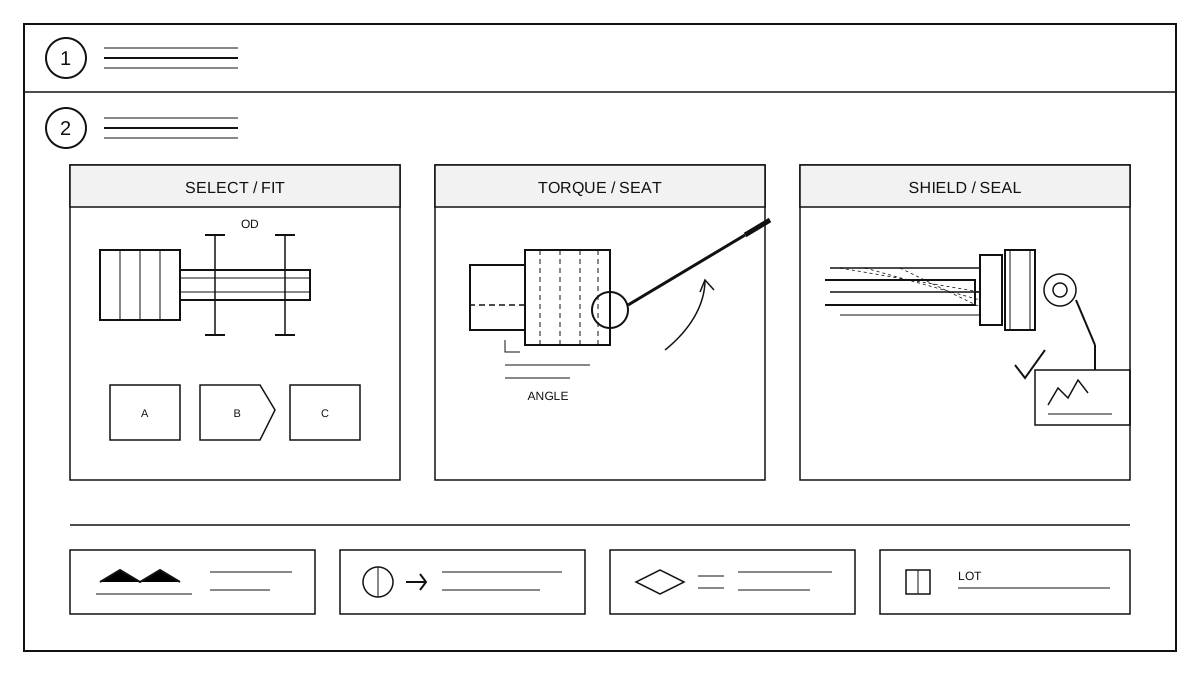
ワイヤハーネスのコネクタ後殻と付属部品の組立工程:選定、締付け、シールド終端、検査
バックシェルを選び、順に組み、トルクを掛け、シールドを終端して応力を逃がす方法:嵌合確認、締付け順、シールド導通、ロット記録。
詳細を見る →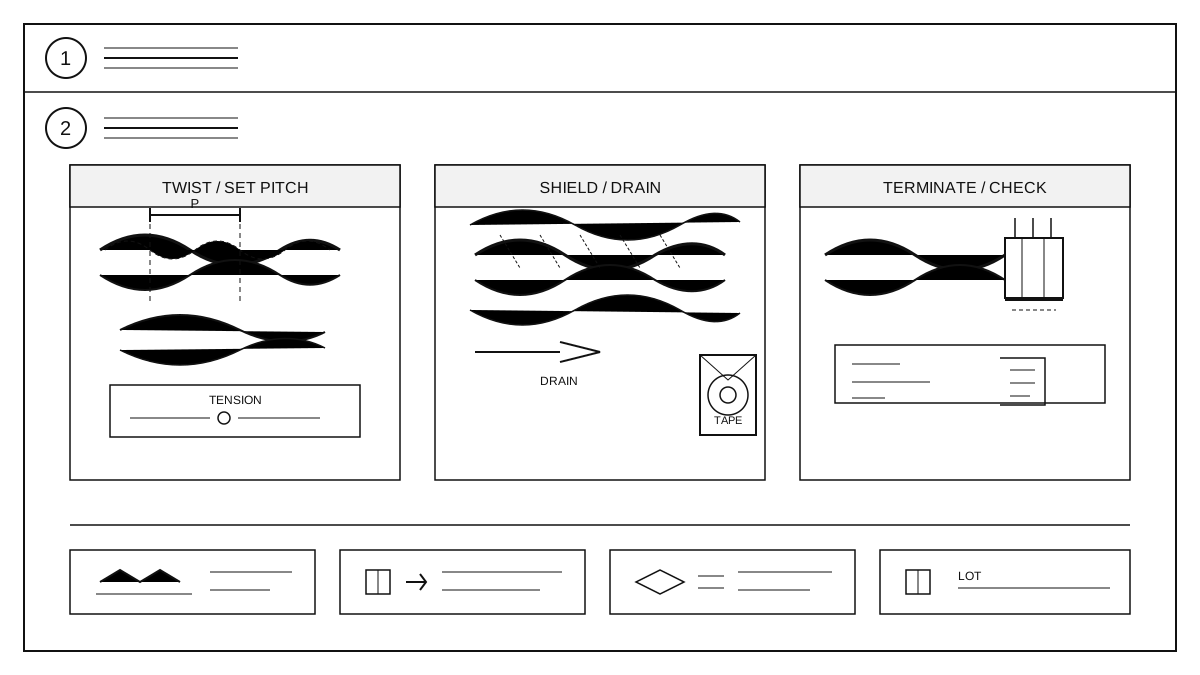
ワイヤハーネスのツイストペアとシールドペア工程:ピッチ、戻し、端末処理、ロット検査
ピッチの設定、戻し長さの管理、端末処理、シールド導通の確認:配線、ツイスト、シールドテープ、圧着、ロット記録の現場手順。
詳細を見る →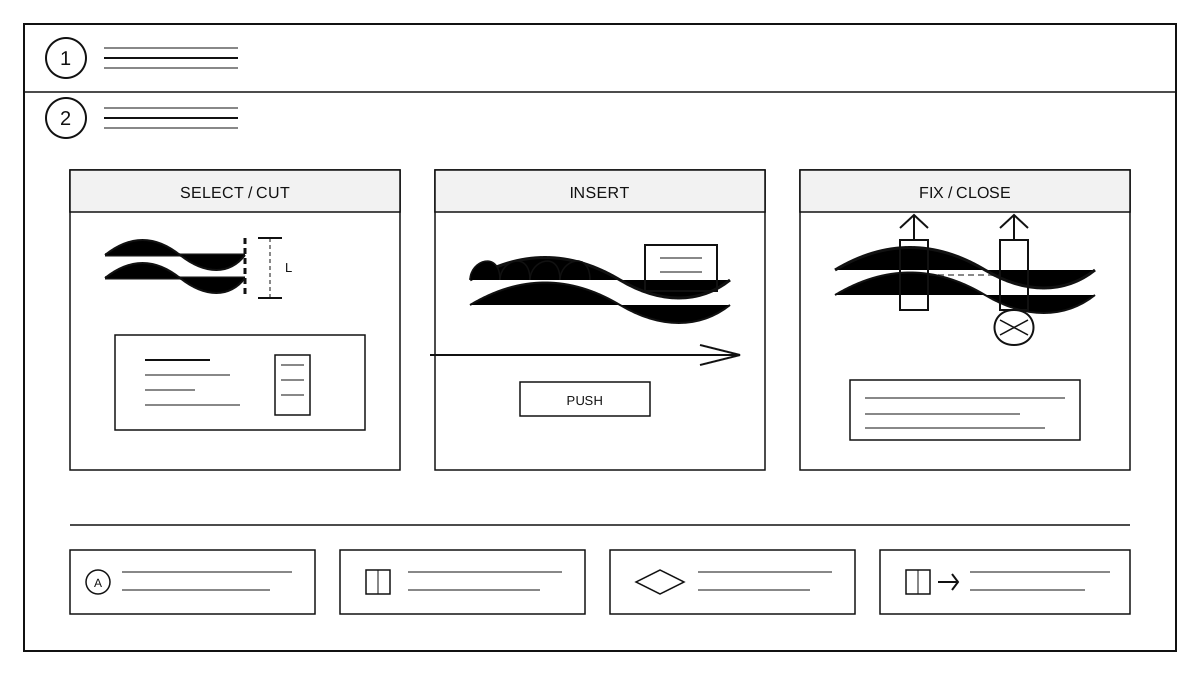
ワイヤーハーネスの波付きチューブと編組スリーブによる保護工程:切断、配索、端末処理、ロット検査
ハーネス分岐に波付きチューブと編組スリーブを選定・装着する方法:切断窓、配索方向、曲げ半径、端末処理、ロット検査。
詳細を見る →
ワイヤーハーネスの結束バンドとクリップ固定:分岐ノード、結束方向、クリップ取付、ロット検査
組立台での結束バンドとクリップによる固定。分岐ノード、結束方向と締め具合、クリップ取付、ロット検査を扱う。
詳細を見る →
ワイヤーハーネスのコネクタ挿入とロック:挿入前確認、装着判定、抜け止め、ロット検査
コネクタの挿入とロックは、端子をハウジング内に保持し、嵌合面を安定させます。本稿では工程の範囲、挿入前確認、挿入とロック、誤挿入防止と治具、検査とロット判定の五
詳細を見る →
ワイヤーハーネスの熱収縮チューブ:選定、位置決め、温度窓、外観検査
熱収縮チューブは接続部の絶縁、機械的保護、識別表示、端部の密封を担う。本稿では、工程範囲、選定と寸法合わせ、位置決めと装着、加熱と収縮、検査とロット判定の五つを
詳細を見る →
ワイヤーハーネスの超音波溶接:線径の組合せ、溶接部の形成、パラメータ窓、検査
超音波溶接は、多芯銅線と端子・バスバーを固相反応で接合する。本稿は工程範囲、線径と材料の組合せ、溶接部の形成、パラメータ窓と設備状態、検査とロット承認の五点で現
詳細を見る →
ワイヤーハーネスのテープ巻きと分岐固定:層数、重ね、巻き方向、検査
テープ巻きと分岐固定は耐摩耗性、絶縁性、組み付け安定性に影響する。本稿は工程範囲、層数と重ね、巻き方向と分岐、テンションと外観、初品とロット承認の五点で現場管理
詳細を見る →
ワイヤーハーネスの切断と皮むき:長さ、損傷、刃の管理
切断と皮むきは後工程の圧着品質を決める。本稿では工程範囲、長さと公差、導体損傷、刃の寿命、初品とロット判定の五点を整理する。
詳細を見る →