
Kolejność montażu i weryfikacja antybłędności przy pobieraniu: próbka, kontrola kolejności, blokada, werdykt
Weryfikacja granic i próbkowanie
Obiektem weryfikacji jest kolejność operacji montażowych na stanowisku montażu końcowego, czynności pobierania części oraz etap potwierdzania poprzez skanowanie kodu. Celem jest potwierdzenie, że operator wykonuje pracę zgodnie z kolejnością określoną w rysunku i dokumentacji technologicznej, błędne części są zatrzymywane przez urządzenia zapobiegające błędom lub czynność skanowania, natomiast ocena pierwszej sztuki oraz procedury w przypadku nieprawidłowości są wykonywane zgodnie z procesem. Próba obejmuje różne modele produktów, różne stanowiska i różne zmiany produkcyjne, zapisując numer zlecenia, numer stanowiska, model produktu, czas montażu oraz operatora. Warunki próbkowania są określone w planie weryfikacji i nie stosuje się ich do całej linii ani do pojedynczego stanowiska czy typu produktu. Weryfikacja nie zmienia normalnego procesu montażu; wybrane operacje są weryfikowane na miejscu, w stanie na żywo, a stan weryfikacji, elementy odchyłek oraz działania zatrzymujące są w pełni dokumentowane, a po potwierdzeniu poprawności operacje te są kontynuowane w procesie.
Sprawdzenie kolejności montażu i procesów
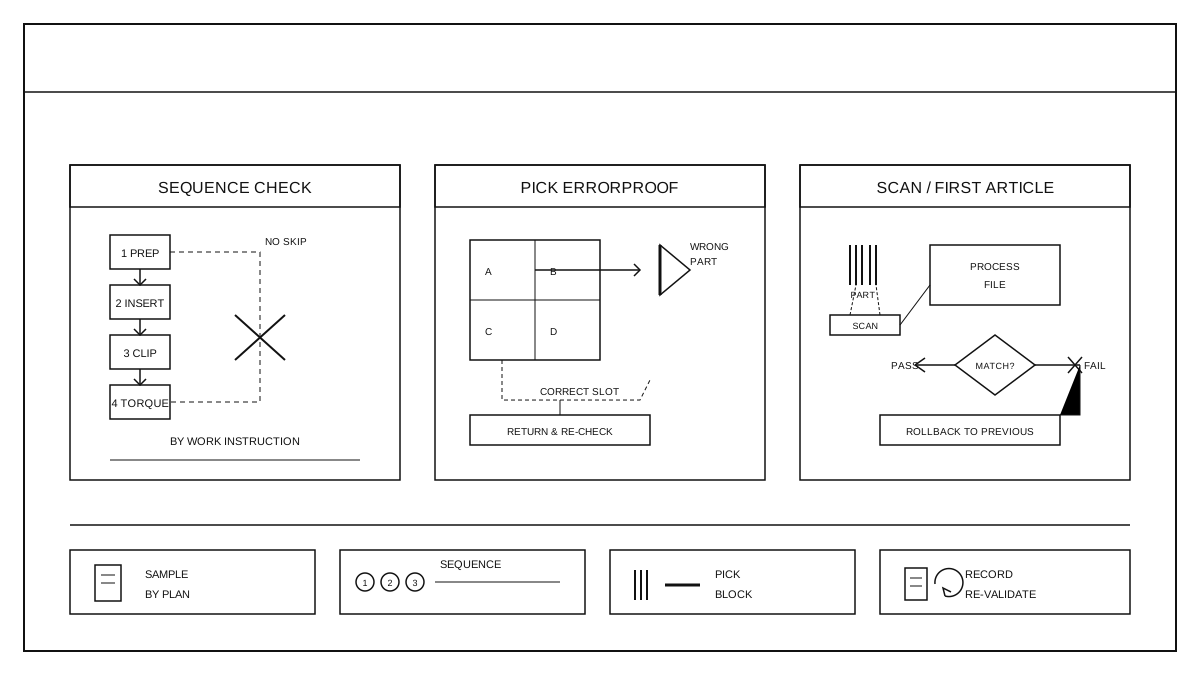
Sprawdzanie procesu opiera się na dokumentacji technologicznej montażu i instrukcjach operacyjnych, potwierdzając każdą operację z osobna, a operacja następna nie może się rozpocząć, jeśli poprzednia nie została zakończona: czynności wstępne, wstawianie, zatrzaskiwanie, mocowanie, ponowna kontrola i inne kroki są wykonywane zgodnie z kolejnością w dokumentach, nie wolno przeskakiwać, łączyć ani zmieniać kolejności kroków. Podczas sprawdzania należy stać obok stanowiska zgodnie z rytmem pracy, rejestrując czas rozpoczęcia i zakończenia każdej operacji oraz użyte przyrządy i numer partii materiału. W przypadku wykrycia przeskakiwania kroków, pracy z pominięciem operacji lub wykonania mocowania przed wstawieniem należy natychmiast przerwać pracę i powrócić do poprzedniej operacji w celu ponownego wykonania, nie przenosząc odchyłek do następnego stanowiska. Wersja dokumentacji technologicznej, numer stanowiska i wyniki sprawdzania są rejestrowane w dokumentacji partii.
Zapobieganie błędom przy odbiorze i zatrzymywanie błędnych przesyłek
Kontrola zapobiegająca błędom przy pobieraniu obejmuje sprawdzenie zgodności gniazd kuwety z materiałami procesu, czy błędne materiały są uniemożliwione przez ograniczenie konstrukcyjne lub rozpoznanie skanera oraz czy wielokrotne lub mieszane materiały zostały wykryte przed pobraniem. Materiały pobiera się pojedynczo zgodnie z oznaczeniem modelu, specyfikacji i ilości w dokumentacji technologicznej, nie przekraczając gniazd, nie pobierając materiałów z sąsiednich gniazd dla wygody. W przypadku wykrycia niewłaściwego modelu, specyfikacji, wielokrotnej ilości lub mieszania, należy natychmiast zanotować gniazdo i materiał, zatrzymać się w tym procesie w celu weryfikacji, a zablokowane materiały zwrócić do poprzedniego stanowiska lub regału do ponownego potwierdzenia, nie kontynuując montażu. Urządzenia zapobiegające błędom, oznaczenia gniazd i status materiału należy rejestrować zgodnie z dokumentacją technologiczną, nie omijając ręcznie urządzeń zabezpieczających.
Skanuj kod, aby potwierdzić i ocenić
Skanowanie w celu potwierdzenia odbywa się po zakończeniu każdego kluczowego etapu procesu, poprzez skanowanie kodu kreskowego materiału lub kodu zlecenia produkcyjnego, a system porównuje model materiału, ilość i kolejność operacji zgodnie z dokumentacją technologiczną. Ocena pierwszej sztuki jest dokonywana przez inspektora, który sprawdza wygląd, prawidłowe osadzenie, stan umocowania oraz oznaczenia zapobiegające błędom zgodnie z rysunkami i dokumentacją technologiczną; tylko po potwierdzeniu zgodności można kontynuować kolejne partie. Jeśli wynik jakiegokolwiek skanowania nie zgadza się z dokumentacją technologiczną, brak materiału do zeskanowania, kolejność jest nieprawidłowa lub pierwsza sztuka nie spełnia wymagań, następuje blokada – element nie jest dopuszczany do kolejnego etapu i cofa się do wcześniejszego procesu. Ocena przeprowadzana jest zgodnie z kryteriami określonymi w planie weryfikacji; jeśli elementy kluczowe nie spełniają wymagań, weryfikacja danej partii nie jest zaliczona i nie można na tej podstawie przyjąć całej partii.
Rejestr partii i ponowna weryfikacja
Zapisuj numer zlecenia, numer stanowiska, model produktu, ilość próbek, wyniki weryfikacji kolejności, liczbę i typy przechwyceń pobrań, zapisy skanowania, wnioski z oceny pierwszej sztuki oraz sytuacje związane z odstępstwami, tworząc możliwe do śledzenia zapisy partii. Po weryfikacji sprawdź, czy urządzenia zapobiegające błędom, urządzenia do skanowania, wersje dokumentacji technologicznej oraz układ stanowisk nadal odpowiadają rzeczywistości na miejscu. Po zmianie procesu montażu, konfiguracji pojemników materiałowych, logiki skanowania lub układu stanowisk, zorganizuj ponowną weryfikację, nie stosując starych wniosków. Wykonanie montażu na stanowiskach końcowych oraz praktyki zapobiegania błędom w procesie montażu zobacz w Wykonanie montażu i procesy zapobiegania błędom na stanowisku montażu wiązek przewodów: kolejność montażu, zapobieganie błędom przy pobieraniu części, potwierdzenie skanowaniem i potwierdzenie pierwszej sztuki.