
Kontrola wyrywkowa wyglądu i etykiet przed zwolnieniem: odrzut wad, zgodność etykieta-część, ochrona opakowania i przekazanie magazynowi
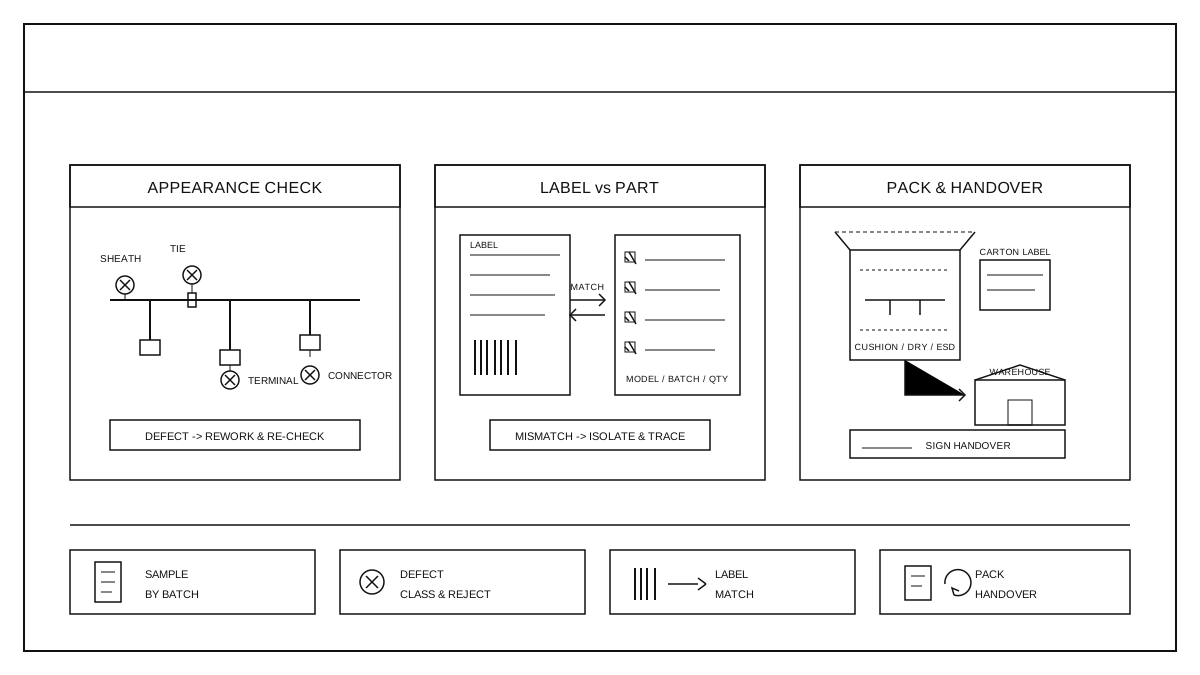
Obiekty losowego pobierania próbek i metody pobierania próbek
Obiektem losowej kontroli są kompletnie zmontowane i sprawdzone elektrycznie wiązki przewodów gotowe do pakowania, próbkowanie organizuje się według partii i jednostki opakowania, a nie przez pojedyncze sztuki lub stanowiska. Elementy pobierania próbek obejmują cztery kategorie: wygląd, etykiety, pakowanie i weryfikację ilości. Kryteria oceny stosuje się zgodnie z planem losowej kontroli i instrukcją operacyjną, rejestrując numer zlecenia, model produktu, numer partii, jednostkę pobierania próbek oraz osobę kontrolującą. Pobieranie próbek odbywa się przed rozpoczęciem operacji pakowania, pobrane wiązki pozostają w pierwotnym stanie przepływu, wyniki weryfikacji i odchyłki są odnotowywane na miejscu, a do procesu pakowania przechodzi się dopiero po potwierdzeniu braku nieprawidłowości w wyglądzie lub etykietach. Plan losowej kontroli, proporcje próbkowania i kryteria oceny stosuje się zgodnie z wersją dokumentu, a po zmianie procesu lub wymagań pakowania przeprowadza się ponowną weryfikację.
Losowa kontrola spójności wyglądu
Kontrola wyglądu opiera się na rysunkach, dokumentacji technologicznej oraz próbkach zatwierdzonych, każda jednostka jest sprawdzana pod względem powierzchni osłony, sposobu i położenia zamocowania opasek, wyglądu zaciskania końcówek, stanu wpięcia złączy i kierunku rozgałęzienia. Wady są rejestrowane według kategorii wyglądu: zadrapania osłony, przesunięcie lub brak osłony, opaski niezamocowane we wskazanym miejscu lub pozostałe ostre krawędzie, odkształcone, odkryte lub skrzywione zaciski, złącza nie wpięte do końca lub zatrzask nie zablokowany, kierunek rozgałęzienia niezgodny z rysunkiem. W przypadku wykrycia jakiejkolwiek kluczowej wady wyglądu jednostka jest uznawana za niekwalifikowaną, zwracana do naprawy i ponownej kontroli; nie dopuszcza się akceptacji z ustępstwami zamiast zwrotu. Wiązki spełniające wymagania wyglądu mogą przejść do etapu pakowania dopiero po podpisaniu przez inspektora w dokumentacji obiegu.
Kontrola losowa zgodności etykiet z rzeczywistym przedmiotem
Weryfikacja etykiet polega na porównaniu rzeczywistego przedmiotu z treścią etykiety punkt po punkcie: czy model produktu, kod materiału, mapa styków, numer partii i ilość zgadzają się z rzeczywistością, aby zapobiec pomieszaniu materiałów. Czytelność kodów kreskowych sprawdza się skanując każdy egzemplarz przy użyciu urządzenia do odczytu kodów, potwierdzając prawidłowe rozpoznanie i zgodność wskazanego pliku materiału z rzeczywistością. Lokalizacja etykiety, stan przylegania oraz czytelność napisów również podlegają kontroli; etykiety z odklejonymi brzegami, zabrudzone, źle naklejone lub z brakującymi informacjami uznaje się za niezgodne i po ich uzupełnieniu przeprowadza ponowną kontrolę. Zasady kodowania i projekt systemu śledzenia etykiet nie są omawiane w niniejszym artykule; niniejszy tekst dotyczy jedynie losowej kontroli zgodności etykiet z rzeczywistym produktem przed wysyłką. W przypadku wykrycia błędnego oznaczenia, braku etykiety lub nieczytelnego kodu kreskowego należy natychmiast odizolować jednostkę opakowaniową i ustalić jej źródło.
Weryfikacja pakowania i magazynowania
Sprawdzenie opakowania pod kątem amortyzacji, odporności na nacisk, wilgoć i elektrostatykę zgodnie z instrukcjami operacyjnymi dotyczącymi pakowania: poduszki amortyzujące między wiązką przewodów a ścianą skrzynki są na swoim miejscu, opakowanie chroniące przed wilgocią i wyładowaniami elektrostatycznymi jest kompletne, przegródki w skrzynce zapobiegają przemieszczaniu się i zużyciu podczas transportu. Oznakowanie opakowania i ilość w skrzynce są sprawdzane zgodnie z listą pakowania, modele produktów, partie, ilości i numery skrzynek odpowiadają sobie nawzajem. Podczas przekazania do magazynu zarówno magazyn, jak i kontrola jakości potwierdzają stan opakowania, ilość i oznakowanie, a po podpisaniu przekazania następuje składowanie; w przypadku stwierdzenia uszkodzeń, zawilgocenia, niezgodności ilości lub błędnego oznakowania, towary nie trafiają do magazynu, lecz są zwracane do procesu pakowania, a partie z nieprawidłowościami są oddzielnie oznaczane i izolowane.
Rejestracja i zamknięta pętla
Rekordy losowych kontroli zawierają numer zlecenia, numer partii, model produktu, jednostkę pobierania próbek, klasyfikację i ilość wad wizualnych, wyniki weryfikacji etykiet, wyniki skanowania kodów kreskowych, wnioski z weryfikacji opakowania, postępowanie w przypadku nieprawidłowości oraz ponowne kontrole, tworząc pełną dokumentację umożliwiającą śledzenie. Postępowanie w przypadku nieprawidłowości jest zgodne z procedurą dla wyrobów niezgodnych: izolacja, naprawa, ponowna kontrola i zwolnienie lub odrzucenie, przy czym wszystkie działania pozostają udokumentowane; dopiero po pozytywnej ponownej kontroli produkt może zostać zwolniony do magazynu. Systematyczne problemy wykryte podczas losowych kontroli są przekazywane do procesu montażu i pakowania, a w razie potrzeby aktualizuje się instrukcje robocze i ponownie organizuje kontrolę losową. Całościowe procedury weryfikacji wyglądu, sprawdzania etykiet i ochrony opakowań przed zejściem z linii produkcyjnej opisane są w Przed magazynowaniem: kontrola wyglądu, etykiet, pakowanie i przekazanie.