
Ponowna kontrola i zwolnienie po naprawie: próba partii, zakres badania, zgodność, identyfikowalność zapisów i blokada wyrobów
Obiekt weryfikacji i metoda pobierania próbek
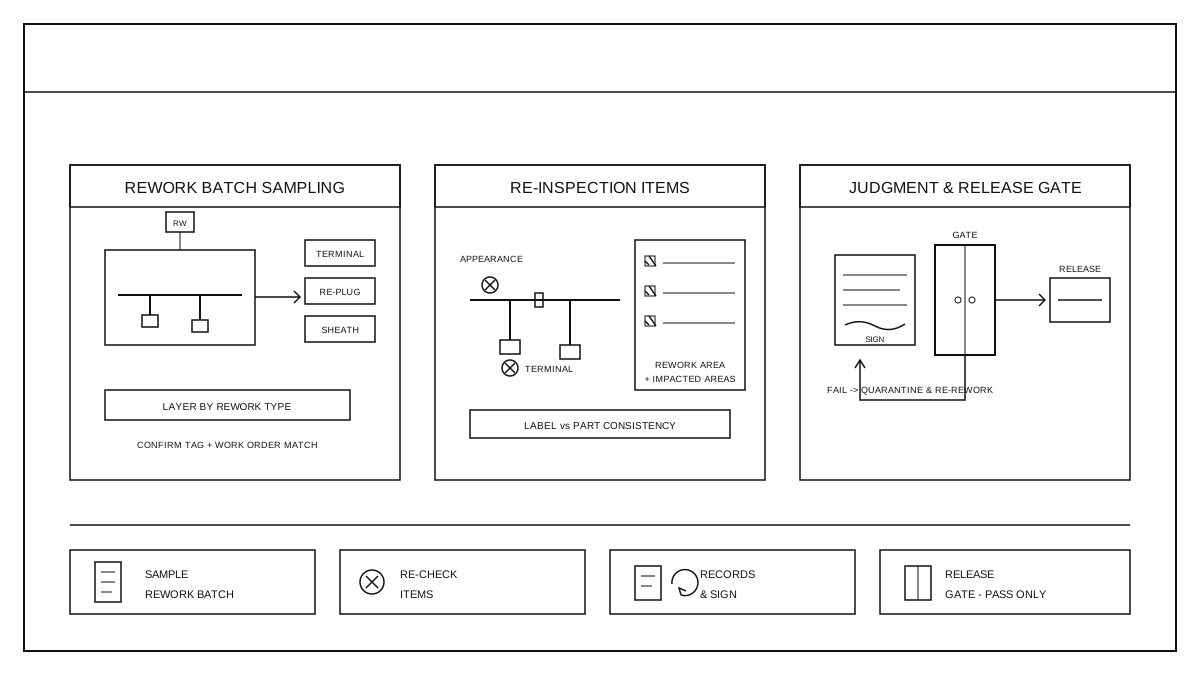
Obiekt weryfikacji to partie wiązek przewodów, które przeszły naprawę, mają oznaczenie naprawy i oczekują na ponowne włączenie do sekwencji zatwierdzania, a nie partie produkcyjne standardowe. Pobieranie próbek organizuje się według jednostki partii naprawczej, z warstwowym pokryciem według rodzaju naprawy: różne metody naprawy, takie jak wymiana końcówek, ponowne podłączenie, naprawa osłon, uporządkowanie opasek zaciskowych, pobiera się próbki oddzielnie, a nie w oparciu o jedną część naprawczą do całej partii. Przed ponowną kontrolą należy najpierw potwierdzić zgodność oznaczeń naprawy, zleceń naprawczych i rzeczywistego obiektu, upewnić się, że części podlegające naprawie zostały przywrócone do stanu umożliwiającego ponowną kontrolę, a środki ochronne tymczasowe i pomocnicze materiały naprawcze zostały usunięte. Wyniki pobierania próbek, jednostka próbkowana i inspektor pozostawiają ślady na miejscu; w przypadku zmiany metody lub zakresu naprawy należy ponownie potwierdzić sposób pobierania próbek i nie korzystać z wniosków z poprzedniej partii naprawczej.
Ponowne badanie projektu i kryteria oceny
Ponowne testowanie koncentruje się na częściach podlegających naprawie, jednocześnie sprawdzając, czy nieremontowane części zostały dotknięte w trakcie naprawy. Projekty obejmują wygląd i stan montażu, takie jak kierunek ochronnej powłoki, mocowanie opaskami, prawidłowe włożenie złączy i blokada zatrzasku; wymiary i położenie końcówek, takie jak położenie gałęzi, orientacja końcówek i relacje połączeń, czy są zgodne z rysunkiem i zatwierdzonym prototypem; zgodność etykiet z rzeczywistym elementem, takie jak treść etykiety, pozycja i czytny kod kreskowy. Różnica w stosunku do standardowej kontroli wyjściowej polega na tym, że przedmiotem ponownego testowania jest partia już naprawiona, a przy ocenie jednocześnie sprawdza się pozycje opisane w zleceniu naprawy, bez powtarzania standardowej metodologii testów elektrycznych. Jeśli stwierdzono, że element naprawiany nie spełnia standardów lub naprawa wprowadziła nowe odchylenia, jednostka uznawana jest za niekwalifikowaną w ponownym teście i nie przechodzi do etapu zatwierdzenia.
Warunki oceny i zwolnienia
Ocena zgodności jest realizowana według hierarchii opartych źródeł: najpierw stan produktu ocenia się na podstawie rysunków, dokumentacji technologicznej i próbek zatwierdzonych, następnie ocenia się, czy naprawa została wykonana zgodnie z wymaganiami na podstawie zleceń naprawy i instrukcji roboczych. Dopiero gdy obie warstwy są zgodne, można uznać jednostkę za pozytywnie przetestowaną. Jednostki dopuszczone przyjmuje inspektor, podpisując się w rejestrze ponownej kontroli; jednostki niedopuszczone postępują zgodnie z procedurą dla wyrobów niezgodnych i nie są dopuszczane z obniżonymi wymaganiami. Przed dopuszczeniem niezbędne są kompletne rekordy, w tym: zlecenia naprawy, rejestr ponownej kontroli, próbki i wnioski z oceny, procedury postępowania w przypadku nieprawidłowości oraz niezbędne punkty zatwierdzenia. Partie, w których rekordy są niekompletne, brakuje zatwierdzeń lub stan faktyczny nie odpowiada zapisom, nie są dopuszczane do obrotu; dopiero po uzupełnieniu i sprawdzeniu zgodności można je wprowadzić do magazynu lub przekazać do kolejnego etapu.
Rejestrowanie i śledzenie
Pole rekordów ponownej kontroli zawiera numer zlecenia, numer partii naprawczej, typ naprawy, jednostkę pobierania próbek, wnioski z ponownych testów, wyniki oceny oraz inspektora i datę. Rekordy ponownej kontroli są powiązane ze zleceniami naprawczymi poprzez numer partii naprawczej, tworząc śledzalny łańcuch obejmujący niezgodności po zakończeniu produkcji, izolację, naprawę, ponowną kontrolę, zwolnienie lub kolejną naprawę. Przepływ niezgodności oznacza, że partie, które nadal nie przechodzą ponownej kontroli, są zwracane do strefy izolacji i ponownie oznaczane; granica ponownej naprawy dotyczy tego samego defektu, który może być naprawiany ponownie, ale należy podać przyczynę i środki w zleceniu, a ta sama naprawa nie może być powtarzana nieskończoną ilość razy. Rekordy są przechowywane w celu śledzenia, a projekt systemu kodowania etykiet nie jest omawiany w tym dokumencie.
Pętla zamknięta i interfejs
Ścieżka powrotna w przypadku niekwalifikującej się ponownej kontroli jest następująca: z stanowiska ponownej kontroli zwrócić do strefy izolacji, ponownie oznaczyć i zaplanować naprawę zgodnie z nowym typem naprawy, a następnie przeprowadzić ponowną kontrolę; nie wolno bezpośrednio przekazywać do następnego etapu. Partie, które zdały ponowną kontrolę, są przetwarzane w strefie izolacji podczas przekazywania wyjścia i w magazynie podczas przekazywania wejścia; podczas przekazywania należy sprawdzić, czy oznaczenie naprawy zostało zmienione na stan zatwierdzenia do zwolnienia, a ilość odpowiada zapisom. Aby zapobiec przepływowi niezwolnionych produktów do następnego etapu, między stanowiskiem ponownej kontroli a stanowiskiem zwolnienia ustawiono bramkę statusu: tylko partie zatwierdzone z pełną autoryzacją mogą uzyskać oznaczenie zwolnienia i przemieszczać się dalej; partie bez oznaczenia zwolnienia są traktowane jako produkty niezgodne w produkcji, a stanowisko następnego etapu ma prawo ich odmówić przyjęcia. Całe połączenie procesów naprawy i ponownej kontroli można zobaczyć w Izolacja, naprawa i ponowna weryfikacja wadliwych produktów po zakończeniu montażu wiązek przewodów: oznaczanie wad, zarządzanie strefą izolacji, granice naprawy, ponowna kontrola i zwolnienie.