
Weryfikacja kompletności dostawy i systemu antybłędnościowego skanowania: próbka, kontrola, przechwyt, werdykt
Weryfikacja granic i próbkowanie
Obiektem weryfikacji są skrzynki z materiałami przygotowane przed uruchomieniem stanowiska, listy kompletacji oraz działania związane ze skanowaniem weryfikacyjnym. Celem jest potwierdzenie, że materiały w skrzynkach odpowiadają zleceniom produkcyjnym oraz że urządzenia zapobiegające błędom są w stanie wykryć brakujące lub błędne elementy. Próbki obejmują różne modele produktów, różne konfiguracje skrzynek i dystrybucje w różnych zmianach. Rejestruje się numer zlecenia, numer skrzynki, stanowisko dystrybucji, czas dystrybucji oraz operatora. Warunki pobierania próbek określa plan weryfikacji, a wynik pojedynczej skrzynki nie reprezentuje całej partii. Weryfikacja nie ocenia umiejętności operatorów ani nie zmienia normalnego procesu dystrybucji; wybrane skrzynki są weryfikowane osobno przed uruchomieniem linii, status weryfikacji, elementy odchylenia i działania interwencyjne są w pełni dokumentowane, a po potwierdzeniu poprawności skrzynki są dopuszczane do uruchomienia.
Lista kompletności i kontrola błędów pojemnika na materiały
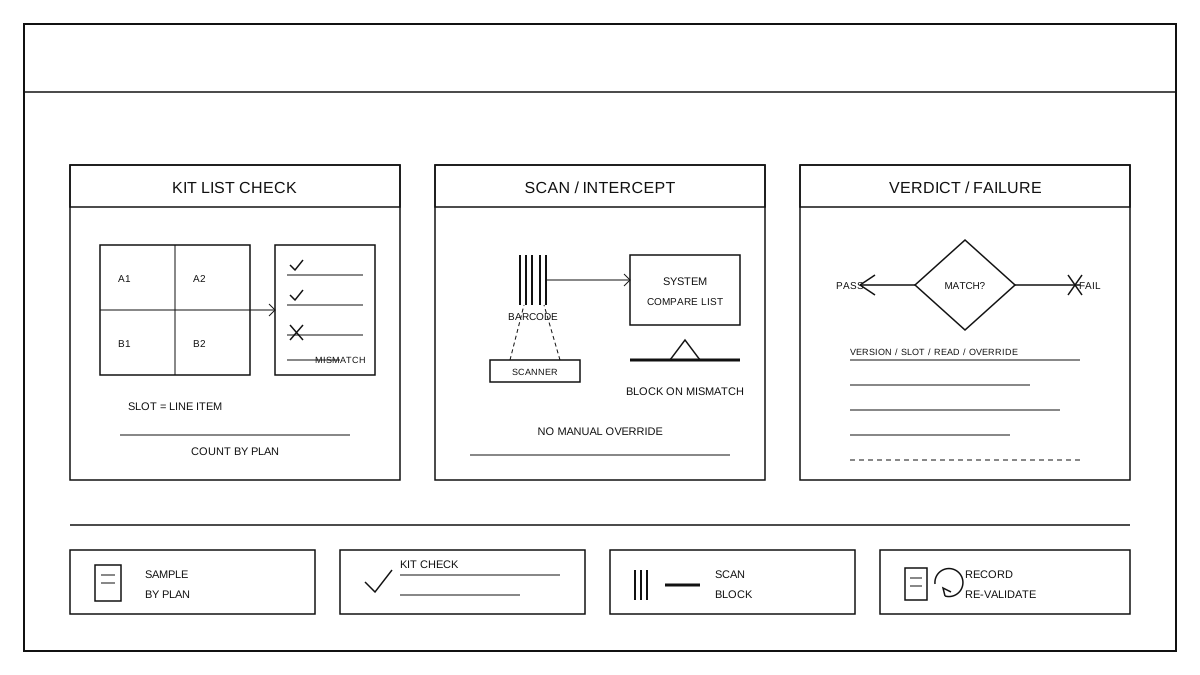
Weryfikacja powinna być oparta na kompletnej liście kontrolnej, sprawdzając kolejno każdy wiersz zawartości pojemnika pod kątem modelu materiału, specyfikacji, ilości i kolejności, i upewniając się, że jest to zgodne z zleceniem produkcyjnym, rysunkami i dokumentacją procesową. Weryfikacja pojemnika w celu zapobiegania błędom obejmuje sprawdzenie, czy przegródki odpowiadają pozycji na liście kontrolnej, czy brakujące materiały mają blokady lub oznaczenia pustych pojemników oraz czy błędne materiały są zablokowane konstrukcyjnie. Podczas kontroli materiał należy sprawdzać w kolejności według listy, przegrody nie mogą być pomijane ani pomijane; w przypadku wykrycia nadmiaru, braków, błędnego modelu lub mieszanki materiałów należy od razu zanotować położenie i materiał w danym pojemniku, pozostać przy tym pojemniku do ponownej kontroli i nie przenosić odchyleń do następnej stacji roboczej. Wersja listy kontrolnej, numer pojemnika i wynik weryfikacji należy zanotować w dokumencie partii produkcyjnej zgodnie z dokumentacją procesową.
Skanowanie kodu w celu weryfikacji i przechwytywania błędów i braków w załadunku
Skanowanie weryfikacyjne odbywa się przed umieszczeniem kuwety z materiałami na linii, polega na zeskanowaniu kodu zamówienia i kodu kuwety, a system porównuje szczegóły materiałów z listą kompletacyjną. Mechanizm zapobiegający błędom obejmuje brak materiału, niewłaściwy materiał, nadmiar materiału i błędy kolejności: jeśli wynik skanowania któregokolwiek materiału nie zgadza się z listą lub brakuje materiału, następuje blokada, a kuweta nie zostaje przepuszczona. Podczas weryfikacji rejestruje się, czy blokada nastąpiła przed rozpoczęciem pracy z materiałem, czy blokuje tylko odchylenia docelowe oraz czy występuje pominięcie lub błędna blokada. Akcje skanowania, rejestr blokad i decyzje o przepuszczeniu są przechowywane zgodnie z dokumentacją procesową; nie wykonuje się ręcznego ponownego skanowania ani pomijania systemowej weryfikacji. Zablokowane kuwety są zwracane do działu dystrybucji w celu ponownego przetworzenia i zeskanowania.
Ocena i tryby awarii
Ocena przeprowadzana jest zgodnie z kryteriami określonymi w planie weryfikacji, rysunkach i dokumentach technologicznych: kompletność i zgodność, poprawność działań zatrzymujących; w przypadku przekroczenia dopuszczalnego zakresu niewykrycia lub błędnego zatrzymania uznaje się to za niepowodzenie. Częste tryby awarii obejmują niespójność wersji listy i zlecenia roboczego, przesunięcie pozycji w pojemniku na części umożliwiające przepływ błędnych materiałów, nieodczytanie lub podwójne zliczenie przez urządzenie skanujące, ręczne obejście zatrzymania przez personel oraz niezauważenie wielu materiałów podczas porównania. Każdy przypadek awarii należy szczegółowo zanotować, wskazując miejsce awarii, warunki wyzwalające i sposób postępowania, zachowując zrzuty ekranu zatrzymań lub zapisy systemowe. W przypadku wystąpienia jakiejkolwiek kluczowej awarii dana weryfikacja uznawana jest za niezaliczoną; wnioski dla całej partii określa się zgodnie z planem próbkowania, nie generalizując oceny pojedynczych zgodnych pojemników na całą partię.
Rejestr partii i ponowna weryfikacja
Zanotować numer zlecenia, numer pojemnika na materiały, ilość próbek, wynik kontroli kompletności, liczbę i rodzaj blokad skanowania, tryb awarii i wnioski z weryfikacji, tworząc możliwe do śledzenia zapisy partii. Po weryfikacji sprawdzić, czy struktura zapobiegająca błędom w pojemniku, stan urządzenia skanującego i wersja listy kontrolnej nadal odpowiadają stanowi faktycznemu. Po zmianie konfiguracji pojemnika, listy kompletności, logiki skanowania lub rozmieszczenia stanowisk, zorganizować ponowną weryfikację, nie korzystając ze starych wniosków. Praktyki w zakresie dystrybucji i procesów zapobiegających błędom w miejscu pracy znajdują się pod Rozprowadzanie stanowisk przed montażem wiązek przewodów i proces zapobiegania błędom: rytm dostaw, zapobieganie błędom pudełek z materiałami, weryfikacja poprzez skanowanie i potwierdzenie przed montażem.