
技術前沿
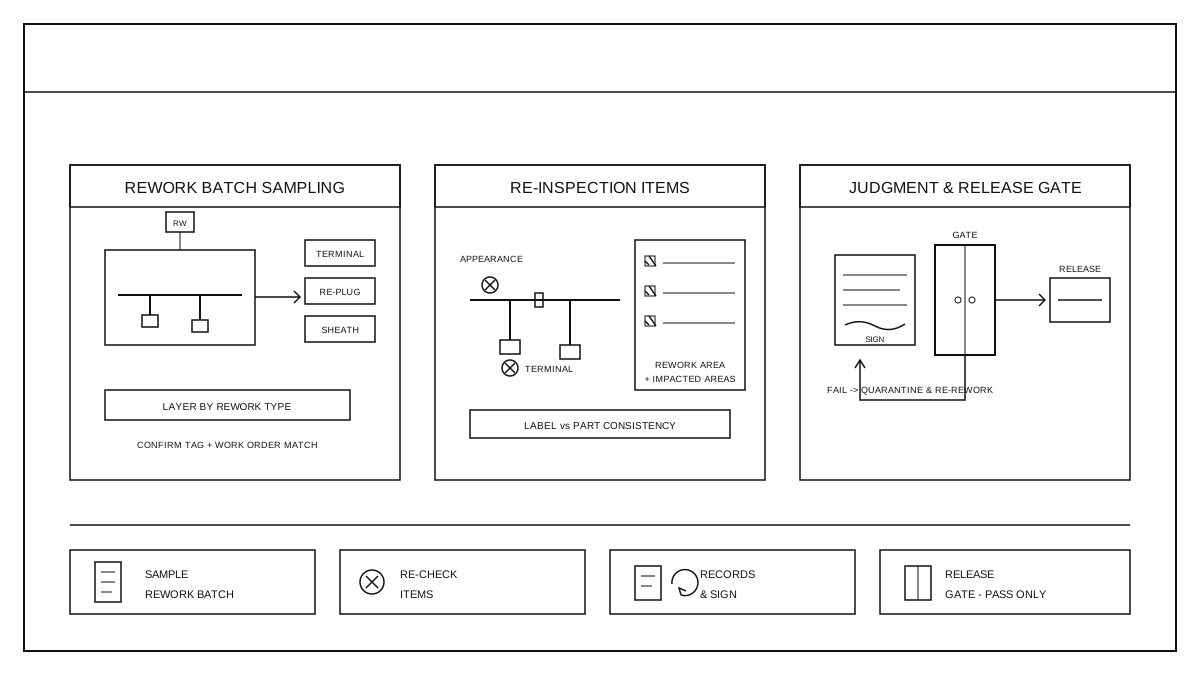
返修後複檢與放行驗證:返修批取樣、複測口徑、合格判定、記錄追溯與未放行品攔截閉環
線束經返修離開隔離區後、重新進入放行序列前,必須按返修批組織複檢:取樣如何覆蓋不同返修類型、複測哪些項目、判定依據是什麼、放行前記錄與簽核是否齊備,以及複檢不合
查看詳情 →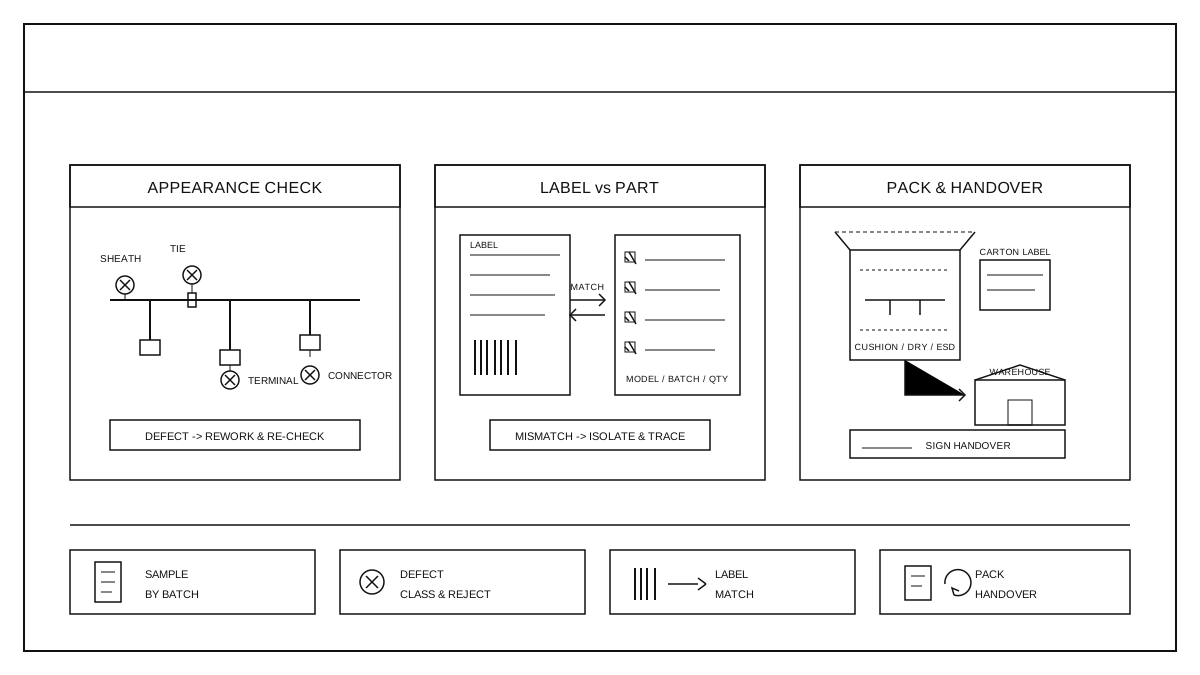
下線前外觀與標籤一致性抽檢複核:外觀缺陷判退、標籤實物核對、包裝防護與入庫交接驗證
線束完成總裝與電氣檢驗後、正式放行前,外觀與標籤是否一致、包裝防護是否到位、入庫交接是否可追溯:一份關於按批次取樣、外觀缺陷分類判退、標籤實物與條碼核對、緩衝防
查看詳情 →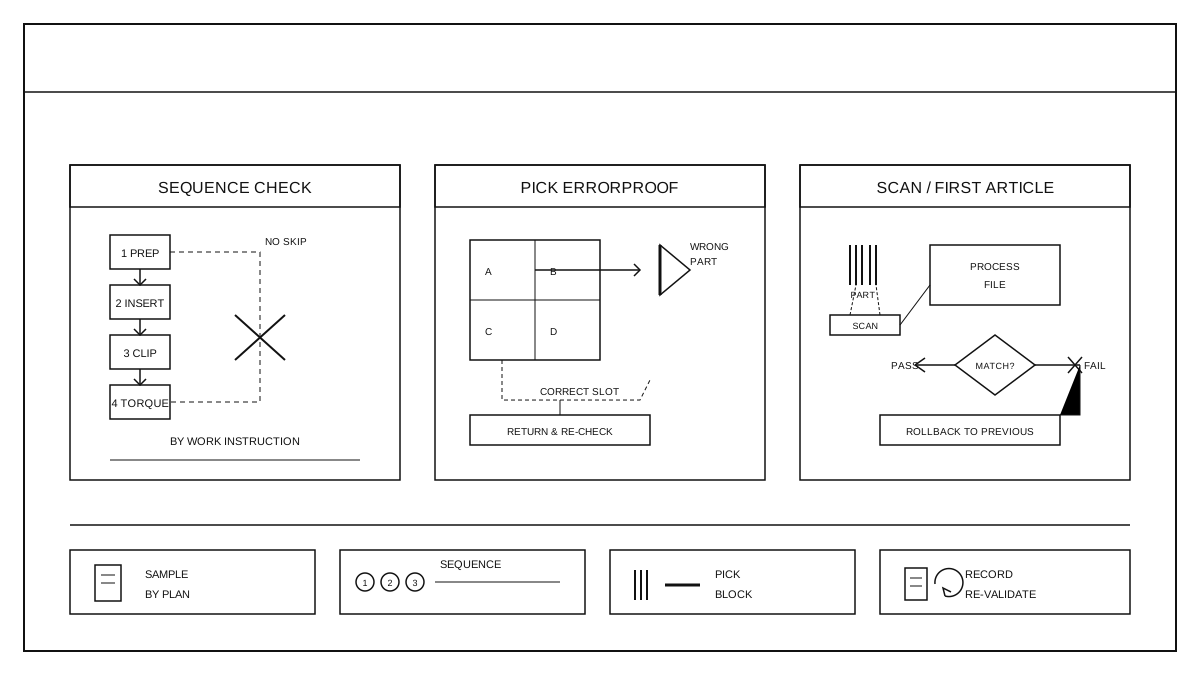
工位裝配順序與取件防錯驗證:取樣、順序核對、錯件攔截與判定
總裝工位上,裝配順序是否被嚴格執行、取件防錯是否真的攔住錯件、掃碼確認與首件判定是否有效:一份關於取樣條件、工序順序核對、錯件攔截、判定與首件回退、批次留痕與再
查看詳情 →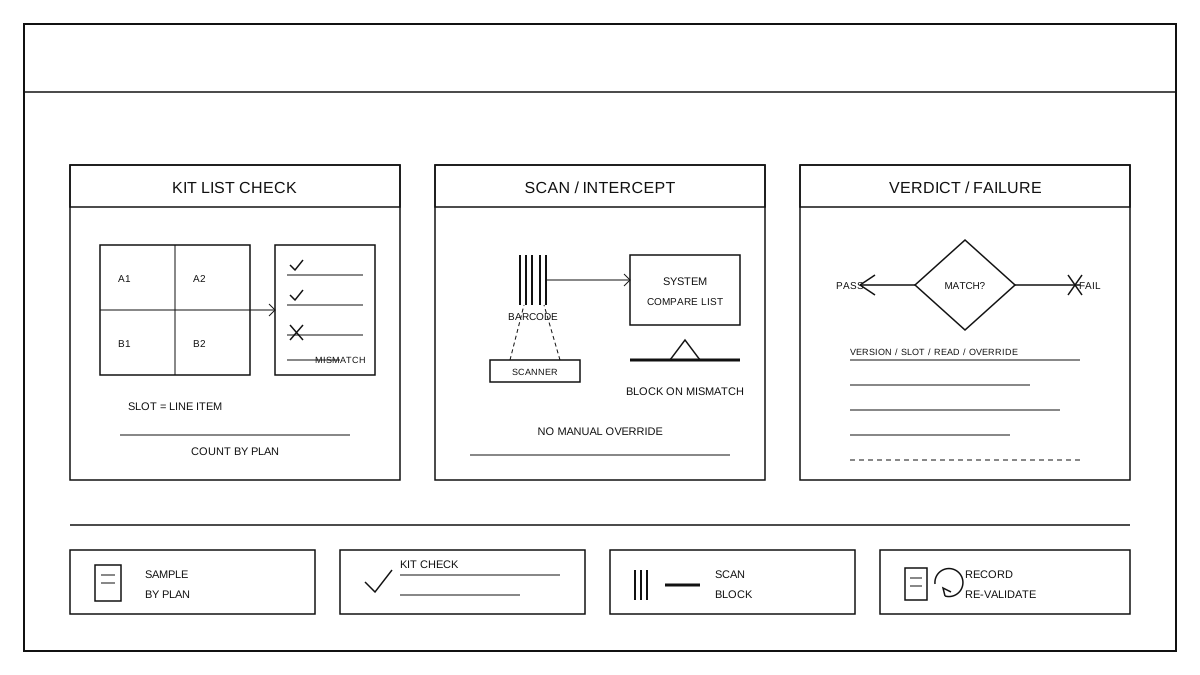
工位配送齊套性與掃碼防錯驗證:取樣、齊套核對、錯漏裝攔截與判定
工位上線前,配送齊套、料盒防錯與掃碼核對是否真的攔住錯料、漏料與錯裝:一份關於取樣條件、齊套清單核對、掃碼攔截、判定與失效模式、批次留痕與再驗證的現場驗證說明。
查看詳情 →
整束周轉後形態與分支角度復檢:取樣、支撐復位、角度測量與判定
整束經過周轉、暫存和交接後,如何取樣、復位到自由狀態、測量主幹走向與分支角度、判定變形與護套移位並做批次追溯:一份可復現的複檢說明。
查看詳情 →
護套拉脫與分支固定保持驗證:取樣、拉伸方向、保持力與判定
護套拉脫與分支固定保持試驗如何取樣、設定拉伸方向和速度、記錄保持力與位移、判定失效並做批次追溯:一份可複現的驗證說明。
查看詳情 →
連接器插入力與鎖止保持力驗證:取樣、力值測量、鎖止檢查與判定
插入力和鎖止保持力反映端子與護套的裝配狀態。文章按試驗邊界、取樣、插入力測量、鎖止保持驗證、判定與批次處理五節說明驗證方法。
查看詳情 →
線束熱縮管收縮後壁厚與密封性驗證:取樣、量測、密封試驗與判定
熱縮管收縮後要確認壁厚、外觀和端部密封。本文按試驗邊界、取樣、壁厚與尺寸量測、密封性試驗、判定與批次處理五節說明驗證方法。
查看詳情 →
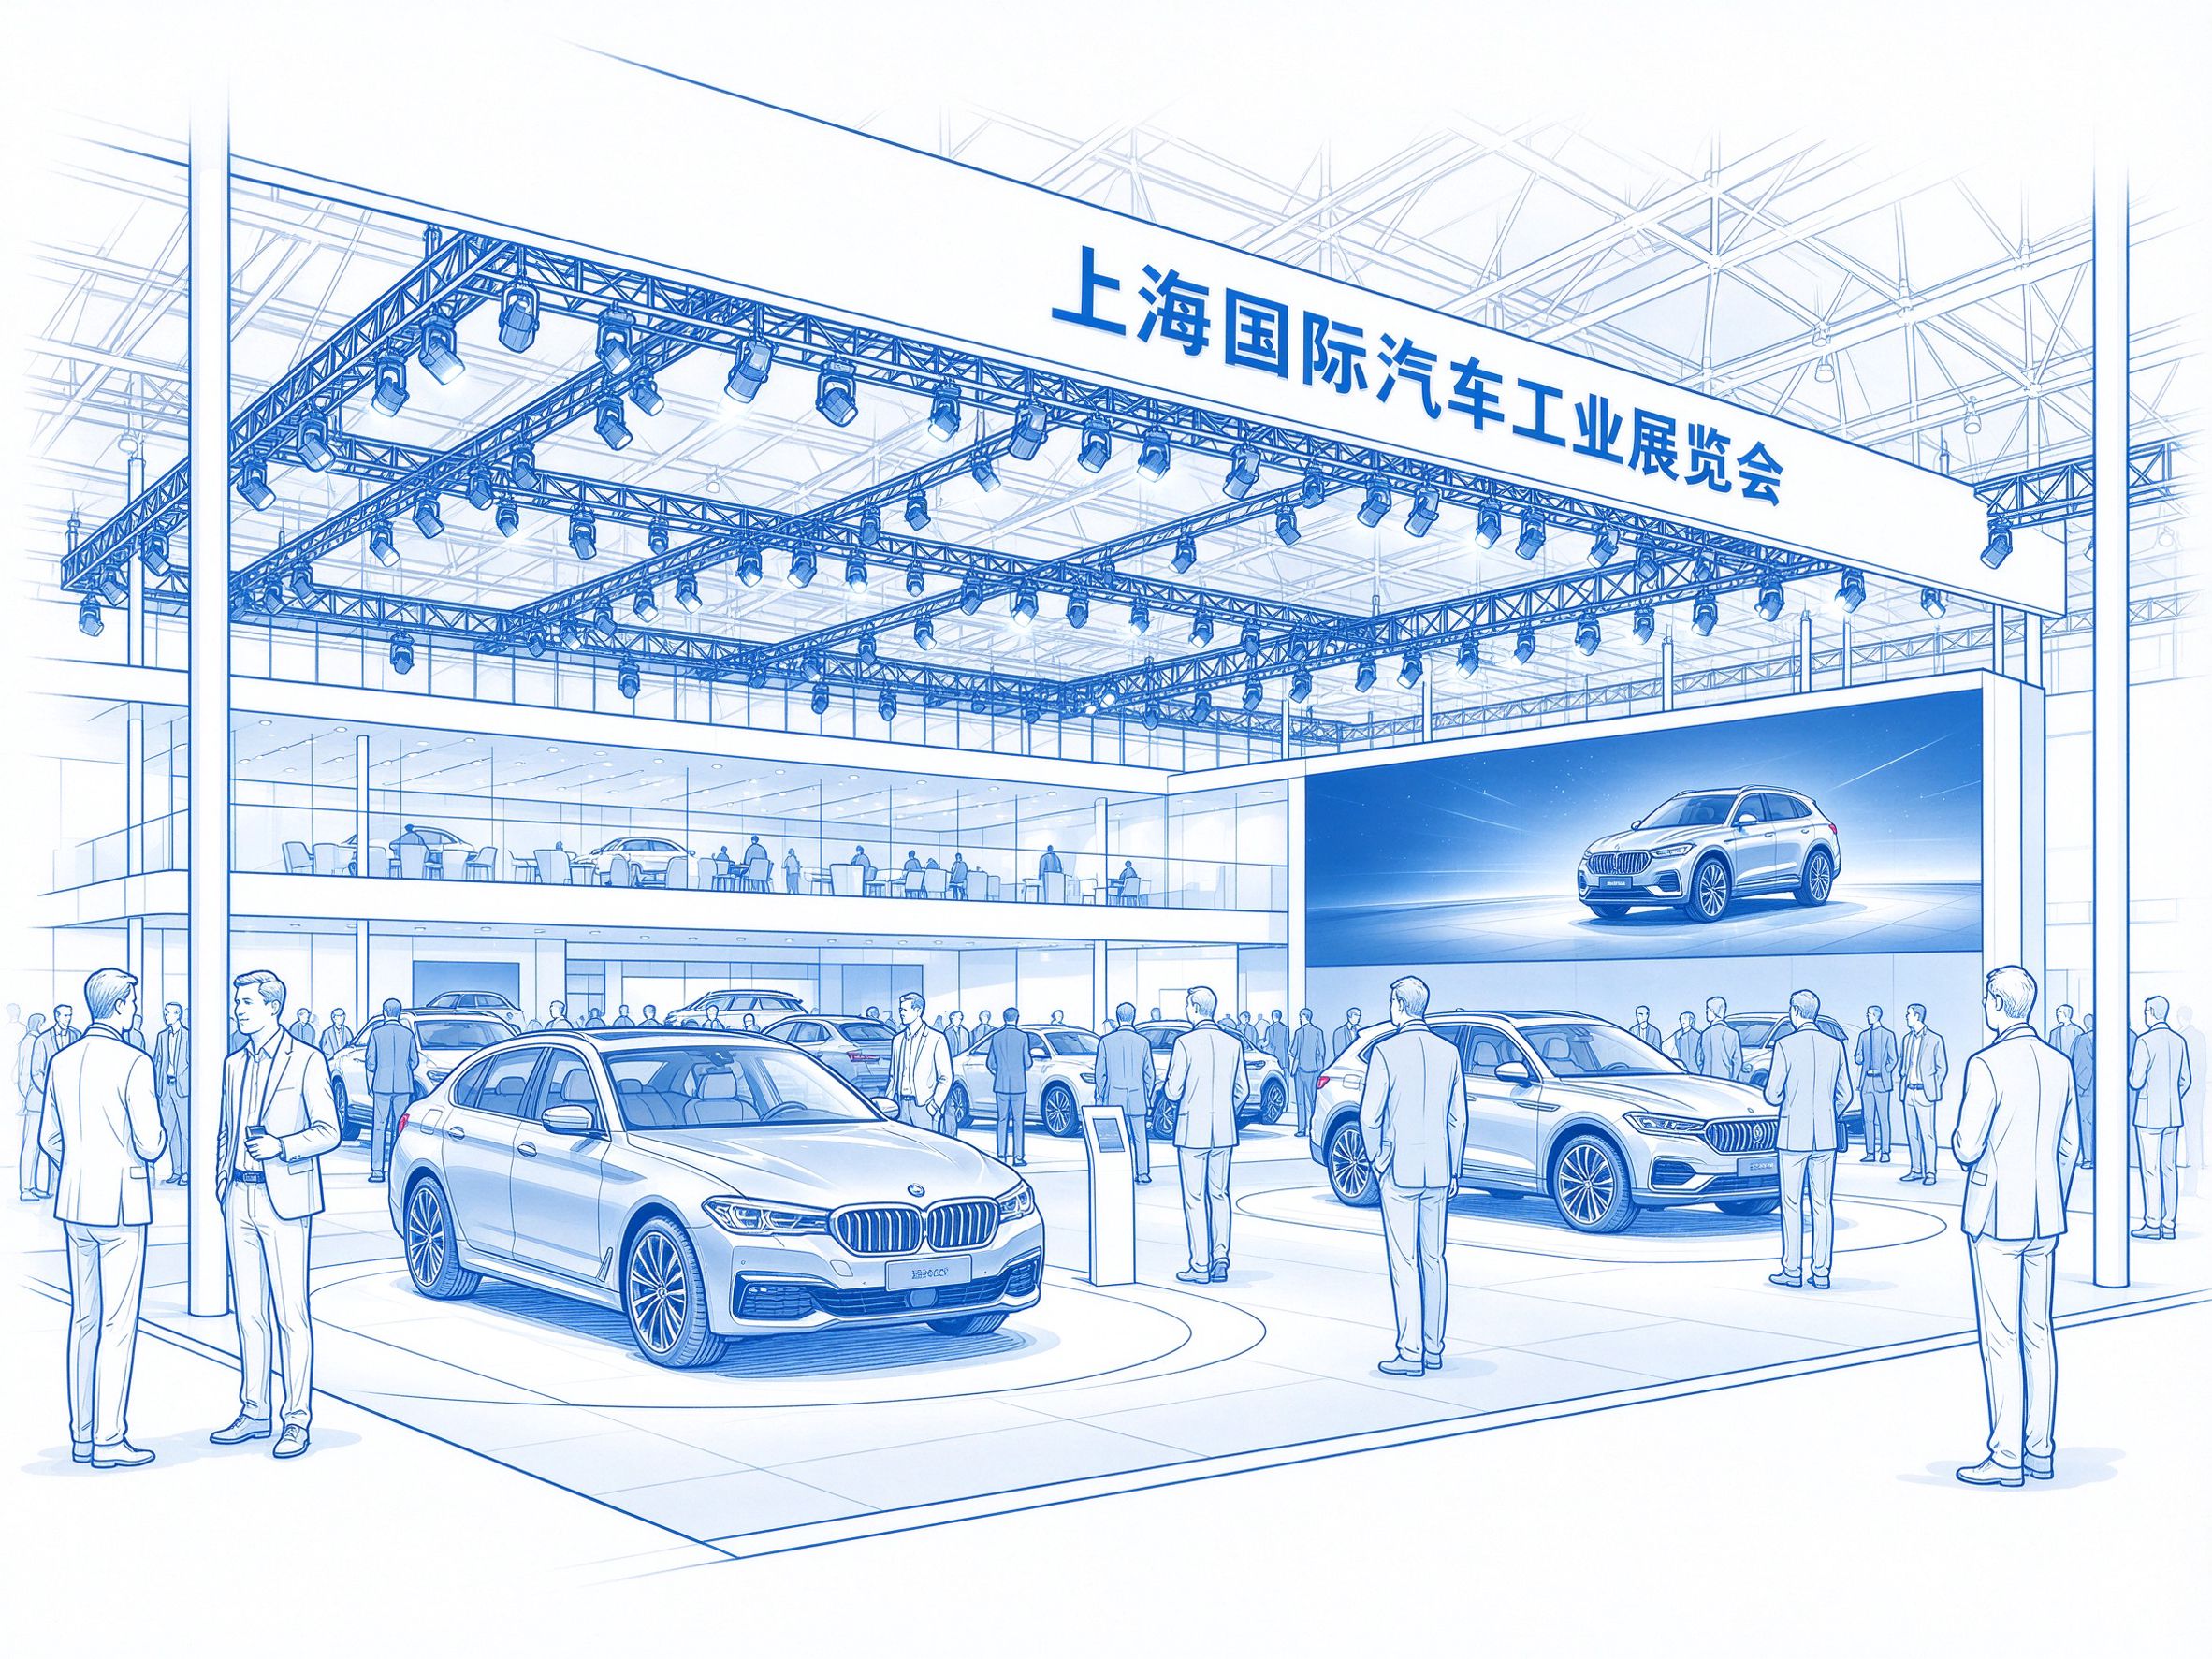
我司參加上海國際汽車工業展覽會
2024年4月,我司參加上海國際汽車工業展覽會,集中展示新能源高壓線束、ADAS高級駕駛輔助線束、智能座艙線束與車載以太網線束等最新產品與解決方案。展品圍繞電動
查看詳情 →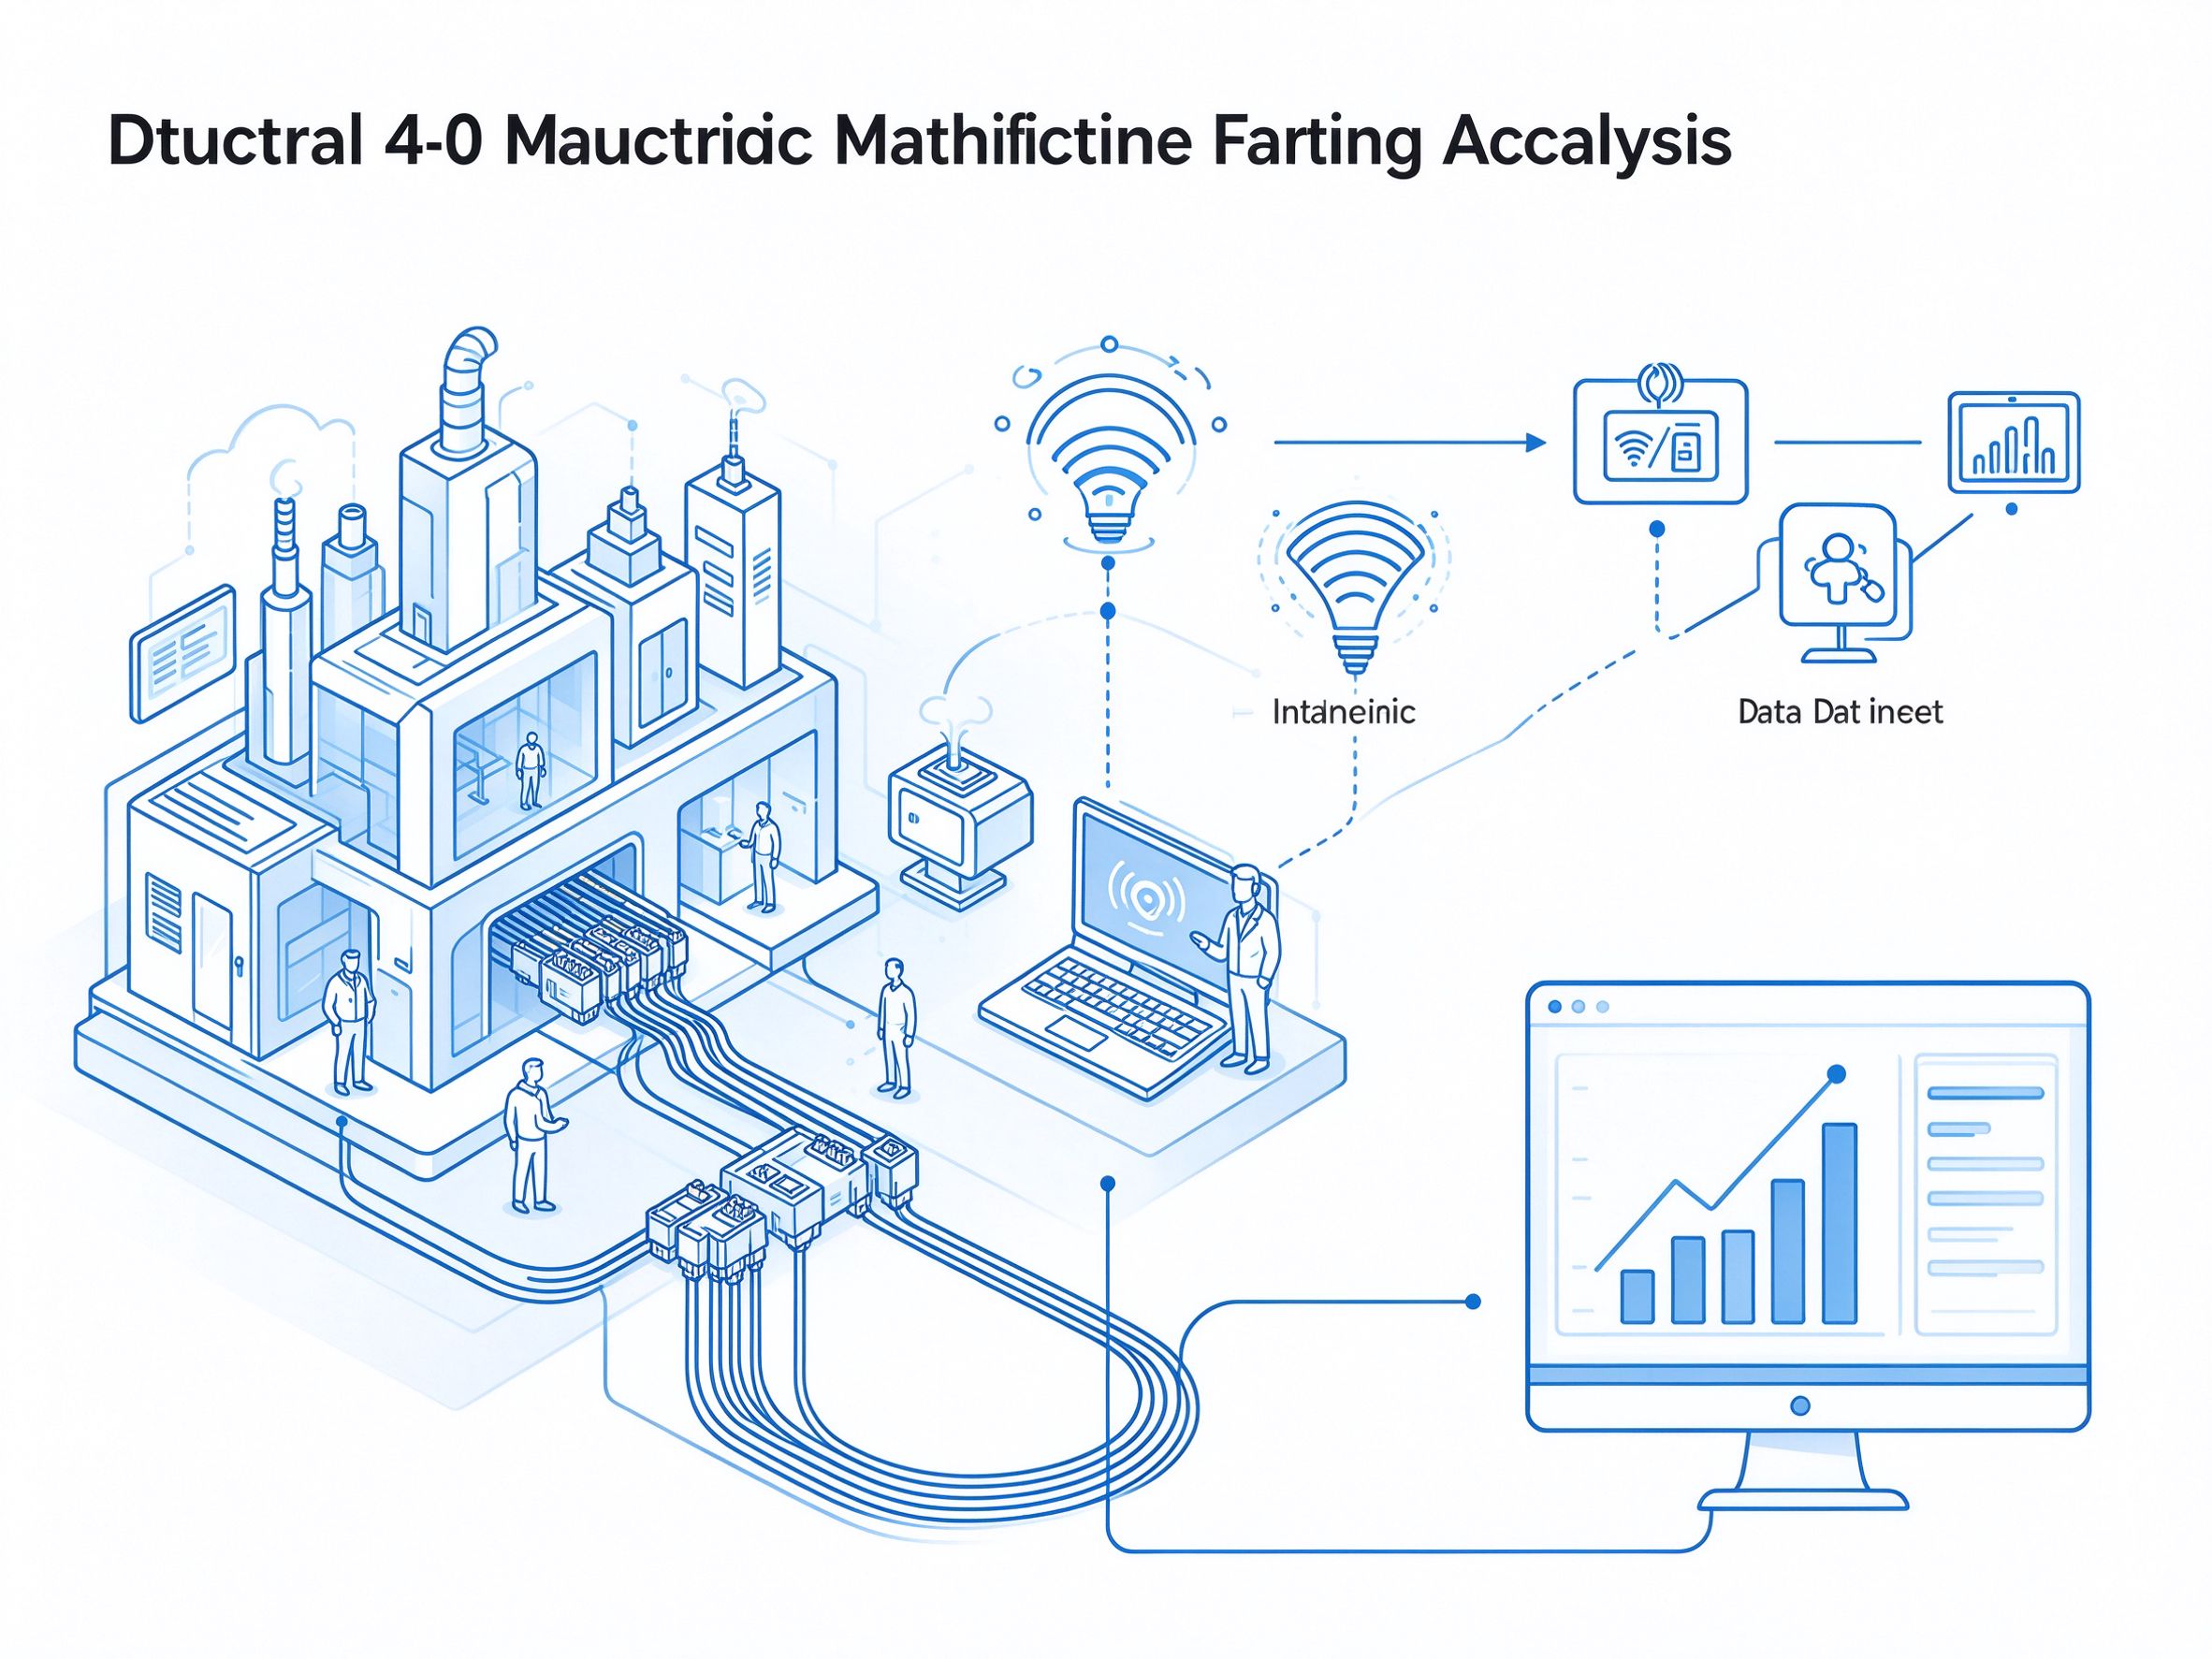
工業4.0背景下線束技術的發展趨勢
工業4.0時代,智能製造、工業互聯網與數字孿生快速發展,工業線束呈現高柔性化、智能化、集成化、數字化四大趨勢。機器人與自動化產線中的線束需承受數百萬次彎折扭轉,
查看詳情 →
高壓平臺對線束技術的新要求
隨着高壓平臺在新能源汽車中普及,線束的耐壓性能、電磁屏蔽與安全保護面臨全新要求。相比傳統400V平臺,充電效率提升一倍,但直流耐壓需達1500V以上,並需集成H
查看詳情 →