
作業ステーションの組立順序と部品取り間違い防止の検証:サンプリング、順序確認、誤品の阻止と判定
境界とサンプリングの検証
検証対象は総組立工程の組立手順、部品取り出し動作およびスキャン確認段階であり、目的は作業者が図面および工程文書で規定された順序で作業していること、誤った部品が防止装置やスキャン動作によって遮断されること、初品判定および異常戻しが手順に従って実行されることを確認することです。サンプリングは異なる製品型番、異なる工程、および異なるシフトの組立ロットをカバーし、作業指示番号、工程番号、製品型番、組立時間および作業者を記録します。サンプリング条件は検証計画に従い、単一工程や単一製品をもってライン全体を推測することはありません。検証は通常の組立工程を変更せず、抽出された作業は現場で立ち会い確認され、確認状態、偏差項目および遮断動作はすべて記録され、間違いがないことを確認してから流れを再開します。
組立順序と工程の確認
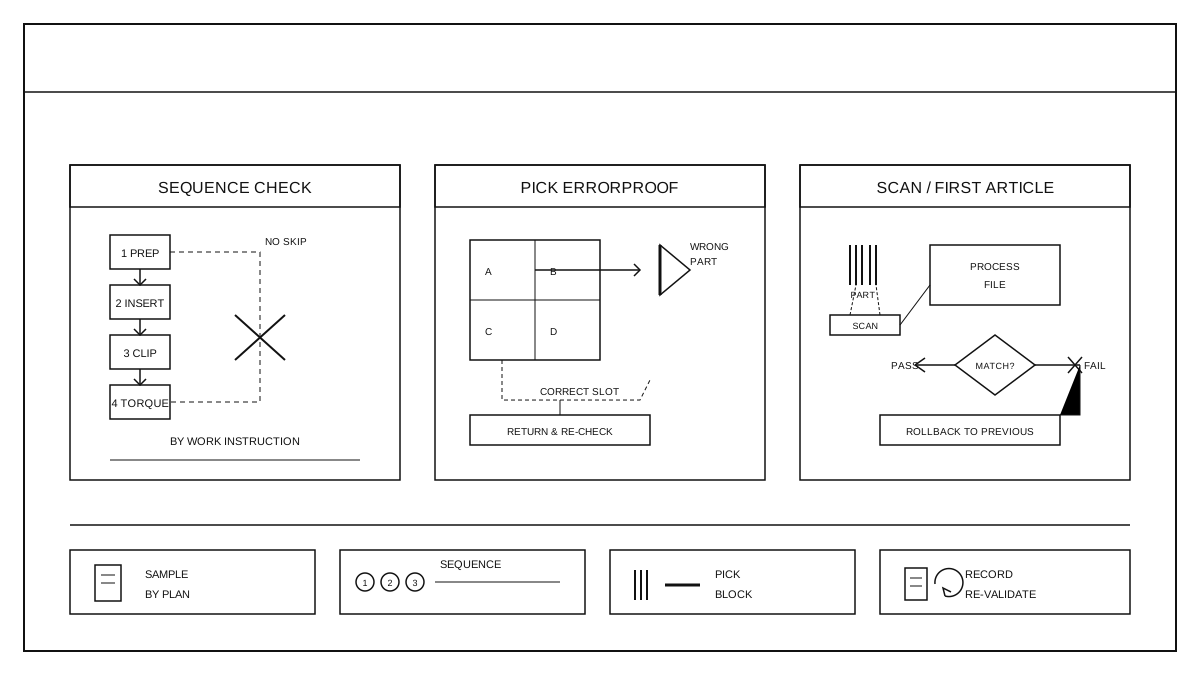
工程順序の確認は、組立工程の作業手順書と作業指導書を基準とし、前の工程が完了していない場合は次の工程に進めないことを逐次確認する:プレセット、挿入、カチッとはめる、締め付け、再検査などの手順は書類の順序に従って実施し、省略、同時作業、順序の入れ替えは禁止とする。確認時は作業ステーションのサイクルタイムに沿って立ち会い、各工程の開始・完了時間、使用した治工具および材料のロット番号を記録する。手順の省略、工程を飛ばした作業、先に締めてから挿入するなどの順序の逸脱を発見した場合は、その場で作業を停止して前の工程に戻し、やり直させ、逸脱を次の作業ステーションに持ち込まない。工程書類のバージョン、作業ステーション番号および確認結果は、書類に基づいてバッチ記録に記入する。
受け取りミス防止と誤品の遮断
部品取り間違い防止の確認には、部品ボックスの位置と工程の部品の対応、誤った部品が構造的に制限されているかスキャンで認識されているか、複数個や混合部品が使用前に発見されるかが含まれます。部品は工程文書に記載された部品型番、仕様、数量に従って一つずつ取り出し、位置をまたいだり、手近な隣の部品を取ったりしません。型番、仕様、複数個、または混合が発見された場合は、その場で位置と部品を記録し、当工程で再確認します。遮断された部品は前工程または部品棚に戻し、再確認し、組立を続けません。誤作動防止装置、位置表示、部品状態は工程文書に従って記録され、手作業で誤作動防止を無効にすることはありません。
スキャンして確認と判定
スキャン確認は、各重要工程が完了した後に行われ、材料のバーコードまたは作業指示書のバーコードをスキャンします。システムは工程文書に基づいて材料の型番、数量、工程順序を照合します。初品の判定は検査員が図面および工程文書に基づき外観、接続の確実性、締結状態、ミス防止マークを確認し、合格を確認した後にのみ後続のバッチに進めることができます。どのスキャン結果が工程文書と一致しない場合、スキャンすべき材料の欠落、順序の逆転、初品の不合格があった場合には、遮断が発生し、部品は通過せず前の工程に戻されます。判定は検証計画で定められた基準に従って行われ、重要項目が不合格であれば今回の検証は不合格とされ、個別の合格品があるからといって全体のバッチに適用されることはありません。
バッチ記録と再検証
作業指示番号、作業ステーション番号、製品型番、サンプリング数、順序確認結果、ピックアップ遮断回数と種類、スキャン記録、初品判定結論および異常戻し状況を記録し、追跡可能なバッチ記録を作成する。検証後、ポカヨケ装置、スキャン機器、工程書類のバージョンおよび作業ステーションの配置が現場と一致しているかを確認する。組立工程、部品ケースの配置、スキャンのロジック、または作業ステーションのレイアウトを変更した場合は、再度検証を行い、既存の結論を使用しない。最終組立ステーションでの組立作業およびポカヨケ工程の実施方法はハーネス総組立工程の組立実行とミス防止工程:組立順序、部品取り違え防止、バーコードスキャン確認および初品確認を参照する。