
束ねた後の形態と分岐角度の再検査:サンプリング、支えの復元、角度測定と判定
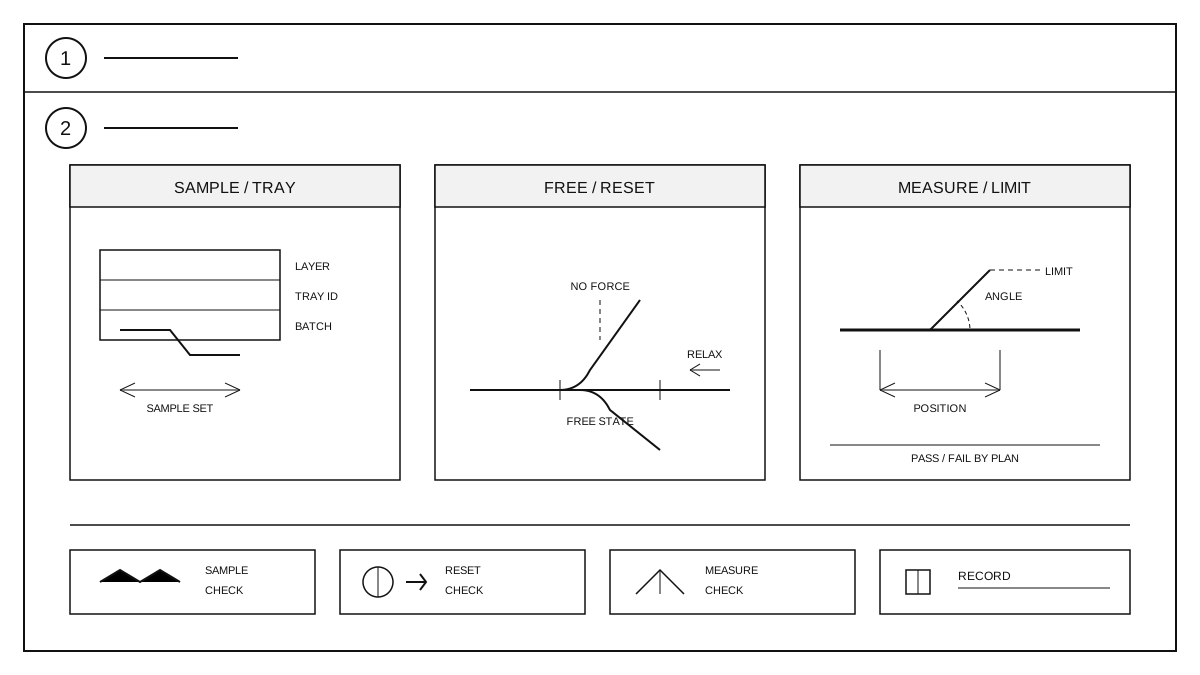
再検境界とサンプリング
再検査の対象は、回転、仮置き、引き渡しを経た後の束で、重点は主幹の方向、分岐角度、シースの位置、およびコネクタの向きが図面と一致しているかどうかです。サンプリングは、異なる回転器具、異なる積み重ね層数、異なる仮置き時間の束をカバーし、束の型式、器具番号、設置方向、積み重ね位置、および引き渡しロットを記録します。サンプリング時には回転カードとともにチェックし、単一の結果で全ロットを代表させません。
自由状態リセットと支持
再検査前に束全体を器具から取り出し、平らで外力が加わっていない再検査台の上に置き、図面で規定された支持点で支え、束全体が自由な状態で安定してから測定します。手で無理に枝をまっすぐに曲げたり、器具内で直接読み取ったりしてはいけません。復位後は主幹が浮いていないこと、枝が互いに押し合っていないこと、被覆端部が台面に当たっていないことを確認します。復位方法、支持点の位置、環境状態を記録し、異なるロット間で同じ条件で比較できるようにします。
形態と角度の測定
幹の走向と図面基準線の偏差、幹から分岐が出る角度、分岐間の相対位置、シース端部から分岐根元までの距離、およびコネクタの向きを測定する。測定工具は周期的に校正し、基準点は図面に示された位置を取り、目測での推定は行わない。分岐角度は自由状態で読み取り、読み取る前に束全体にねじれがないことを確認する。束全体を繰り返し測定する場合は同じ支持方法を維持し、人的誤差を減らす。
判定と故障モード
判定は、図面または再検査計画で規定された角度公差、位置公差およびシース変位限度に従って行う。よくある不具合には、幹が押し曲げられる、分岐角度が小さくなるまたは逆折れする、シース端部がずれる、コネクタの向きが偏る、分岐根元に押し跡が出る、などがある。各部品ごとに実測値、偏差方向、不具合箇所を記録し、試料の写真やマーキングを保存する。いずれかが限度を超えた場合にはその部品は不合格と判定する。バッチ全体の判定は抽出検査計画に従って行い、個々の合格品をもってバッチ全体の結論としない。
バッチ記録と再検証
束全体の型番、器具番号、積層数、一時保管期間、サンプリング数量、実測値、故障モードおよび再検査結論を記録する。再検査後、被覆に亀裂がないか、分岐根元に永久変形がないかを確認し、必要に応じて内部導線の状態を確認するために分解する。循環器具、支持点、積層方式または一時保管条件を変更した場合は再検証を行い、以前の結論を使用してはならない。プロセスの詳細はハーネス総組立前の束回転と防護工程:回転用具の選定、支持点の配置、圧迫・折れ防止および引き渡し検査を参照する。