
ライン停止前の外観とラベルの一致性抜き取り検査の再確認:外観の欠陥は返品判定、ラベルの実物照合、包装保護と入庫引き渡しの検証
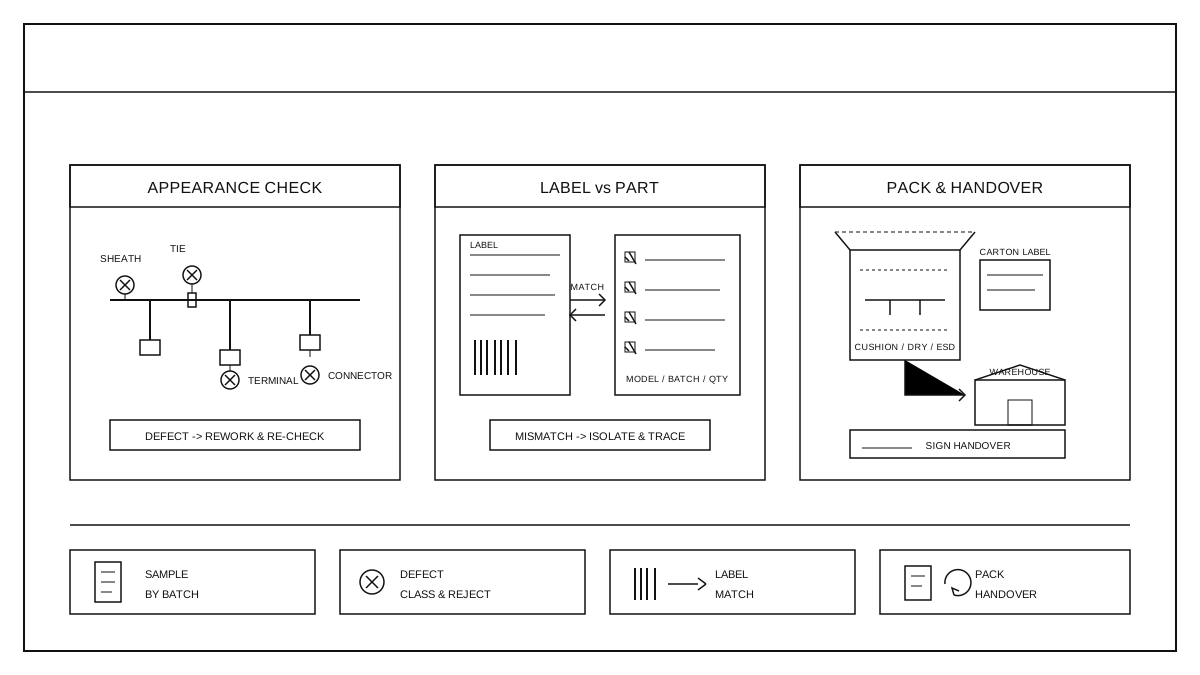
抽出検査対象と採取方法
抜き取り検査の対象は、組立と電気検査を完了し、梱包待ちで出荷許可を待っているハーネス製品であり、バッチおよび梱包単位ごとにサンプリングを行い、単品または単一作業ステーションで全バッチを代表することはありません。サンプリング項目は、外観、ラベル、梱包、数量確認の4種類をカバーし、判定基準は抜き取り検査計画書と作業指導書に従って実施し、作業指示書番号、製品型式、バッチ番号、サンプリング単位および検査担当者を記録します。サンプリングは梱包作業開始前に完了し、抽出されたハーネスは元の流れの状態を保ち、確認結果および偏差項目は現場で記録し、外観やラベルに異常がないことを確認した後に梱包工程に進みます。抜き取り検査計画、サンプリング比率および判定基準は文書のバージョンに従って実施し、工程や梱包の要件が変更された場合には再確認します。
外観一致性抽出検査
外観検査は図面、工程文書および封印部品を基準として、各個にシース表面、結束バンドの固定方法と位置、端子圧着の外観、コネクタの差し込み状態と分岐方向を確認する。欠陥は外観の種類ごとに記録する:シースの引っかき傷、ずれまたはカバー漏れ、結束バンドが規定の位置にない、または尖端が残っている、端子圧着の変形、銅の露出または傾き、コネクタが正しく差し込まれていない、または爪がロックされていない、分岐方向が図面と一致していない。いずれかの重要な外観欠陥が見つかった場合、そのユニットは不合格とし、修理工程に返却して再作業および再検査を行い、譲歩受け入れにより不合格を回避することはしない。外観が合格した配線ハーネスは、検査員が流通記録に署名した後にのみ、梱包工程に移行できる。
ラベルと実物の一致性の抜き取り検査
ラベルの確認は、実物とラベルの内容を項目ごとに照合することを指す:製品型番、資材コード、端子配置図、ロット番号および数量が実物と一致しているかを確認し、混入を防止する。バーコードの読み取り可能性はスキャン機器を用いて個々にスキャンし、認識に成功し、示された資材情報が実物と一致することを確認する。ラベルの位置、貼付状態および文字の明瞭さも確認対象に含め、端が浮いている、汚損、貼り間違いまたは情報欠落のあるラベルは不合格とし、再貼付後に再検査する。ラベルの追跡体系におけるコード規則およびシステム設計については本稿では述べず、ここでは出荷前のラベルと実物の一致性の抜き取り検査のみを行う;誤貼付、貼り忘れまたはバーコードが読み取れない場合は、直ちに当該包装単位を隔離し、発生元を追跡する。
包装と入庫確認
梱包検証で、緩衝・防圧、防湿および防静電措置が梱包作業指導書に従って実施されているか確認する:ハーネスと箱壁の間に緩衝材が設置され、防湿および防静電梱包が完全であり、箱内の仕切りが輸送中の揺れや摩耗を防止している。梱包の表示と梱包数量を梱包リストと照合し、製品の型番、ロット、数量および箱番号が一つずつ対応している。入庫の引き渡し時には、倉庫と検査の双方が梱包状態、数量および表示を確認し、署名で引き渡した後に入庫する;破損、湿気、数量不一致または表示の誤りや欠落が発見された場合は、入庫せず、梱包工程に戻して処理し、異常ロットは個別に表示して隔離する。
記録とクローズドループ
抜き取り検査記録には、作業指示書番号、ロット番号、製品型番、サンプリング単位、外観欠陥の分類と数量、ラベル確認結果、バーコードスキャン結果、包装検証の結論、異常処理および再検査の状況が含まれ、追跡可能な記録が形成されます。異常処理は不良品の手順に従って実施されます:隔離、修理、再検査および出荷または返品の全ての痕跡を残します。再検査合格後にのみ入庫が許可されます。抜き取り検査で発見された体系的な問題は、組立および包装工程にフィードバックされ、必要に応じて作業指導書を更新し、再度抜き取り検査を実施します。出荷前の外観再確認、ラベル確認および包装保護の全体的な工程の取り扱いについては出荷前の外観・ラベル確認、梱包保護と入庫引き渡しを参照してください。