
修理後の再検査と出荷確認:修理ロットのサンプリング、再検査の範囲、合否判定、記録の追跡、未出荷品の遮断
検証対象とサンプリング方法
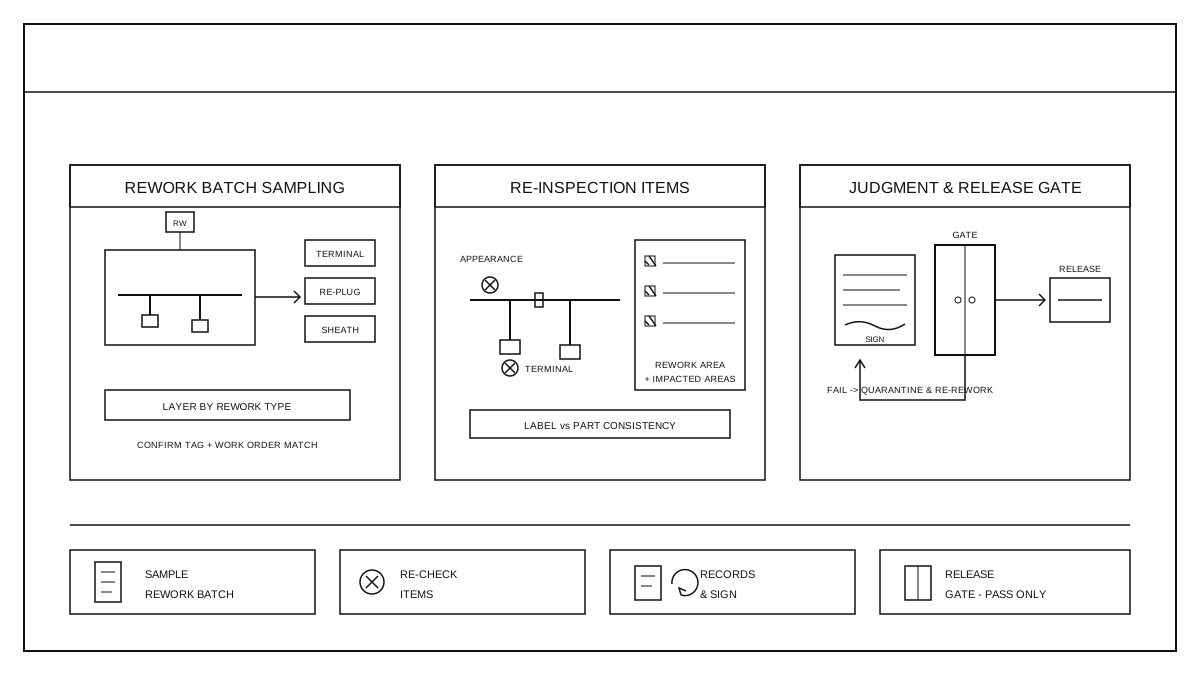
検証対象は、修理作業を完了し、修理マークが貼付され、再びリリースシーケンスに入る予定のワイヤーハーネスバッチであり、通常生産バッチではありません。サンプリングは修理バッチを単位として組織し、修理種類ごとに層別してカバーします:端子交換、再挿入、シース修復、結束バンド整理など、異なる修理方式ごとにサンプリングを行い、単一の修理部品に基づき全バッチを推定することはありません。再検査前に、修理マーク、修理作業指示書と実物が一致していることを確認し、修理対象箇所が再検査可能な状態に復元されていること、仮保護具および修理補助物が撤去されていることを確認します。サンプリングの結果、サンプリング単位と検査担当者はその場で記録を残します;修理方式または修理範囲に変更が生じた場合は、サンプリング手順を再確認し、前回の修理バッチの結論をそのまま利用しません。
再検査項目と判定基準
再テストは修理対象部位を重点的に行い、同時に修理していない部位が修理過程で影響を受けていないかを確認する。項目には外観および組立状態(カバーの配置、ケーブルタイによる固定、コネクタの差し込み状態やロックの固定)、寸法および端子位置(分岐位置、端子の向き、差し込み関係が図面およびサンプルと一致しているか)、ラベルと実物の一致性(ラベル内容、位置、バーコードの読み取り可能性)などが含まれる。通常の下線確認との違いは、再テストの対象がすでに修理されたロットであり、判定時には修理作業指示の記載項目と同時に確認し、通常の電気試験方法を繰り返し実施しない点である。修理部位が基準を満たしていない場合や修理によって新たな偏差が発生した場合、そのユニットの再テストは不合格と判断され、出荷手続きには進まない。
判定と通過条件
合格判定は階層に基づいて実行される:まず図面、工芸文書、封入サンプルにより製品の状態を判定し、次に修理作業指示書および作業指導書により修理が要求通り完了しているかを判定する。両階層が満たされて初めて当該ユニットの再検査合格とする。受入可能ユニットは検査員が再検査記録に署名して確認する。不受入ユニットは不良品のプロセスに従って処理され、減免による出荷は行わない。出荷前に必要な記録には修理作業指示書、再検査記録、サンプリングと判定結果、異常処置状況および必要な承認ポイントが含まれる。記録が不完全、承認が欠如、または実物と記録が一致しないロットは一時的に出荷せず、補完して一致を確認した後に倉庫入庫または次工程への引き渡しに入る。
記録と追跡
再検記録フィールドには、作業指示番号、修理バッチ番号、修理タイプ、サンプリングユニット、再測定項目の結論、判定結果、検査担当者と日付が含まれます。再検記録は修理バッチ番号を介して修理作業指示書と関連付けられ、オフライン異常、隔離、修理、再検、放行または再修理の追跡可能なチェーンを形成します。異常のリフローとは、再測定でも不合格であるバッチが隔離エリアに戻され、再度識別されることを指します。再修理の境界は、同じ欠陥に対して再度修理が可能ですが、作業指示書に理由と対策を明記する必要があり、同じ修理を無限に繰り返してはなりません。記録は追跡のために保存され、ラベルのコーディング体系自体の設計については本篇では述べません。
閉ループとインターフェース
再検査で不合格となった場合の戻し経路は、再検査作業ステーションから隔離区に戻し、新しい修理タイプに従って再度識別・修理を手配し、再検査を行うこととし、直接次工程に流すことはできません。再検査合格のロットは隔離区で出庫引き渡しを行い、倉庫で入庫引き渡しを行います。引き渡し時には修理識別が合格放行状態に変更されており、数量および記録が一致していることを確認します。未放行品が次工程に流入するのを防ぐため、再検査作業ステーションと放行作業ステーションの間にステータスゲートを設けています。署名が完了した合格ロットのみが放行識別を押印して流通可能であり、放行識別のないロットは製造中の異常品とみなされ、次工程の作業ステーションは受け取りを拒否する権利があります。修理と再検査の全体的な工程連携についてはハーネス下線後の異常品の隔離、修理および再検証:異常表示、隔離区域の管理、修理の範囲、再検査と許可を参照してください。