
作業ステーションでの納品の完全性とバーコードによる誤り防止検証:サンプリング、完全性確認、誤装・漏装の阻止と判定
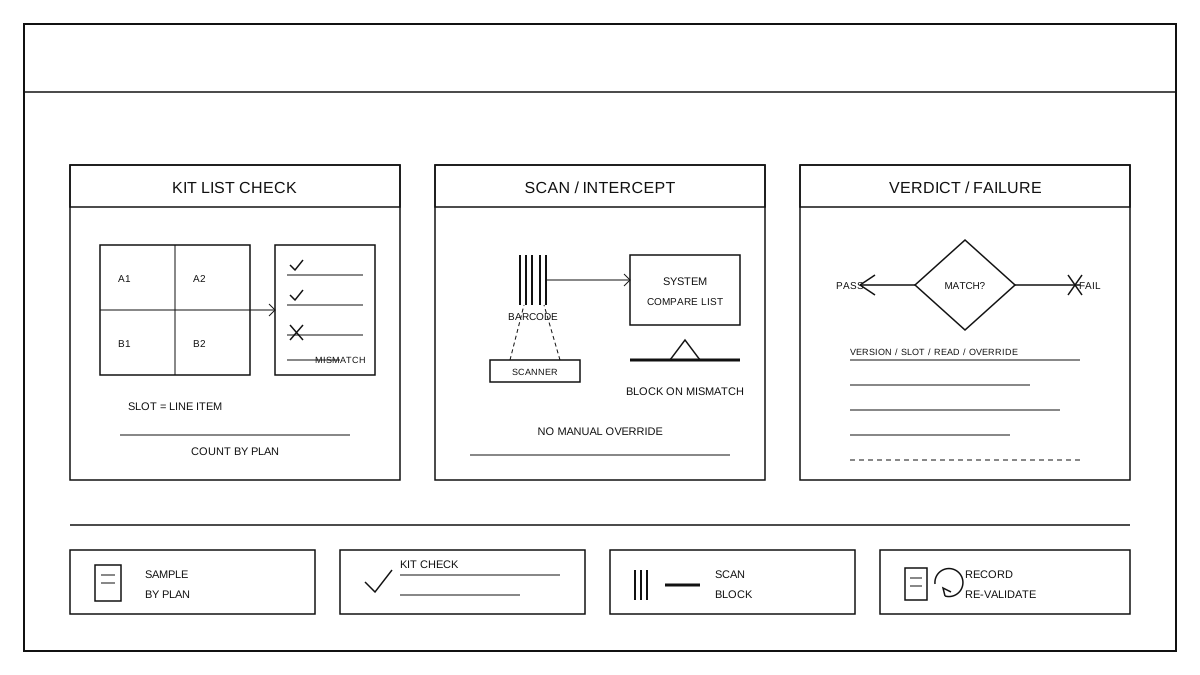
境界とサンプリングの検証
検証対象は、作業ステーションに投入される前の配送ボックス、キットリストおよびバーコードスキャンでの照合作業であり、目的はボックス内の部品が作業指示書と一致していること、欠品や誤品があった場合に防錯装置が認識できることを確認することです。サンプリングは、異なる製品型番、異なるボックス構成、異なるシフトの配送バッチをカバーし、作業指示書番号、ボックス番号、配送ステーション、配送時間および操作担当者を記録します。サンプリング条件は検証計画に従い、単一ボックスの結果を全体バッチの代表とはしません。検証は操作員の熟練度を評価せず、通常の配送プロセスも変更しません。抽出されたボックスは投入前に個別に確認され、確認状態、偏差項目および遮断動作はすべて記録され、誤りがないことを確認してから投入されます。
セットリストとマテリアルボックスのミス防止確認
照合は、揃えリストを基準に、各行ごとに料箱内の部品型番、規格、数量および配置順序を点検し、作業指示書、図面および工程書類の表示と一致させます。料箱の誤り防止照合には、仕切りスロットがリストと対応しているか、欠品スロットにストッパーや空箱の表示があるか、誤った部品が構造上の制限で止められているかを含みます。照合時はリストの順序に従いスロットごとに行い、スロットを跨いで飛ばして読まないこと。多量、少量、型番違い、混載が発見された場合は、その場でスロットと部品を記録し、その箱で再確認を行い、偏差を次の工程に持ち込まないこと。リストのバージョン、料箱番号および照合結果は工程書類に従いバッチ記録に記入します。
スキャンして確認および誤り・漏れの遮断
バーコードスキャンによる確認は、材料ケースがラインに投入される前に行われ、作業指示のバーコードと材料ケースのバーコードをスキャンし、システムはセットリストに基づいて材料詳細を照合します。ミス防止の遮断は、材料不足、材料誤配置、材料過剰および順序エラーに対応します:いずれかの材料のスキャン結果がリストと一致しない場合、またはスキャンすべき材料が欠落している場合、遮断が発動され、材料ケースは通過できません。検証時には、材料投入前に遮断が発生したか、ターゲットの偏差のみを遮断したか、見逃しや誤遮断があったかを記録します。スキャン操作、遮断記録および通過判定は、工程文書に従って保存され、手動での再スキャンやシステムチェックのスキップは行いません。遮断された材料ケースは配送側に返送され処理後、再スキャンされます。
判定と故障モード
判定は検証計画、図面および工程文書で規定された基準に従って実行する:揃い具合が一致するか、遮断動作が正しいか、漏れ遮断や誤遮断が許容範囲を超えた場合は失効と判定する。一般的な失効モードには、リストと作業指示書のバージョン不一致、材料ボックスの槽位置のずれにより誤った材料が流入する、スキャン機器の読み取り漏れまたは重複カウント、遮断後に手動で迂回放行された、複数材料が比較により発見されなかった、といったものがある。各項目ごとに失効位置、トリガー条件および処理方法を記録し、遮断時のスクリーンショットやシステム記録を保存する。いずれかの重要な失効があれば今回の検証は不合格と判定する。全体の結論は抽出サンプリング計画に従って判定し、個別の合格ボックスをもって全体を推測してはならない。
バッチ記録と再検証
作業指示番号、部品ボックス番号、サンプリング数量、セット確認結果、スキャン遮断の回数と種類、故障モードおよび検証結論を記録し、追跡可能なバッチ記録を作成する。検証後、部品ボックスのポカヨケ構造、スキャナーの状態、リストのバージョンが現場と一致しているか確認する。部品ボックスの構成、セットリスト、スキャンロジック、または作業ステーションの配置が変更された場合は、再度検証を組織し、旧結論を使用しない。配送およびポカヨケ工程の現場での実施方法はハーネス総組立ライン上前作業ステーションでの配送とミス防止工程:配送のリズム、部品箱のミス防止、バーコードスキャンによる確認とライン投入前確認を参照。