
波付きチューブの耐摩耗試験と編組スリーブ端部の引抜き試験:サンプリング、治具、荷重、判定
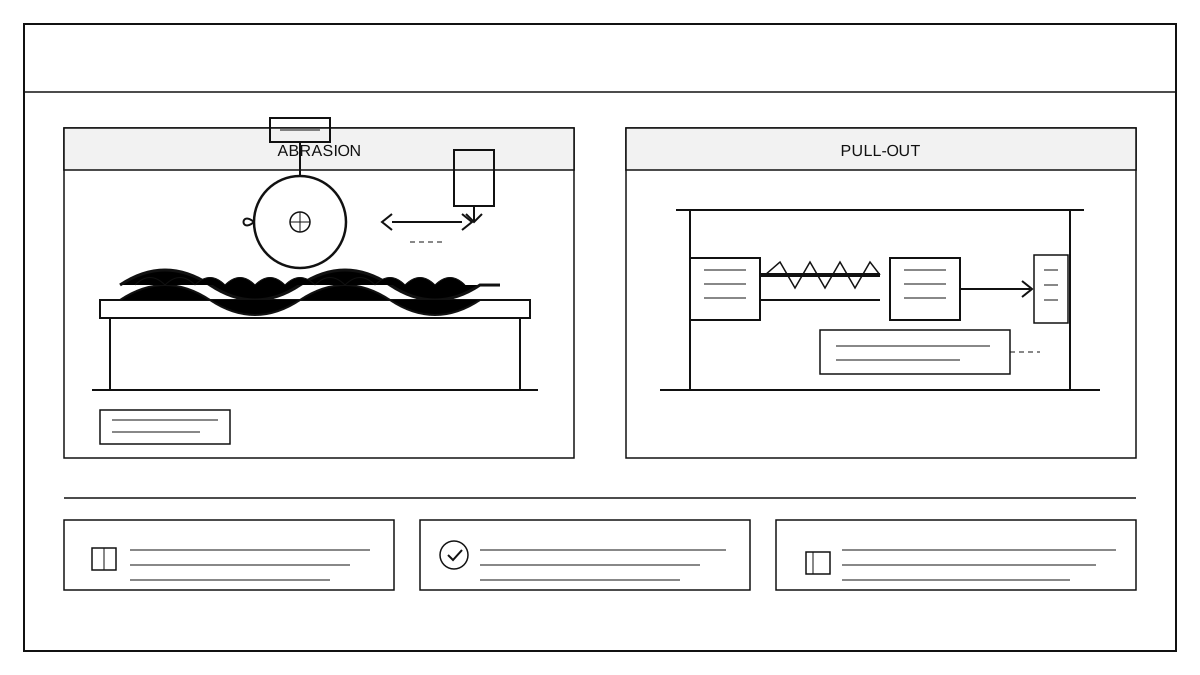
試験の範囲:確認すること、しないこと
本試験は、指定された研磨材に対する波付きチューブの摩耗と、編組スリーブ端部の軸方向引抜き保持を対象とする。長期振動寿命、化学劣化、車両の路面プロファイルは対象外であり、図面の曲げ半径と配索の定義を置き換えるものでもない。結果は、採取した外径、肉厚、編組密度、端部処理の状態にのみ適用する。
サンプリングと状態調整
ハーネスと同じ生産ロットからサンプルを採取し、ロット、サイズ、肉厚、編組密度、端部処理、状態調整時間を記録する。チューブとスリーブをハーネスで使う長さに切り、端部処理を量産と同じにし、代表的なハーネス区間に装着する。サンプル数は試験計画に従い、手元の数個で代用しない。
耐摩耗試験:治具、ストローク、終了条件
波付きチューブを剛性の台に固定し、波を平らに潰さない。研磨ホイールまたは往復パッドを規定の荷重、ストローク、周波数に設定し、接触線を同じ母線上に保つ。規定の間隔で、またはチューブが摩耗してハーネスが見えた時点で停止する。サイクル数、時間、摩耗深さ、最初の露出位置を記録し、貫通後は荷重を続けない。
端部引抜き:把持、方向、記録
チューブ本体とスリーブ端部を、電線を挟まず編組を潰さないように把持する。端部が開く方向へ規定速度で軸方向荷重をかけ、最初の滑り、目視できる変位、完全な分離を記録する。編組スリーブでは引抜き後の溶着またはテープによる端部固定も確認する。計画に従い着脱を繰り返す場合は、永久変形の有無を調べる。
判定とロット処置
図面または試験仕様の限界値で判定し、「すぐ抜けなかった」を合格としない。サンプル番号、ロット、荷重方向、最大荷重、破壊モード、試験条件を記録する。限界超過、早期滑り、端部の開口があればロットを隔離し、強化サンプリングで再試験する。再試験も不合格ならロットを停止し、チューブ、スリーブ、ハーネス区間の出所を追跡する。工程は波付きチューブと編組スリーブの保護を参照。